애플리케이션 / 분체 도막의 비접촉 두께 측정
01 — 개요
분체 도장: 널리 사용되는 산업용 표면 마감 공정
분체 도장(열경화 도장 또는 파우더 코팅이라고도 함)은 건축용 알루미늄(창호, 파사드, 커튼월), 자동차 부품, 가전제품, 가구, 전기 함체, 일반 금속 가공 등 매우 다양한 산업에 적용되는 건식 표면 마감 공정입니다. 건조된 분말 형태의 고분자 수지(일반적으로 에폭시, 폴리에스터 또는 두 가지의 하이브리드)를 전처리된 기재에 정전 도장한 후, 160 °C~200 °C의 오븐에서 경화시켜 단단하고 매끄럽고 내구성 있는 도막을 형성합니다.
분체 도료는 우수한 기계적·화학적 내성, 다양한 색상(일반적으로 수백 가지 RAL 색상 및 맞춤 색상 제공), 그리고 환경 친화성으로 높은 평가를 받습니다. 액체 도료와 달리 용제를 포함하지 않아 VOC 배출이 최소화됩니다. 내구성과 다양한 외관 표현력 덕분에 Qualicoat, GSB, EN 13438 등 엄격한 규격이 적용되는 건축용 알루미늄 프로파일과 자동차·산업용 OEM 부품의 대표적인 마감 방식으로 자리 잡았습니다.
건축용 알루미늄 자동차 부품 가전제품 금속 가공 전기 함체 가구
일반적인 분체 도장 구성은 하나 이상의 기능층으로 이루어집니다. 건축 분야에서는 먼저 부착성과 방식을 위해 인산아연 또는 크롬 프리 전처리를 하고, 이어서 프라이머층을, 마지막으로 탑코트(두께가 엄격한 공차를 충족해야 하는 가시층)를 적용합니다. 가혹한 환경에서는 투명 클리어코트를 추가하기도 합니다. 건조 도막의 총 두께는 일반적으로 60 µm~120 µm이지만, 보호용 또는 특수 효과 도장의 경우 200 µm 이상에 이를 수 있습니다.
02 — 품질 요구 사항
분체 도장 두께 관리가 필수적인 이유
도막 두께는 분체 도장에서 가장 중요한 품질 파라미터 중 하나입니다. 두껍거나 얇은 쪽 어느 방향으로 벗어나든 제품 성능, 재료비, 규격 준수에 큰 영향을 미칩니다.
너무 얇은 경우: 보호 성능 저하 및 부적합
도막이 너무 얇으면 부식, 자외선 열화, 기계적 마모에 대한 보호가 충분하지 않습니다. 건축용 알루미늄의 경우 Qualicoat, GSB 등의 인증은 최소 건조 도막 두께(일반적으로 60 µm)를 규정하며, 이보다 얇은 부품은 인증을 받을 수 없습니다. 또한 피복이 부족하면 은폐력 저하, 기재 요철의 노출, 사용 중 조기 도막 결함이 발생하여 많은 비용이 드는 보증 반품과 평판 손상으로 이어집니다.
너무 두꺼운 경우: 재료 낭비 및 외관 결함
반대로 도막이 너무 두꺼우면 고가의 분체 도료가 낭비됩니다. 특히 프리미엄 색상과 메탈릭 효과 도료의 경우 원자재비가 전체 도장 비용에서 큰 비중을 차지합니다. 과도한 두께는 오렌지 필, 흘러내림, 표면 질감 불균일 등 외관 결함의 위험을 높이고 경화 시간을 늘려 라인 생산성을 떨어뜨릴 수 있습니다. 치수 공차가 엄격한 복잡한 조립품에서는 과도한 도막 두께가 끼워맞춤과 조립에 지장을 줄 수도 있습니다.
균일성: 공정 최적화의 핵심
두께 규격의 합격/불합격이라는 이분법적 기준을 넘어, 부품 표면 전체의 도막 균일성을 관리하면 공정에 대한 귀중한 피드백을 얻을 수 있습니다. 두께 맵을 통해 정전 도장 문제, 복잡한 형상에서의 패러데이 케이지 효과, 건 거리 또는 각도의 편차, 오븐 온도 불균일 등 육안으로는 보이지 않는 문제를 파악할 수 있습니다.
|
60–120 µm
건축용 마감의
대표적인 두께 공차 |
220+
단일 교정으로
측정 가능한 도료 색상 |
|
< 3%
대표적인 측정 정밀도
(측정 두께 대비 %) |
0–500 µm
측정 가능한
전체 두께 범위 |
03 — 측정의 과제
비접촉·비파괴 측정이 필수적인 이유
산업용 분체 도장 라인의 제약 조건으로 인해 기존 측정 방식으로는 충분하지 않습니다. 신뢰할 수 있고 대표성 있으며 활용 가능한 두께 데이터를 얻으려면 몇 가지 근본적인 과제를 해결해야 합니다.
접촉식 기법의 문제점
분체 도장의 두께 측정에 가장 많이 쓰이는 방법은 와전류 프로브(알루미늄 등 비철 기재용)와 자기 유도 프로브(철계 기재용)입니다. 둘 다 접촉식으로, 프로브가 도막 표면에 물리적으로 닿아야 합니다. 이로 인해 두 가지 중대한 한계가 있습니다. 첫째, 접촉식 프로브는 경화 전에는 사용할 수 없습니다. 건조 분체층은 고착되지 않아 프로브 팁에 의해 훼손되므로 측정 신뢰성이 떨어지고 부품이 오염됩니다. 그 결과 두께 부적합은 에너지와 시간이 많이 드는 오븐 경화 공정 이후에야 발견되며, 이때는 시정 조치가 불가능하고 부품은 이미 불량품이 됩니다. 둘째, 생산 현장에서 이러한 프로브는 숙련된 작업자가 수동으로 조작해야 하므로, 통계적으로 대표성이 없는 소수의 부품만 측정됩니다. 몇 번의 점 측정에 근거한 로트 판정은 신뢰할 수 없는 품질 관문입니다.
경화 전 측정의 의의
정전 도장 직후, 오븐에 들어가기 전의 미경화 분체층을 측정하면 품질 관리 방식이 크게 달라집니다. 이 단계에서 부적합이 발견되면 라인 작업자가 경화 전에 부품을 재도장하거나 빼낼 수 있어, 부품과 오븐 사이클의 에너지 비용을 모두 절감할 수 있습니다. 고부가가치 조립품이나 프리미엄 색상 주문의 경우, 이러한 조기 검출을 통해 오븐 배치 전체가 불합격 처리되는 것을 막을 수 있어 경제적 효과가 큽니다.
인라인 자동화의 필요성
최신 분체 도장 라인은 높은 생산성으로 가동되며, 수십 개의 부품을 건 행거가 연속 오버헤드 컨베이어를 따라 이동합니다. 접촉식 프로브를 이용한 수동 측정으로는 라인 속도를 따라갈 수 없고, 산발적이고 작업자에 따라 달라지는 데이터만 얻을 수 있습니다. 실제로 효과적인 두께 관리 시스템은 이동하는 부품을 추적하고, 자동으로 측정하며, 데이터를 실시간으로 라인 컨트롤러와 모니터링 시스템에 전송하는 자동 인라인 측정이 가능해야 합니다. 이러한 수준의 통합은 접촉식 기술로는 불가능합니다.
04 — 기술 비교
레이저 광열 복사 측정법이 적합한 해결책인 이유
Enovasense가 개발한 특허 기술인 레이저 광열 복사 측정법은 위에서 설명한 모든 한계를 하나의 소형 통합형 센서로 해결합니다. 도막에 제어된 열파를 발생시키는 레이저 빔과 열 확산 신호를 포착하는 적외선 검출기를 결합하여, 열 응답의 시간 프로파일로부터 도막 두께를 구합니다. 이 물리 원리는 부품과의 접촉이 필요 없고, 경화된 분체와 미경화 분체 모두에 적용되며, 부품의 색상이나 안료의 영향을 받지 않습니다.
| 항목 | Enovasense 레이저 광열법 | 와전류 / 자기 유도 | 단면 관찰(파괴) |
|---|---|---|---|
| 비접촉 측정 | 예 | 아니요 — 프로브 접촉 필요 | 아니요 — 부품 파괴 |
| 경화 전 측정 | 예 — 미경화 분체 측정 가능 | 아니요 — 접촉 시 미경화층 손상 | 아니요 |
| 비파괴 | 예 | 예 | 아니요 |
| 색상 / 안료 무관 | 예 — 모든 색상에 단일 교정 | 예 | 예 |
| 인라인 자동화 가능성 | 예 — 자동화 라인용으로 설계 | 어려움 — 수동 조작 필요 | 아니요 |
| 100% 전수 검사 | 가능 | 샘플링만 가능 | 샘플링만 가능 |
| 부품 진동 허용도 | 높음 | 민감 — 접촉 필요 | 해당 없음 |
| 복잡한 형상 / 곡면 부품 | 예 — 곡률과 무관 | 부분적 — 가장자리 효과, 보정 필요 | 부분적 — 단면 시편 준비에 제약 |
| 측정 속도 | 점당 1 s(대표값) | 점당 1 s — 수동 재배치 | 시료당 수 시간 |
05 — 계측 성능
분체 도장에서 Enovasense 레이저 광열법의 성능
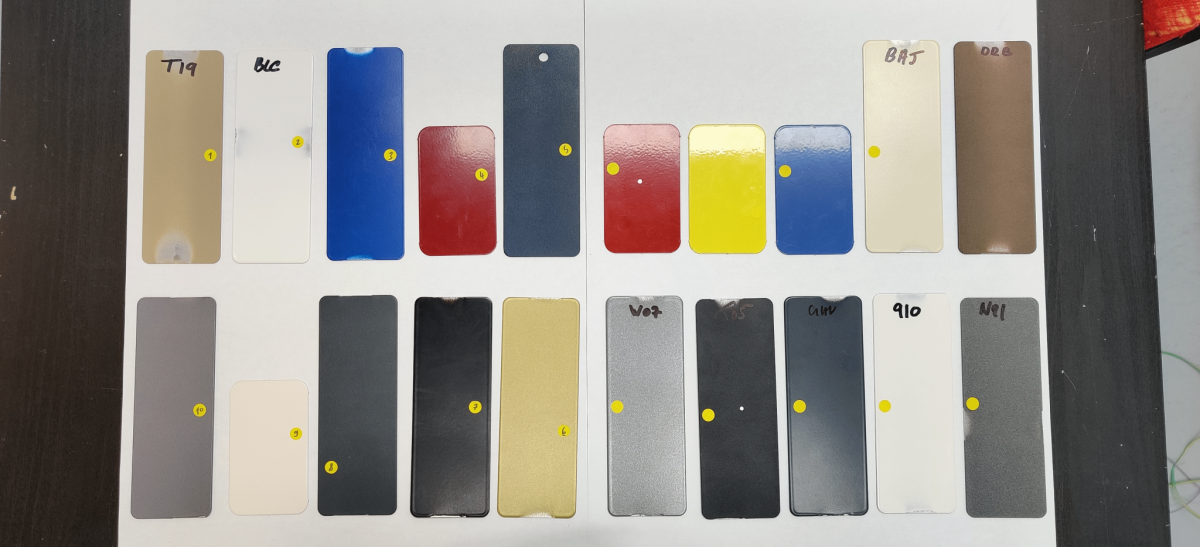
열경화 분체 도장(중합된 분체 도료)에 대한 Enovasense 기술의 계측 성능은 엄격한 독립 연구를 통해 검증되었습니다. 이 연구는 Chrysler / Ford / General Motors Supplier Quality 그룹의 측정 시스템 분석(MSA) 절차를 따랐으며, 대표적인 산업용 색상(흰색, 검정색, 회색, 파란색, 빨간색, 노란색, 금색, 베이지, 갈색)을 포괄하는 분체 도장 알루미늄 시료 20개에 적용되었습니다.
반복성 및 재현성(R&R)
세 명의 작업자가 각각 10개 시료를 반복성 및 재현성 조건에서 3회씩 측정했습니다. 종합 R&R 값(전체 측정 변동 중 실제 부품 차이가 아닌 측정 시스템에 기인하는 비율)은 핵심 합격 기준입니다. R&R이 10% 미만이면 생산 관리용으로 우수한 것으로 간주됩니다.
모든 색상에서의 정확도
정확도 연구에서는 Renault Group 중앙 계측 연구소 규격에 따른 정규화 편차 En 방법을 사용하여 Enovasense 측정값을 와전류 기준값과 비교했습니다. En < 1이면 합격입니다. 흰색, 검정색, 회색, 금색, 베이지, 파란색, 빨간색, 노란색, 갈색 등을 포함한 20개 시료 모두 최종적으로 합격 판정을 받았습니다. 초기 En이 1을 약간 초과한 3건은 추가 단면 분석(PaintBorer 파괴 측정)을 통해 만족스러운 것으로 확인되었으며, 이 분석은 Enovasense 측정값도 뒷받침했습니다.
경화된 상태에서 Enovasense 기술의 주요한 실용적 장점은 동일 기재 위의 모든 분체 도료 색상을 단일 교정으로 측정할 수 있다는 점입니다. 따라서 수백 가지 생산 색상을 색상 변경 시마다 재교정하지 않고 측정할 수 있어, 다품종을 생산하는 라인에서 운영상 큰 이점이 됩니다.
06 — 산업 통합
Enovasense 센서 통합 방법: HSR 플랫폼
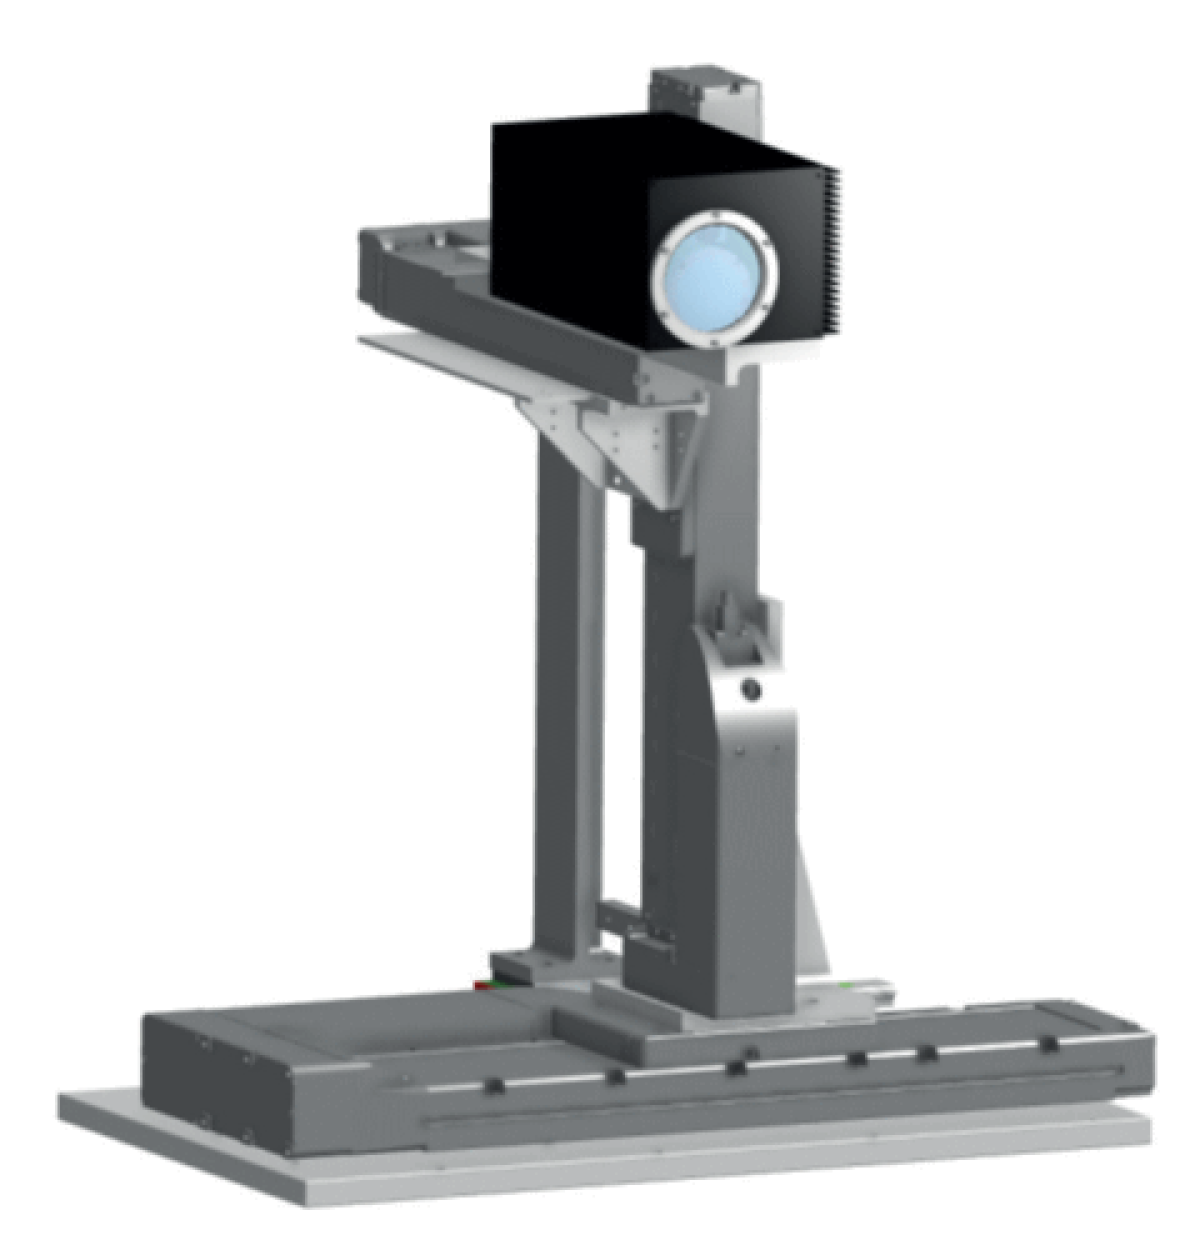
분체 도장의 자동 인라인 검사를 위해 Enovasense는 HSR 플랫폼을 제공합니다. 도장 컨베이어 라인 옆에 설치하도록 설계된 완전 독립형 턴키 측정 스테이션으로, 외부 컨트롤러, 전원 스테이션, 수냉식 냉각이 필요하지 않습니다.
시스템 구성
HSR 시스템은 소형 측정 헤드(272 × 160 × 129 mm, 4.3 kg)를 전동 3축 겔트리에 장착한 구조로, 추종축(스트로크 최대 2,500 mm), 거리축(300 mm), 높이축(최대 2,000 mm)으로 구성됩니다. 구조광 레이저 라인과 카메라를 사용하는 추적 모듈이 컨베이어 위를 이동하는 부품의 위치, 형상, 거리를 연속으로 감지합니다. 내장 컨트롤러가 부품 감지와 측정 시퀀스를 자동으로 수행하므로 작업자의 개입이 필요하지 않습니다.
시스템은 다양한 부품 형상에 자동으로 대응합니다. 소프트웨어가 사전에 정의된 그리드 내에서 측정 위치를 결정하고, 행거의 구멍과 부품이 없는 영역을 자동으로 피합니다.
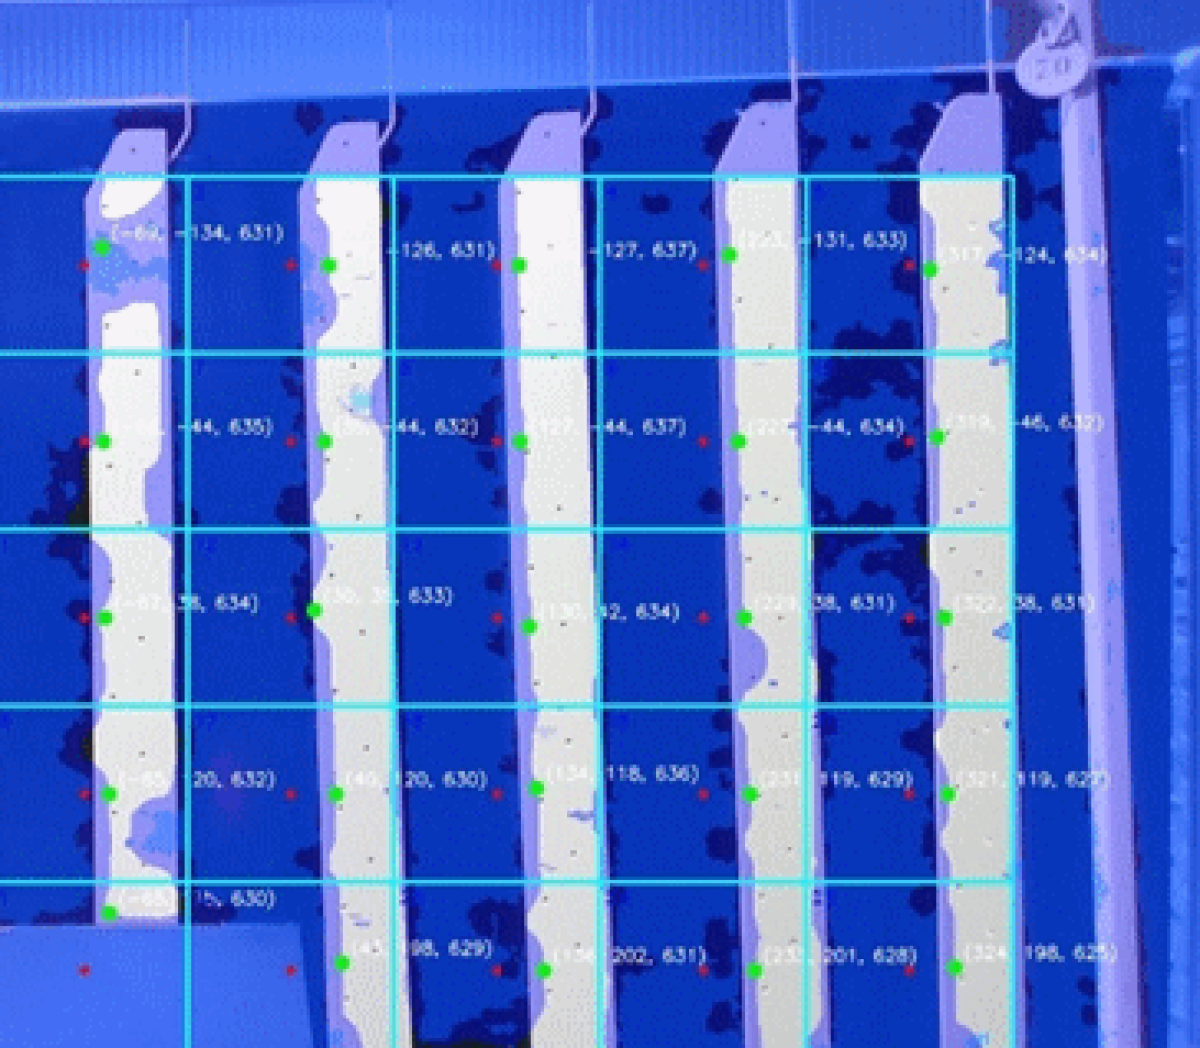
이는 건축용 압출재나 금속 가공 현장에서 필수적입니다. 이러한 현장에서는 2,500 × 2,000 mm 크기의 행거에 생산 로트마다 형상과 크기가 다른 수십 개의 부품이 걸릴 수 있습니다.
사이클 타임 및 커버리지
행거당 측정점 6개, 행거 정지 구성의 대표적인 애플리케이션에서 전체 측정 사이클 타임은 약 45초입니다. 행거 위치 지정 및 안정화 15 s, 측정점 감지 5 s, 첫 번째 점 접근 3 s, 첫 번째 측정 2 s, 2~6번 점의 접근 및 측정 약 20 s입니다. 시스템은 행거 사이의 대기 시간 없이 다음 측정 시퀀스를 즉시 시작할 수 있어 높은 생산 커버리지를 보장합니다.
데이터 및 모니터링
모든 측정 결과와 시스템 파라미터는 장비에 저장되며 터치스크린 HMI 또는 키보드를 통해 확인할 수 있습니다. 데이터는 Ethernet RJ45 TCP/IP 연결을 통해 공장 네트워크로 실시간 전송되며, MES, SPC 시스템 또는 라인 모니터링 소프트웨어와 연동할 수 있습니다. 센서가 자동으로 접근할 수 있는 기준 시료 거치대를 통해 고객이 제공한 기준판으로 생산을 중단하지 않고 교정 상태를 주기적으로 확인할 수 있습니다.
기술 사양 — Enovasense HSR
도입 단계
설치 장소 준비
고객은 장비 설치 위치에 230 V / 16 A 전원 콘센트와 이더넷 네트워크 포트를 제공합니다. 압축 공기나 수냉식 냉각은 필요하지 않습니다.
설계 및 엔지니어링 단계
Enovasense는 주문 후 4주 이내에 기계 배치도, 전기 회로도, 안전 위험성 분석(EN 13849-1) 및 기능 설명서를 제공합니다.
공장 인수 시험(FAT)
출하 전 Enovasense 사업장에서 간소화된 기능 시험을 수행하여 HSR의 모든 기능이 사양에 부합하는지 검증합니다.
설치, 시운전 및 교육
현장에서 장비 전체를 설치하고 설정한 후, 전문가, 작업자, 유지보수 담당자를 위한 현장 교육을 실시합니다. 전체 문서(CE 인증서, 사용자 설명서, 전기 및 기계 도면)가 제공됩니다.
12개월 보증 및 지속적인 지원
가인수 후 12개월간 장비 전체에 대한 보증을 제공하며, 1주 이내 출동을 약속합니다. 핫라인, 예방 정비 방문, 소프트웨어 업데이트를 포함하는 연간 유지보수 계약을 선택적으로 이용할 수 있습니다.
참조
| 참조 | 이름 | 상태 / 가격 | 데이터시트 |
|---|---|---|---|
| ARTICLE POWDER COATING | Non-Contact Thickness Measurement Of Powder Coatings |
이용 가능
견적 문의 |
English |
| APPLICATION NOTE POWDER COATINGS | Controlling The Thickness of Powder Coatings In-Line |
이용 가능
견적 문의 |
English |
문서
| 유형 | 이름 | 다운로드 |
|---|---|---|
| Application | Epoxy and polyester powder paint thickness measurement | English Français |
| Application | CONTROLLING THE THICKNESS OF POWDER COATINGS IN-LINE | Français English |

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 Polski
 中文