应用程序 / 粉末涂层非接触式厚度测量
01 — 简介
粉末喷涂:应用广泛的工业涂装工艺
粉末喷涂(又称热固化喷涂或粉末涂料)是一种干式涂装工艺,广泛应用于众多行业:建筑铝材(门窗、外立面、幕墙)、汽车零部件、家电、家具、电气柜以及一般金属加工。该工艺将干燥的粉末状聚合物树脂(通常为环氧、聚酯或两者的混合型)静电喷涂到经过预处理的基材上,然后在 160 °C 至 200 °C 的烘箱中固化,形成坚硬、光滑、耐久的涂层。
粉末涂料因其优异的机械性能和耐化学性、丰富的颜色选择(通常提供数百种 RAL 色及定制色)以及环保特性而备受青睐:与液体涂料不同,它们不含溶剂,VOC 排放极少。凭借耐久性和多样的外观效果,粉末涂料已成为需符合 Qualicoat、GSB 或 EN 13438 等严格标准的建筑铝型材以及汽车和工业 OEM 零件的首选涂装方式。
建筑铝材 汽车零部件 家电 金属加工 电气柜 家具
典型的粉末喷涂体系由一层或多层功能层组成。在建筑应用中,首先进行磷化锌或无铬预处理以提高附着力和防腐性,然后是底漆层,最后是面漆——即厚度必须满足严格公差的可见层。在苛刻环境中,还可加涂一层透明罩光漆。干膜总厚度通常为 60 µm 至 120 µm,但防护或特殊效果涂层可达 200 µm 或更厚。
02 — 质量要求
为什么必须控制粉末涂层厚度
涂层厚度是粉末喷涂中最关键的质量参数之一。无论偏厚还是偏薄,都会对产品性能、材料成本和法规符合性产生显著影响。
过薄:防护失效与不合格
涂层过薄无法充分抵御腐蚀、紫外线老化和机械磨损。对于建筑铝材,Qualicoat 和 GSB 等认证规定了最小干膜厚度(通常为 60 µm),低于该值的零件无法获得认证。覆盖不足还会导致遮盖力差、基材缺陷可见以及涂层在使用中过早失效,造成高昂的保修退货和声誉损失。
过厚:材料浪费与外观缺陷
反之,涂层过厚会浪费昂贵的粉末——原材料成本在涂装总成本中占很大比重,尤其是高端颜色和金属效果涂料。涂层过厚还可能引起橘皮、流挂或表面纹理不均等外观缺陷,并可能延长固化时间,降低产线产能。对于尺寸公差严格的复杂组件,涂层过厚甚至会影响配合与装配。
一致性:工艺优化的关键
除了厚度标准中合格/不合格的二元判定之外,控制零件表面的涂层均匀性还能提供宝贵的工艺反馈。厚度分布图可用于识别静电喷涂问题、复杂几何形状中的法拉第笼效应、喷枪距离或角度漂移以及烘箱温度不均等问题——这些问题肉眼均无法察觉。
|
60–120 µm
建筑涂装的
典型厚度公差 |
220+
单次校准即可测量的
涂料颜色数 |
|
< 3%
典型测量精度
(占实测厚度的 %) |
0–500 µm
完整的
可测厚度范围 |
03 — 测量难点
为什么非接触式无损测量必不可少
工业粉末喷涂线的各种限制使传统测量方法难以胜任。要获得可靠、有代表性且可用于决策的厚度数据,必须克服若干根本性难题。
接触式技术的问题
粉末涂层最常用的厚度测量方法是涡流探头(用于铝等非铁基材)和磁感应探头(用于铁基材)。两者都是接触式的:探头必须物理接触涂层表面。这带来两个关键限制。第一,接触式探头无法在固化前使用:干粉层尚未固结,会被探头尖端破坏,导致测量不可靠并污染零件。因此,任何厚度不合格都只能在耗能耗时的烘箱固化工序之后才被发现——此时已无法采取纠正措施,零件已成废品。第二,在生产环境中,这些探头需要经过培训的操作人员手动操作,只能测量少量、统计上不具代表性的零件样本。仅凭少数几个点的测量结果来判定整批产品,是不可靠的质量关卡。
固化前测量的价值
在静电喷涂工序之后、进入烘箱之前立即测量未固化的粉末层,将彻底改变质量控制模式。在此阶段发现的不合格可让产线操作人员在固化前补喷或取下零件,既挽救了零件,又节省了烘箱周期的能耗成本。对于高价值组件或高端颜色订单,这种早期检测能力可避免整炉产品报废,具有显著的经济效益。
在线自动化的必要性
现代粉末喷涂线产能很高,挂有数十个零件的挂架沿连续的悬挂输送线移动。使用接触式探头进行手动测量无法跟上产线速度,只能提供零散且依赖操作人员的数据。真正有效的厚度控制系统必须能够实现在线自动测量——跟踪移动中的零件、自动测量,并将数据实时传输给产线控制器和监控系统。接触式技术无法实现这种集成水平。
04 — 技术对比
为什么激光光热辐射测量是合适的解决方案
激光光热辐射测量是 Enovasense 开发的专利技术,可通过单个紧凑、易集成的传感器解决上述所有限制。激光束在涂层中产生受控的热波,红外探测器采集热扩散信号,传感器根据热响应的时间曲线得出涂层厚度。该物理原理无需接触零件,对已固化和未固化的粉末同样适用,且不受零件颜色或颜料的影响。
| 比较项 | Enovasense 激光光热法 | 涡流 / 磁感应 | 截面法(破坏性) |
|---|---|---|---|
| 非接触测量 | 是 | 否 — 需探头接触 | 否 — 零件被破坏 |
| 固化前测量 | 是 — 可测未固化粉末 | 否 — 接触会损坏未固化层 | 否 |
| 无损 | 是 | 是 | 否 |
| 不受颜色 / 颜料影响 | 是 — 所有颜色共用一次校准 | 是 | 是 |
| 在线自动化能力 | 是 — 专为自动化产线设计 | 困难 — 需手动操作 | 否 |
| 100% 全检 | 可实现 | 仅限抽检 | 仅限抽检 |
| 对零件振动的容忍度 | 高 | 敏感 — 需接触 | 不适用 |
| 复杂几何 / 曲面零件 | 是 — 不受曲率影响 | 部分 — 有边缘效应,需修正 | 部分 — 受制样限制 |
| 测量速度 | 每点 1 s(典型值) | 每点 1 s — 需手动重新定位 | 每个样品需数小时 |
05 — 计量性能
Enovasense 激光光热法在粉末涂层上的表现
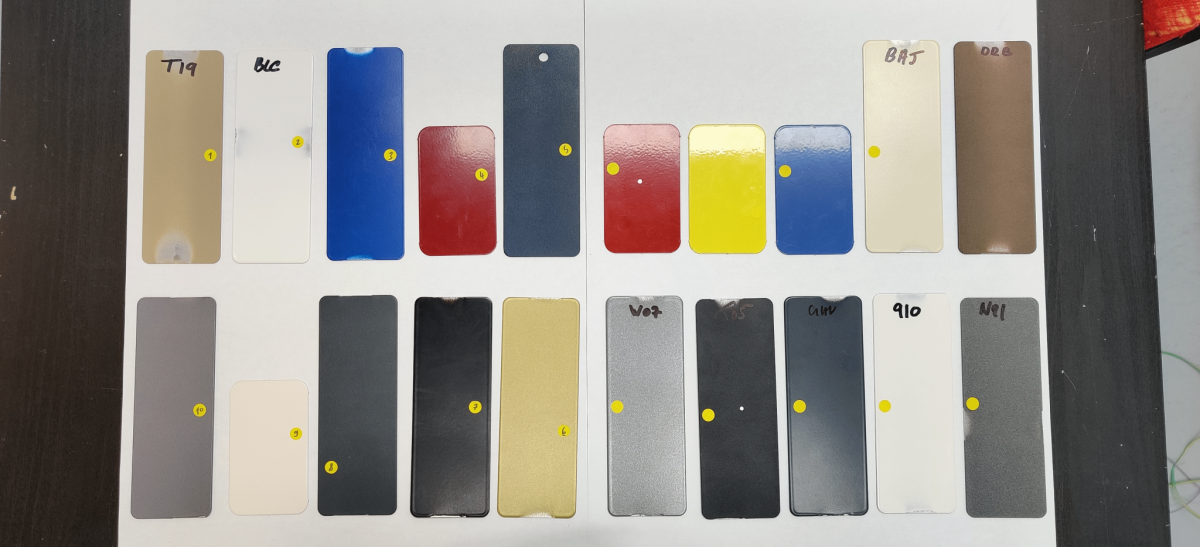
Enovasense 技术在热固化粉末涂层(已聚合的粉末涂料)上的计量性能已通过一项严格的独立研究得到验证。该研究遵循 Chrysler / Ford / General Motors 供应商质量工作组的测量系统分析(MSA)规程,采用 20 个粉末喷涂铝样品,覆盖具有代表性的工业颜色(白、黑、灰、蓝、红、黄、金、米黄、棕)。
重复性与再现性(R&R)
三名操作员在重复性和再现性条件下,各自对 10 个样品各测量三次。综合 R&R 值(即总测量变异中由测量系统而非零件真实差异所引起的百分比)是关键的验收判据:R&R 低于 10% 即被认为在生产控制中表现优秀。
各种颜色下的准确度
准确度研究采用雷诺集团中央计量实验室标准中的归一化偏差 En 法,将 Enovasense 测量值与涡流参考值进行比较。当 En < 1 时判定为通过。全部 20 个样品(颜色包括白、黑、灰、金、米黄、蓝、红、黄和棕)均获得合格的最终判定。其中三个初始 En 略大于 1 的样品,经补充截面分析(PaintBorer 破坏性测量)确认为合格,该分析同时也印证了 Enovasense 的读数。
Enovasense 技术在固化状态下的一项重要实用优势是:同一基材上的所有粉末涂料颜色只需一次校准。这意味着数百种生产颜色在换色时无需重新校准即可测量,对生产多种规格的产线而言是一项重要的运营优势。
06 — 工业集成
如何集成 Enovasense 传感器:HSR 平台
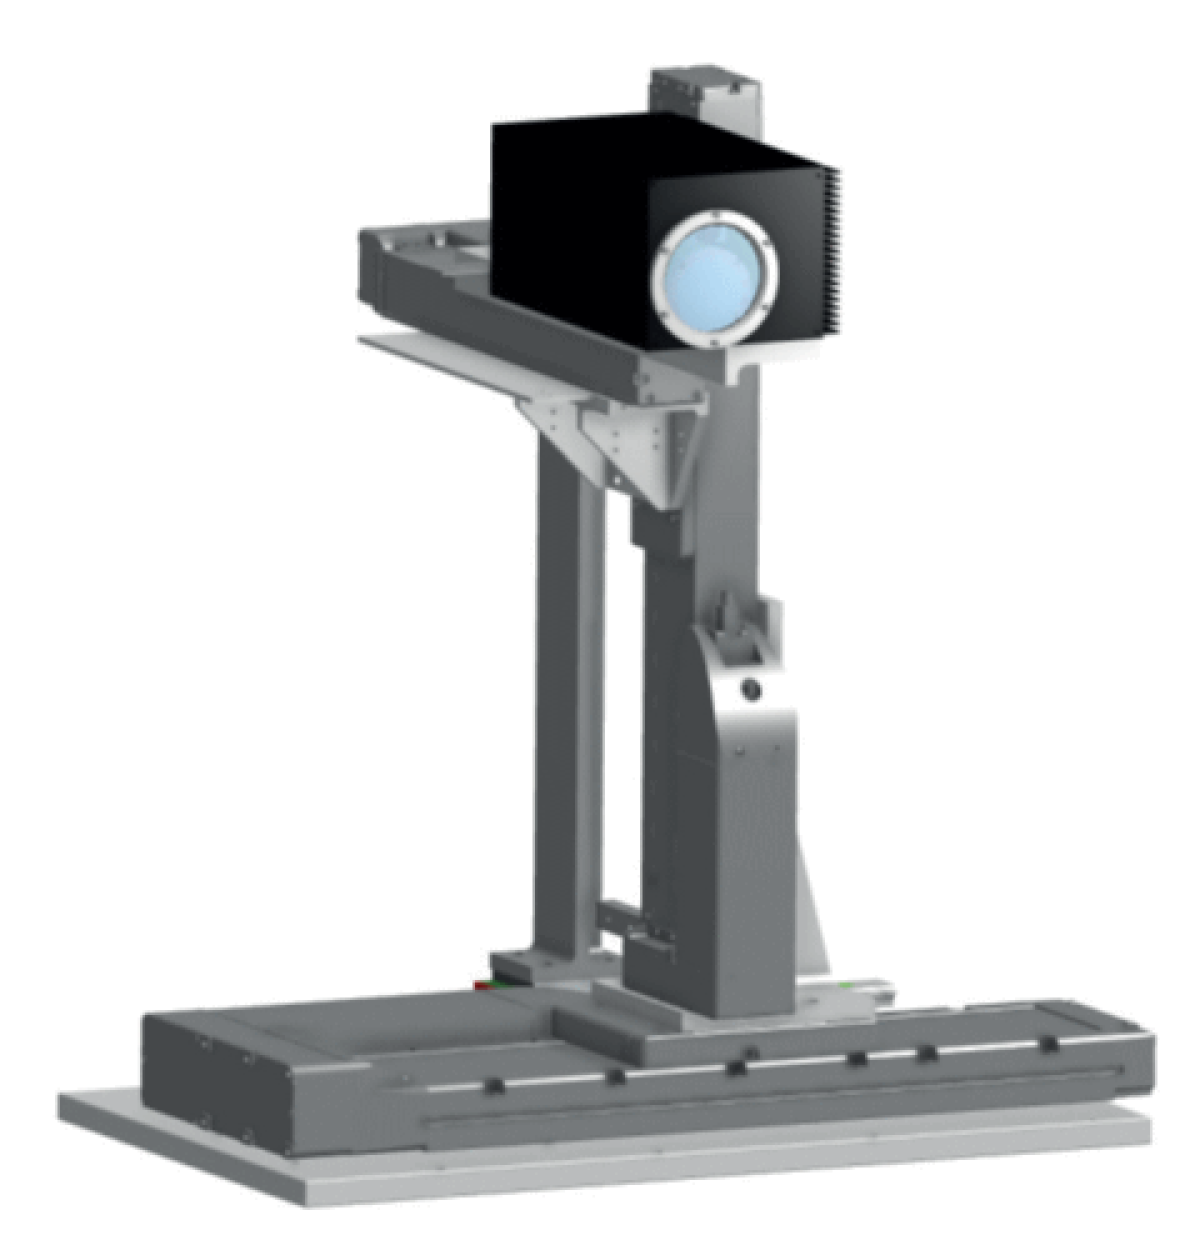
针对粉末涂层的在线自动化检测,Enovasense 提供 HSR 平台——一种完全独立的交钥匙式测量站,设计安装于涂装输送线旁,无需外部控制器、动力站或水冷。
系统架构
HSR 系统由一个紧凑型测量头(272 × 160 × 129 mm,4.3 kg)和一个电动三轴龙门架组成:跟随轴(行程最大 2,500 mm)、距离轴(300 mm)和高度轴(最大 2,000 mm)。采用结构光激光线和相机的跟踪模块可持续检测输送线上移动零件的位置、形状和距离。内置控制器自动执行零件检测和测量序列,无需操作人员干预。
系统可自动适应不同的零件几何形状:软件在预定义网格内确定测量位置,并自动避开挂架上的孔洞和无零件区域。
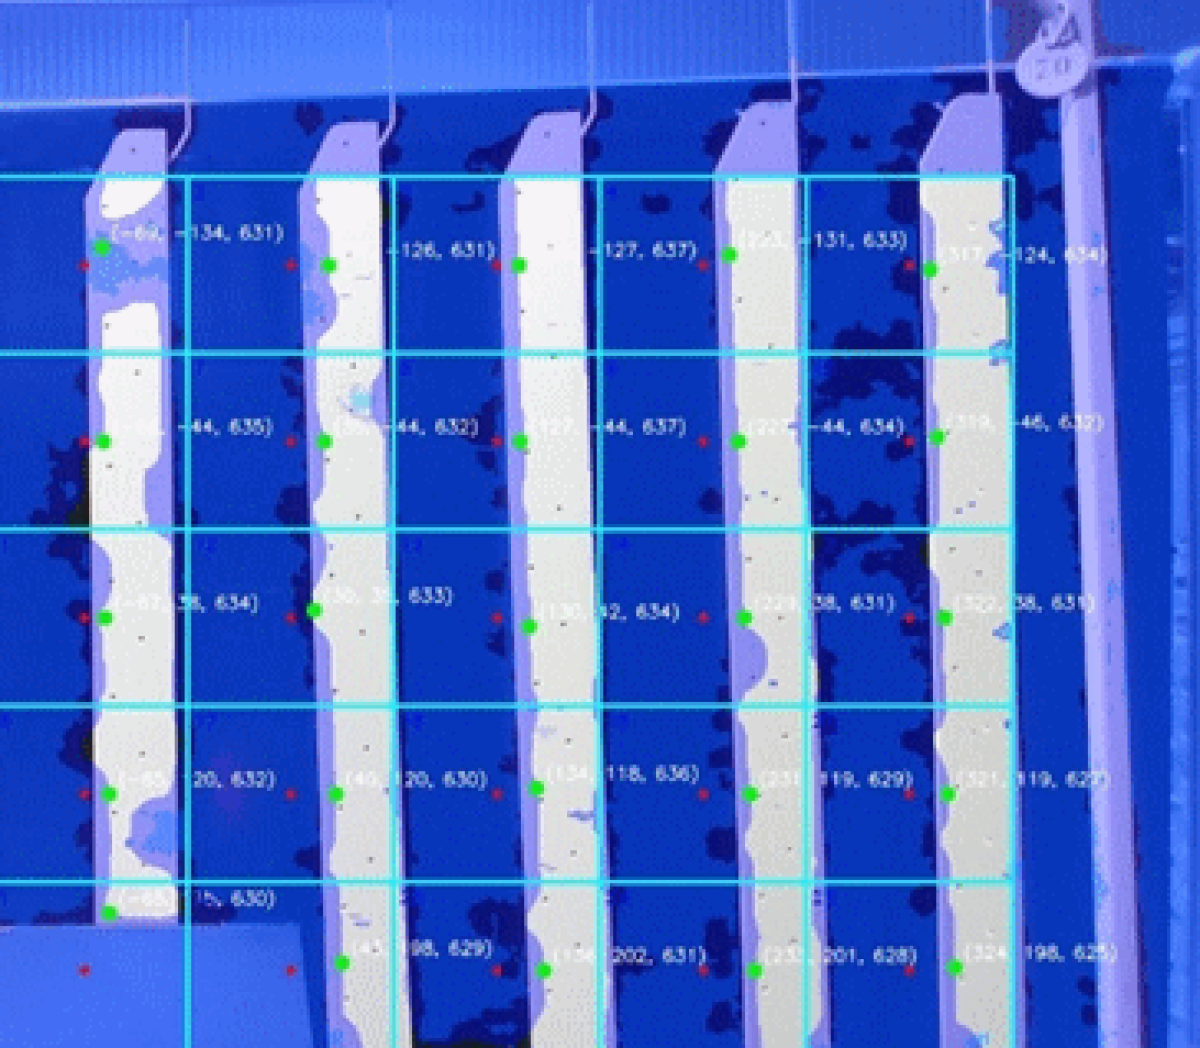
这在建筑型材挤压或金属加工场景中尤为重要,因为每批生产中 2,500 × 2,000 mm 的挂架可能挂有数十个形状和尺寸各异的零件。
节拍时间与覆盖率
对于每个挂架 6 个测量点、挂架静止的典型应用,测量周期总时间约为 45 秒:挂架定位和稳定 15 s,测量点检测 5 s,接近第一个点 3 s,第一次测量 2 s,接近并测量第 2 至第 6 点约 20 s。系统可立即开始下一个测量序列,挂架之间无空闲时间,确保较高的生产覆盖率。
数据与监控
所有测量结果和系统参数均存储在设备内,可通过触摸屏 HMI 或键盘访问。数据通过 Ethernet RJ45 TCP/IP 连接实时传输至工厂网络,可与 MES、SPC 系统或产线监控软件集成。传感器可自动到达的参考样品槽位,可在不中断生产的情况下,利用客户提供的参考板定期核查校准。
技术规格 — Enovasense HSR
实施步骤
现场准备
客户在设备安装位置提供一个 230 V / 16 A 电源插座和一个以太网网络接口。无需压缩空气或水冷。
设计与工程阶段
Enovasense 在订单确认后 4 周内提供机械安装图、电气原理图、安全风险分析(EN 13849-1)及功能说明。
工厂验收测试(FAT)
交付前在 Enovasense 厂内进行简化功能测试,验证 HSR 所有功能均符合规格要求。
安装、调试与培训
在现场完成整机安装和调试,随后在现场开展专家、操作员和维护培训。提供完整文档(CE 证书、用户手册、电气和机械图纸)。
12 个月保修及持续支持
自初步验收起提供 12 个月整机保修,并承诺 1 周内响应服务。可选年度维护合同,包括热线支持、预防性维护上门服务和软件更新。
参考
| 参考 | 名称 | 状态 / 价格 | 技术规格书 |
|---|---|---|---|
| ARTICLE POWDER COATING | Non-Contact Thickness Measurement Of Powder Coatings |
可用
按报价 |
English |
| APPLICATION NOTE POWDER COATINGS | Controlling The Thickness of Powder Coatings In-Line |
可用
按报价 |
English |
文档
| 类型 | 名称 | 下载 |
|---|---|---|
| Application | Epoxy and polyester powder paint thickness measurement | Français English |
| Application | CONTROLLING THE THICKNESS OF POWDER COATINGS IN-LINE | English Français |

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 Polski