Aplicaciones / medición sin contacto del espesor de recubrimientos en polvo
01 — Introducción
Pintura en polvo: un proceso de acabado industrial omnipresente
La pintura en polvo — también llamada termolacado o recubrimiento en polvo — es un proceso de acabado en seco que se aplica en una gran variedad de sectores: aluminio arquitectónico (ventanas, fachadas, muros cortina), componentes de automóvil, electrodomésticos, mobiliario, envolventes eléctricas y calderería en general. El proceso consiste en aplicar electrostáticamente una resina polimérica seca en polvo — normalmente epóxi, poliéster o un híbrido de ambos — sobre un sustrato preparado y, a continuación, curarla en un horno a temperaturas de entre 160 °C y 200 °C para formar una capa dura, lisa y duradera.
Las pinturas en polvo se valoran por su excelente resistencia mecánica y química, su amplia gama de colores (normalmente se ofrecen varios cientos de colores RAL y personalizados) y su perfil medioambiental: a diferencia de las pinturas líquidas, no contienen disolventes y generan emisiones mínimas de COV. Su durabilidad y versatilidad estética las han convertido en el acabado preferido para los perfiles de aluminio arquitectónico sujetos a normas exigentes como Qualicoat, GSB o EN 13438, así como para piezas OEM de automoción e industria.
Aluminio arquitectónico Piezas de automóvil Electrodomésticos Calderería Envolventes eléctricas Mobiliario
Un conjunto típico con pintura en polvo consta de una o varias capas funcionales. En aplicaciones arquitectónicas se aplica primero un pretratamiento de fosfato de zinc o sin cromo para la adherencia y la protección contra la corrosión, seguido de una capa de imprimación y, por último, la capa de acabado: la capa visible cuyo espesor debe cumplir tolerancias estrictas. En entornos exigentes puede añadirse un barniz transparente. El espesor total de película seca suele estar entre 60 µm y 120 µm, pero puede alcanzar 200 µm o más en recubrimientos de protección o de efectos especiales.
02 — Requisitos de calidad
Por qué es esencial controlar el espesor de la pintura en polvo
El espesor del recubrimiento es uno de los parámetros de calidad más críticos en la pintura en polvo. Las desviaciones en cualquier sentido tienen consecuencias importantes para el rendimiento del producto, el coste del material y el cumplimiento normativo.
Demasiado fino: fallos de protección y no conformidad
Una capa demasiado fina no ofrece una protección adecuada contra la corrosión, la degradación por UV y la abrasión mecánica. Para el aluminio arquitectónico, certificaciones como Qualicoat y GSB imponen un espesor mínimo de película seca — normalmente 60 µm — por debajo del cual la pieza no puede certificarse. Una cobertura insuficiente provoca además un poder cubriente deficiente, irregularidades visibles del sustrato y fallos prematuros del recubrimiento en servicio, lo que genera costosas devoluciones en garantía y daños a la reputación.
Demasiado grueso: desperdicio de material y defectos estéticos
Por el contrario, una capa aplicada en exceso desperdicia un polvo caro: el coste de la materia prima representa una parte importante del coste total del recubrimiento, en particular en colores premium y efectos metalizados. Un espesor excesivo también conlleva el riesgo de defectos estéticos como piel de naranja, descolgamientos o textura superficial no uniforme, y puede prolongar el tiempo de curado, reduciendo el rendimiento de la línea. En conjuntos complejos con tolerancias dimensionales estrictas, un exceso de espesor puede incluso afectar al ajuste y al montaje.
Uniformidad: la clave para optimizar el proceso
Más allá de los criterios binarios de conforme/no conforme de las normas de espesor, controlar la uniformidad de la capa sobre la superficie de la pieza aporta una información muy valiosa sobre el proceso. Las cartografías de espesor permiten identificar problemas de aplicación electrostática, efectos de jaula de Faraday en geometrías complejas, derivas de distancia o ángulo de la pistola y faltas de uniformidad de temperatura en el horno, todos ellos invisibles a simple vista.
|
60–120 µm
Tolerancia de espesor típica
en acabados arquitectónicos |
220+
Colores medibles
con una sola calibración |
|
< 3 %
Precisión de medición típica
(% del espesor medido) |
0–500 µm
Rango completo
de espesor medible |
03 — Retos de la medición
Por qué es esencial una medición sin contacto y no destructiva
Las limitaciones de las líneas industriales de pintura en polvo hacen que los métodos de medición convencionales resulten inadecuados. Obtener datos de espesor fiables, representativos y aprovechables exige superar varios retos fundamentales.
El problema de las técnicas de contacto
Los métodos de medición de espesor más habituales para la pintura en polvo son las sondas de corrientes de Foucault (para sustratos no ferrosos como el aluminio) y las de inducción magnética (para sustratos ferrosos). Ambos funcionan por contacto: la sonda debe tocar físicamente la superficie del recubrimiento. Esto implica dos limitaciones críticas. En primer lugar, las sondas de contacto no pueden utilizarse antes del curado: la capa de polvo seco no está consolidada y la punta de la sonda la destruiría, lo que daría mediciones poco fiables y contaminaría la pieza. Como consecuencia, cualquier no conformidad de espesor solo se detecta después de la etapa de curado en horno, costosa en energía y tiempo, cuando ya no es posible ninguna acción correctiva y la pieza es chatarra. En segundo lugar, en un entorno de producción estas sondas requieren su manejo manual por un operario formado, por lo que solo se mide una muestra pequeña y estadísticamente no representativa de piezas. Rechazar un lote a partir de unas pocas mediciones puntuales es un control de calidad poco fiable.
Las ventajas de medir antes del curado
Medir la capa de polvo sin curar — inmediatamente después de la aplicación electrostática y antes de la entrada en el horno — transforma el planteamiento del control de calidad. Una no conformidad detectada en esta fase permite al operario de línea volver a aplicar o retirar la pieza antes del curado, ahorrando tanto la pieza como el coste energético del ciclo de horno. En conjuntos de alto valor o pedidos de colores premium, esta detección temprana puede evitar el rechazo de hornadas completas, con un impacto económico considerable.
La necesidad de automatización en línea
Las líneas modernas de pintura en polvo funcionan con un alto rendimiento, con bastidores que transportan decenas de piezas a lo largo de un transportador aéreo continuo. La medición manual con una sonda de contacto no puede seguir el ritmo de la línea y solo proporciona datos esporádicos y dependientes del operario. Un sistema de control de espesor realmente eficaz debe poder medir de forma automatizada en línea: seguir las piezas mientras se desplazan, medir automáticamente y enviar los datos en tiempo real al controlador de la línea y al sistema de supervisión. Este nivel de integración es imposible con la tecnología de contacto.
04 — Comparativa de tecnologías
Por qué la radiometría fototérmica láser es la solución adecuada
La radiometría fototérmica láser — la tecnología patentada desarrollada por Enovasense — resuelve todas las limitaciones descritas anteriormente en un único sensor compacto e integrable. Combinando un haz láser que genera una onda térmica controlada en el recubrimiento con un detector infrarrojo que capta la señal de difusión del calor, el sensor obtiene el espesor del recubrimiento a partir del perfil temporal de la respuesta térmica. Este principio físico no requiere contacto con la pieza, funciona tanto con polvo curado como sin curar y no se ve afectado por el color ni el pigmento de la pieza.
| Criterios | Fototérmica láser Enovasense | Corrientes de Foucault / inducción magnética | Sección transversal (destructivo) |
|---|---|---|---|
| Medición sin contacto | Sí | No — requiere contacto de la sonda | No — la pieza se destruye |
| Medición antes del curado | Sí — polvo sin curar medible | No — el contacto daña la capa sin curar | No |
| No destructivo | Sí | Sí | No |
| Independencia del color / pigmento | Sí — una sola calibración para todos los colores | Sí | Sí |
| Capacidad de automatización en línea | Sí — diseñado para líneas automatizadas | Difícil — requiere manejo manual | No |
| Inspección al 100 % | Posible | Solo por muestreo | Solo por muestreo |
| Tolerancia a vibraciones de la pieza | Alta | Sensible — requiere contacto | N/A |
| Geometrías complejas / piezas curvas | Sí — independiente de la curvatura | Parcial — efectos de borde, requiere correcciones | Parcial — limitado por la preparación de la sección |
| Velocidad de medición | 1 s por punto (típico) | 1 s por punto — reposicionamiento manual | Horas por muestra |
05 — Rendimiento metrológico
Rendimiento de la fototérmica láser Enovasense en pintura en polvo
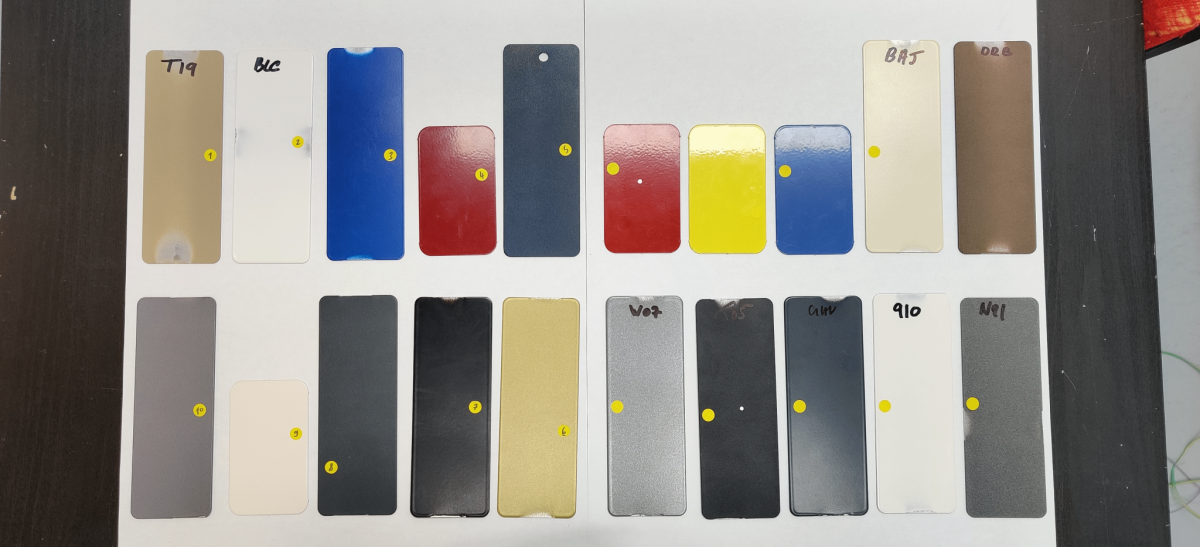
El rendimiento metrológico de la tecnología Enovasense en termolacado (pintura en polvo polimerizada) se ha validado mediante un riguroso estudio independiente. El estudio siguió el protocolo de Análisis del Sistema de Medición (MSA) del grupo Supplier Quality de Chrysler / Ford / General Motors, aplicado a 20 muestras de aluminio con pintura en polvo que abarcan una gama representativa de colores industriales (blanco, negro, gris, azul, rojo, amarillo, oro, beige, marrón).
Repetibilidad y reproducibilidad (R&R)
Tres operarios midieron cada uno 10 muestras tres veces en condiciones de repetibilidad y reproducibilidad. El valor combinado de R&R — el porcentaje de la variación total de la medición atribuible al sistema de medición y no a la variación real de las piezas — es el criterio de aceptación clave: un R&R inferior al 10 % se considera excelente para el control de producción.
Exactitud en todos los colores
El estudio de exactitud comparó las mediciones de Enovasense con la referencia de corrientes de Foucault mediante el método de la desviación normalizada En, tomado de la norma del Laboratorio Central de Metrología del Grupo Renault. El ensayo se supera cuando En < 1. Las 20 muestras — en colores como blanco, negro, gris, oro, beige, azul, rojo, amarillo y marrón — obtuvieron un juicio final favorable. Tres casos en los que el En inicial superaba ligeramente 1 se confirmaron como satisfactorios mediante un análisis complementario en sección transversal (medición destructiva con PaintBorer), que a su vez confirmó las lecturas de Enovasense.
Una ventaja práctica clave de la tecnología Enovasense en estado curado es que una sola calibración cubre todos los colores de pintura en polvo sobre un sustrato dado. Esto significa que pueden medirse cientos de colores de producción sin recalibrar entre cambios de color, una ventaja operativa importante en líneas que producen múltiples referencias.
06 — Integración industrial
Cómo integrar los sensores Enovasense: la plataforma HSR
Para el control automatizado en línea de la pintura en polvo, Enovasense ofrece la plataforma HSR: una estación de medición llave en mano totalmente autónoma, diseñada para instalarse junto a una línea transportadora de pintura, sin necesidad de controlador externo, central de energía ni refrigeración por agua.
Arquitectura del sistema
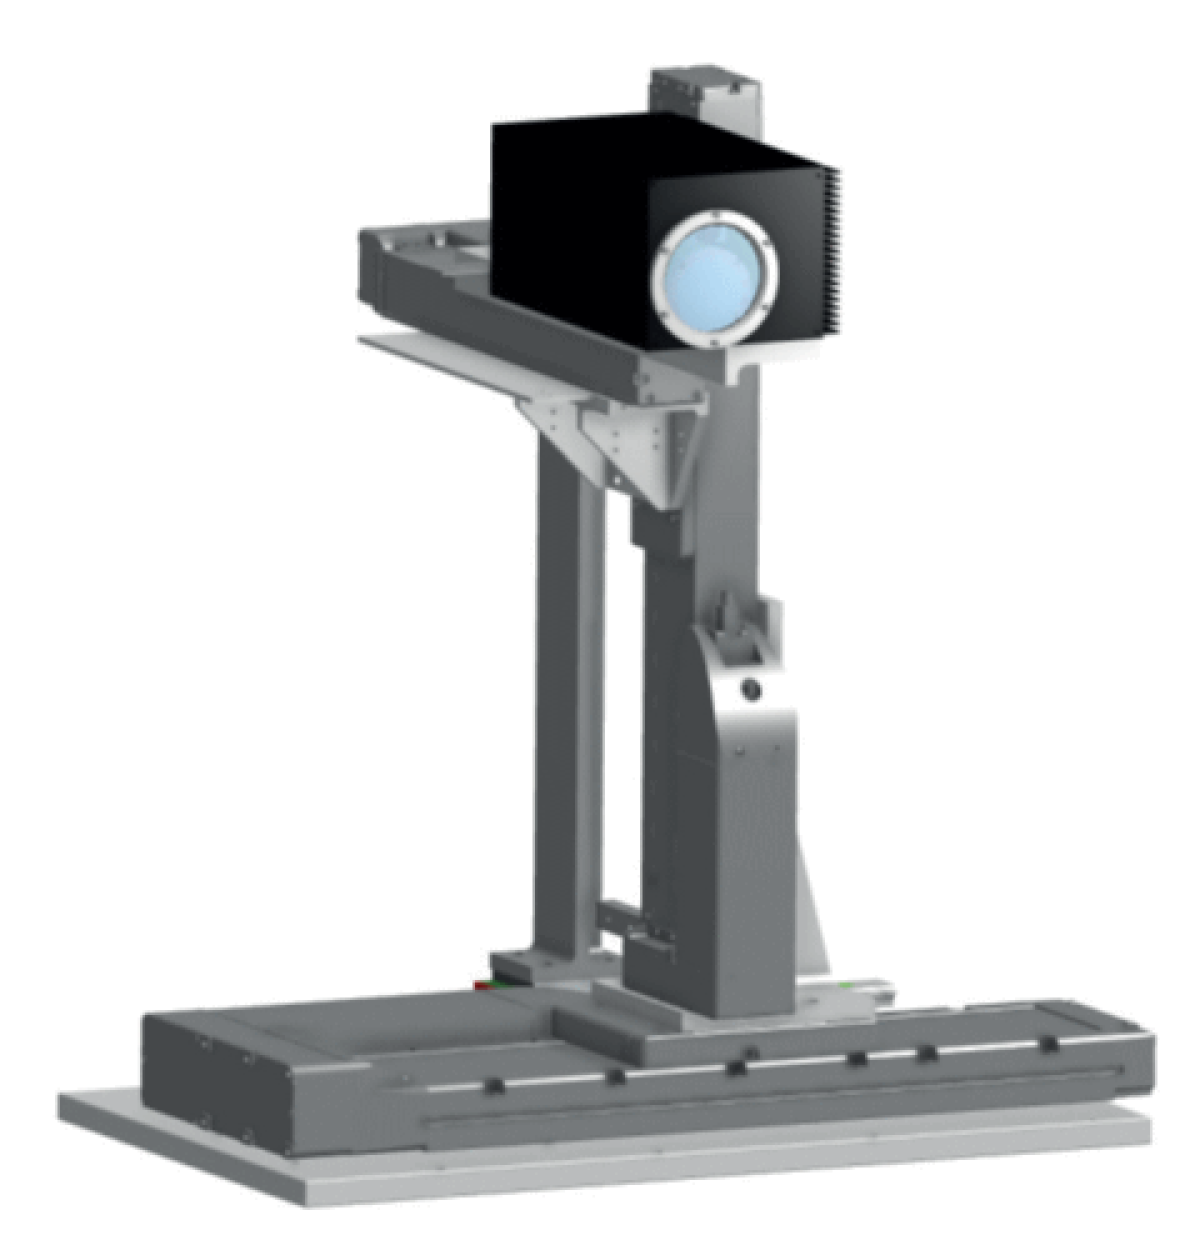
El sistema HSR consta de un cabezal de medición compacto (272 × 160 × 129 mm, 4,3 kg) montado en un pórtico motorizado de 3 ejes: un eje de seguimiento (carrera de hasta 2500 mm), un eje de distancia (300 mm) y un eje de altura (hasta 2000 mm). Un módulo de seguimiento con línea láser estructurada y cámara detecta continuamente la posición, la forma y la distancia de las piezas que se desplazan en el transportador. Un controlador integrado ejecuta automáticamente la detección de piezas y la secuencia de medición, sin intervención del operario.
El sistema se adapta automáticamente a geometrías de pieza variables: una capa de software determina las posiciones de medición dentro de una cuadrícula predefinida, evitando automáticamente los huecos y las zonas sin piezas del bastidor.
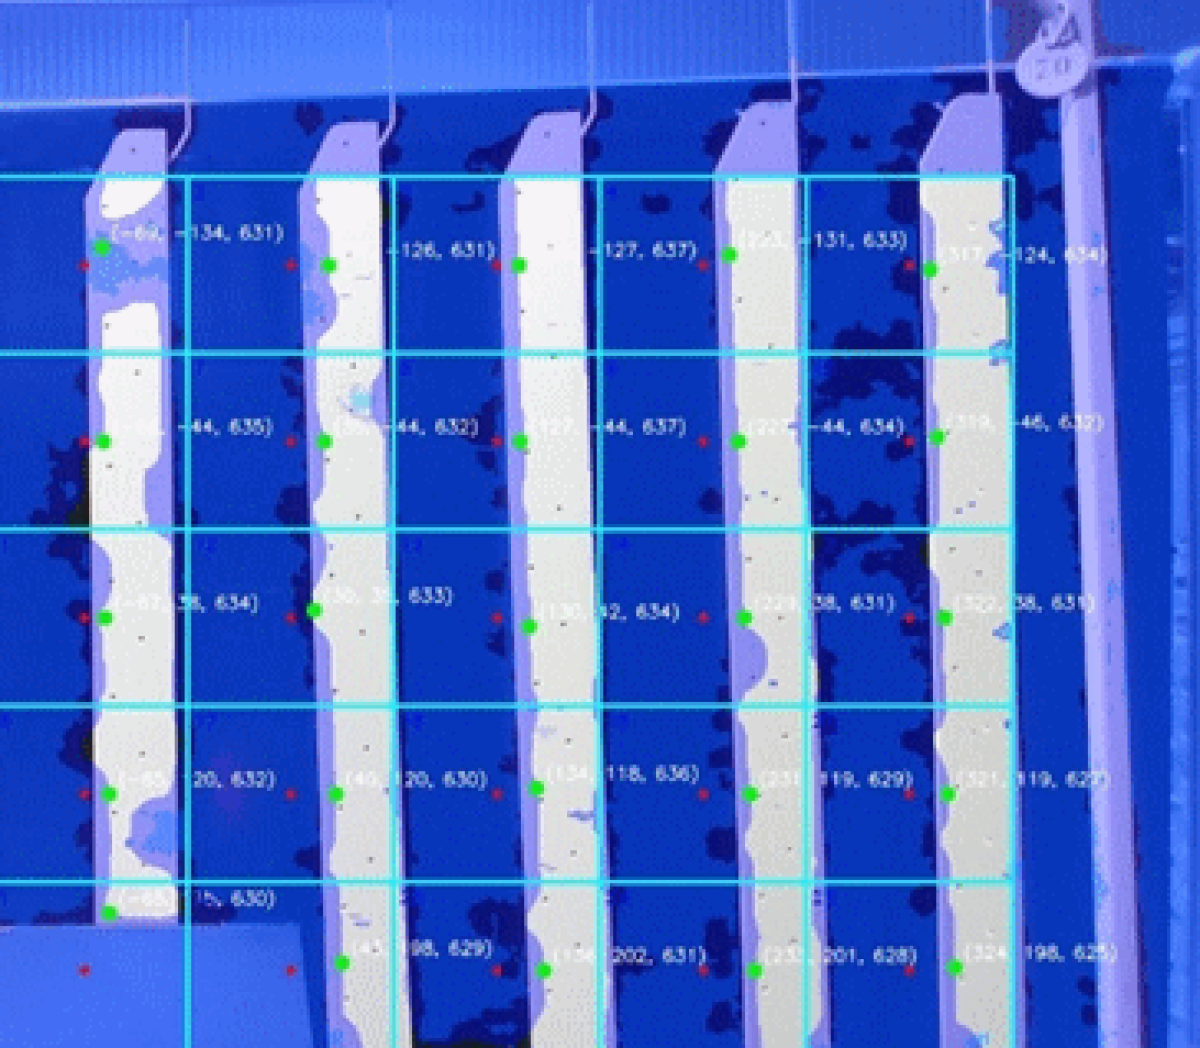
Esto es esencial en contextos de extrusión arquitectónica o de fabricación metálica, donde bastidores de 2500 × 2000 mm pueden transportar decenas de piezas de formas y tamaños diferentes en cada tirada de producción.
Tiempo de ciclo y cobertura
Para una aplicación típica con 6 puntos de medición por bastidor y una configuración de bastidor estático, el tiempo total del ciclo de medición es de unos 45 segundos: 15 s para el posicionamiento y la estabilización del bastidor, 5 s para la detección de los puntos de medición, 3 s para la aproximación al primer punto, 2 s para la primera medición y unos 20 s para la aproximación y medición de los puntos 2 a 6. El sistema puede iniciar inmediatamente la siguiente secuencia de medición sin tiempo muerto entre bastidores, lo que garantiza una alta cobertura de la producción.
Datos y supervisión
Todos los resultados de medición y los parámetros del sistema se almacenan en el equipo y son accesibles mediante una HMI con pantalla táctil o un teclado. Los datos se transmiten en directo a la red de la planta mediante una conexión Ethernet RJ45 TCP/IP, lo que permite la integración con sistemas MES, SPC o software de supervisión de línea. Un alojamiento para muestras de referencia, al que el sensor accede automáticamente, permite verificar periódicamente la calibración con placas de referencia suministradas por el cliente sin interrumpir la producción.
Especificaciones técnicas — Enovasense HSR
Etapas de implantación
Preparación del emplazamiento
El cliente proporciona una toma de corriente de 230 V / 16 A y un punto de red Ethernet en el emplazamiento de la máquina. No se requiere aire comprimido ni refrigeración por agua.
Fase de diseño e ingeniería
Enovasense entrega los planos de implantación mecánica, los esquemas eléctricos, el análisis de riesgos de seguridad (EN 13849-1) y la descripción funcional en un plazo de 4 semanas desde el pedido.
Prueba de aceptación en fábrica (FAT)
Prueba funcional reducida realizada en las instalaciones de Enovasense antes de la entrega para validar la conformidad de todas las funciones del HSR con la especificación.
Instalación, puesta en marcha y formación
Instalación y puesta a punto in situ de la máquina completa, seguidas de sesiones de formación in situ para expertos, operarios y mantenimiento. Se entrega la documentación completa (certificado CE, manuales de usuario, planos eléctricos y mecánicos).
Garantía de 12 meses y soporte continuo
Garantía completa de la máquina durante 12 meses tras la recepción provisional, con compromiso de intervención en 1 semana. Contrato de mantenimiento anual opcional que incluye línea directa de asistencia, visita de mantenimiento preventivo y actualizaciones de software.
Referencias
| Referencia | Nombre | Estado / Precio | Ficha técnica |
|---|---|---|---|
| ARTICLE POWDER COATING | Non-Contact Thickness Measurement Of Powder Coatings |
Disponible
Bajo presupuesto |
English |
| APPLICATION NOTE POWDER COATINGS | Controlling The Thickness of Powder Coatings In-Line |
Disponible
Bajo presupuesto |
English |
Documentos
| Tipo | Nombre | Descargar |
|---|---|---|
| Application | Epoxy and polyester powder paint thickness measurement | English Français |
| Application | CONTROLLING THE THICKNESS OF POWDER COATINGS IN-LINE | Français English |

 English
 Deutsch
 Français
 Italiano
 日本語
 한국어
 Polski
 中文