Applicazioni / misura senza contatto dello spessore delle vernici in polvere
01 — Introduzione
Verniciatura a polvere: un processo di finitura industriale diffusissimo
La verniciatura a polvere — detta anche termolaccatura o vernice in polvere — è un processo di finitura a secco impiegato in moltissimi settori: alluminio per l'edilizia (serramenti, facciate, facciate continue), componenti automobilistici, elettrodomestici, arredamento, quadri elettrici e carpenteria metallica in generale. Il processo consiste nell'applicare elettrostaticamente una resina polimerica secca in polvere — tipicamente epossidica, poliestere o un ibrido delle due — su un substrato preparato, per poi polimerizzarla in forno a temperature comprese tra 160 °C e 200 °C, ottenendo uno strato duro, liscio e durevole.
Le vernici in polvere sono apprezzate per l'eccellente resistenza meccanica e chimica, l'ampia gamma di colori (vengono tipicamente proposte diverse centinaia di tinte RAL e personalizzate) e il profilo ambientale: a differenza delle vernici liquide, non contengono solventi e generano emissioni minime di COV. Durata e versatilità estetica ne hanno fatto la finitura di riferimento per i profili in alluminio per l'edilizia soggetti a norme rigorose come Qualicoat, GSB o EN 13438, nonché per componenti OEM automobilistici e industriali.
Alluminio per l'edilizia Componenti auto Elettrodomestici Carpenteria metallica Quadri elettrici Arredamento
Un tipico ciclo di verniciatura a polvere comprende uno o più strati funzionali. Nelle applicazioni per l'edilizia si applica dapprima un pretrattamento ai fosfati di zinco o senza cromo per l'adesione e la protezione dalla corrosione, seguito da uno strato di primer e infine dalla finitura — lo strato visibile il cui spessore deve rispettare tolleranze strette. Negli ambienti più aggressivi si può aggiungere una vernice trasparente. Lo spessore totale del film secco è tipicamente compreso tra 60 µm e 120 µm, ma può raggiungere 200 µm o più per rivestimenti protettivi o a effetto speciale.
02 — Requisiti di qualità
Perché è essenziale controllare lo spessore della vernice in polvere
Lo spessore del rivestimento è uno dei parametri di qualità più critici nella verniciatura a polvere. Scostamenti in un senso o nell'altro hanno conseguenze significative su prestazioni del prodotto, costo del materiale e conformità normativa.
Troppo sottile: protezione insufficiente e non conformità
Uno strato troppo sottile non garantisce una protezione adeguata contro corrosione, degrado UV e abrasione meccanica. Per l'alluminio per l'edilizia, certificazioni come Qualicoat e GSB impongono uno spessore minimo del film secco — tipicamente 60 µm — al di sotto del quale il pezzo non può essere certificato. Una copertura insufficiente comporta inoltre scarso potere coprente, irregolarità visibili del substrato e cedimenti precoci del rivestimento in esercizio, con costosi resi in garanzia e danni d'immagine.
Troppo spesso: spreco di materiale e difetti estetici
Al contrario, uno strato applicato in eccesso spreca polvere costosa: il costo della materia prima rappresenta una quota importante del costo totale del rivestimento, in particolare per tinte premium ed effetti metallizzati. Uno spessore eccessivo comporta anche il rischio di difetti estetici come buccia d'arancia, colature o texture superficiale non uniforme, e può allungare il tempo di polimerizzazione, riducendo la produttività della linea. Per assiemi complessi con tolleranze dimensionali strette, un eccesso di spessore può perfino compromettere accoppiamento e montaggio.
Uniformità: la chiave per ottimizzare il processo
Oltre ai criteri binari conforme/non conforme delle norme sullo spessore, il controllo dell'uniformità dello strato sulla superficie del pezzo fornisce un riscontro prezioso sul processo. Le mappature dello spessore permettono di individuare problemi di applicazione elettrostatica, effetti gabbia di Faraday nelle geometrie complesse, derive della distanza o dell'angolo della pistola e disomogeneità di temperatura del forno — tutti fenomeni invisibili a occhio nudo.
|
60–120 µm
Tolleranza di spessore tipica
per finiture architettoniche |
220+
Colori misurabili
con un'unica calibrazione |
|
< 3 %
Precisione di misura tipica
(% dello spessore misurato) |
0–500 µm
Campo completo
di spessore misurabile |
03 — Sfide di misura
Perché è essenziale una misura senza contatto e non distruttiva
I vincoli delle linee industriali di verniciatura a polvere rendono inadeguati gli approcci di misura convenzionali. Ottenere dati di spessore affidabili, rappresentativi e utilizzabili richiede di superare diverse sfide fondamentali.
Il problema delle tecniche a contatto
I metodi più comuni per misurare lo spessore delle vernici in polvere sono le sonde a correnti parassite (per substrati non ferrosi come l'alluminio) e a induzione magnetica (per substrati ferrosi). Entrambi sono a contatto: la sonda deve toccare fisicamente la superficie del rivestimento. Ciò comporta due limiti critici. Primo, le sonde a contatto non possono essere usate prima della polimerizzazione: lo strato di polvere secca non è consolidato e verrebbe distrutto dalla punta della sonda, producendo misure inaffidabili e contaminando il pezzo. Di conseguenza, ogni non conformità di spessore viene rilevata solo dopo la fase di polimerizzazione in forno, costosa in energia e tempo, quando un'azione correttiva non è più possibile e il pezzo è già uno scarto. Secondo, in produzione queste sonde richiedono l'uso manuale da parte di un operatore formato, per cui si misura solo un campione ridotto e statisticamente non rappresentativo di pezzi. Lo scarto di un lotto basato su poche misure puntuali è un filtro qualità inaffidabile.
I vantaggi della misura prima della polimerizzazione
Misurare lo strato di polvere non polimerizzato — subito dopo l'applicazione elettrostatica e prima dell'ingresso in forno — cambia il paradigma del controllo qualità. Una non conformità rilevata in questa fase permette all'operatore di linea di riapplicare la vernice o rimuovere il pezzo prima della polimerizzazione, risparmiando sia il pezzo sia il costo energetico del ciclo di forno. Per assiemi di alto valore o ordini in tinte premium, questa rilevazione precoce può evitare lo scarto di intere infornate, con un impatto economico significativo.
La necessità di automazione in linea
Le moderne linee di verniciatura a polvere funzionano ad alta produttività, con telai che trasportano decine di pezzi lungo un trasportatore aereo continuo. La misura manuale con una sonda a contatto non riesce a tenere il passo della linea e fornisce solo dati sporadici e dipendenti dall'operatore. Un sistema di controllo dello spessore davvero efficace deve poter misurare in linea in modo automatizzato: seguire i pezzi in movimento, misurare automaticamente e trasmettere i dati in tempo reale al controllore della linea e al sistema di supervisione. Questo livello di integrazione è impossibile con la tecnologia a contatto.
04 — Confronto tecnologico
Perché la radiometria fototermica laser è la soluzione adatta
La radiometria fototermica laser — la tecnologia brevettata sviluppata da Enovasense — risolve tutti i limiti descritti sopra con un unico sensore compatto e integrabile. Combinando un fascio laser che genera un'onda termica controllata nel rivestimento con un rivelatore infrarosso che acquisisce il segnale di diffusione del calore, il sensore ricava lo spessore del rivestimento dal profilo temporale della risposta termica. Questo principio fisico non richiede contatto con il pezzo, funziona sia su polvere polimerizzata sia non polimerizzata e non è influenzato dal colore o dal pigmento del pezzo.
| Criteri | Fototermia laser Enovasense | Correnti parassite / induzione magnetica | Sezione trasversale (distruttiva) |
|---|---|---|---|
| Misura senza contatto | Sì | No — contatto della sonda necessario | No — il pezzo viene distrutto |
| Misura prima della polimerizzazione | Sì — polvere non polimerizzata misurabile | No — il contatto danneggia lo strato non polimerizzato | No |
| Non distruttivo | Sì | Sì | No |
| Indipendenza da colore / pigmento | Sì — un'unica calibrazione per tutti i colori | Sì | Sì |
| Automazione in linea | Sì — progettato per linee automatizzate | Difficile — uso manuale necessario | No |
| Controllo al 100 % | Possibile | Solo a campione | Solo a campione |
| Tolleranza alle vibrazioni del pezzo | Elevata | Sensibile — contatto necessario | N/D |
| Geometrie complesse / pezzi curvi | Sì — indipendente dalla curvatura | Parziale — effetti di bordo, correzioni necessarie | Parziale — limitato dalla preparazione della sezione |
| Velocità di misura | 1 s per punto (tipico) | 1 s per punto — riposizionamento manuale | Ore per campione |
05 — Prestazioni metrologiche
Prestazioni della fototermia laser Enovasense sulla vernice in polvere
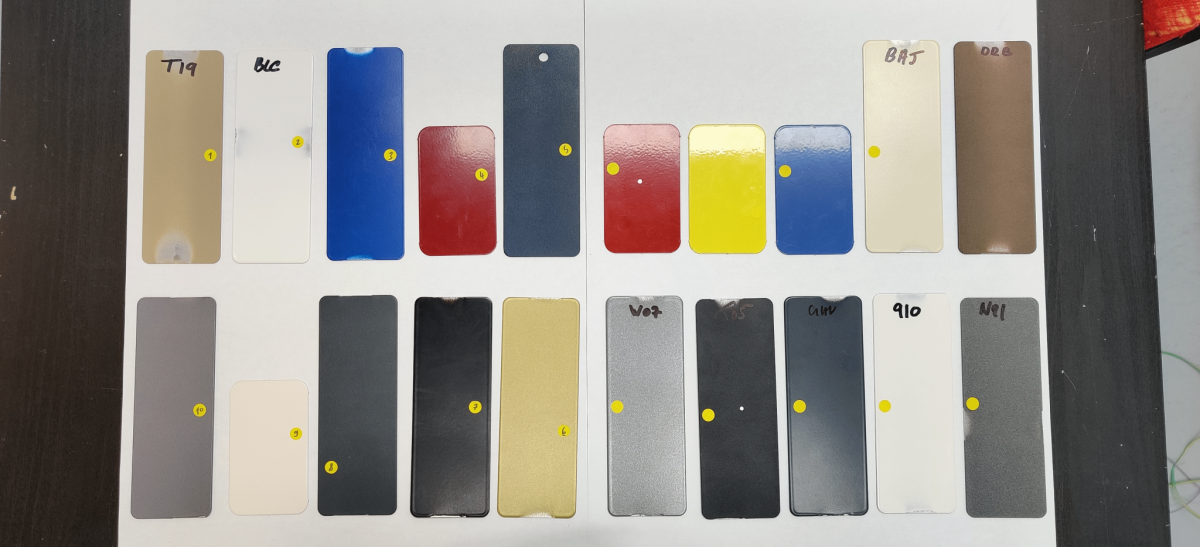
Le prestazioni metrologiche della tecnologia Enovasense sulla termolaccatura (vernice in polvere polimerizzata) sono state validate da un rigoroso studio indipendente. Lo studio ha seguito il protocollo di Analisi del Sistema di Misura (MSA) del gruppo Supplier Quality di Chrysler / Ford / General Motors, applicato a 20 campioni di alluminio verniciati a polvere che coprono una gamma rappresentativa di colori industriali (bianco, nero, grigio, blu, rosso, giallo, oro, beige, marrone).
Ripetibilità e riproducibilità (R&R)
Tre operatori hanno misurato ciascuno 10 campioni tre volte in condizioni di ripetibilità e riproducibilità. Il valore R&R combinato — la percentuale della variazione totale di misura attribuibile al sistema di misura e non alla reale variazione dei pezzi — è il criterio di accettazione principale: un R&R inferiore al 10 % è considerato eccellente per il controllo di produzione.
Accuratezza su tutti i colori
Lo studio di accuratezza ha confrontato le misure Enovasense con il riferimento a correnti parassite mediante il metodo dello scarto normalizzato En, tratto dalla norma del Laboratorio Centrale di Metrologia del Gruppo Renault. La prova è superata quando En < 1. Tutti i 20 campioni — in colori tra cui bianco, nero, grigio, oro, beige, blu, rosso, giallo e marrone — hanno ottenuto un giudizio finale favorevole. Tre casi in cui l'En iniziale superava leggermente 1 sono stati confermati come soddisfacenti da un'analisi complementare su sezione trasversale (misura distruttiva PaintBorer), che ha a sua volta confermato le letture Enovasense.
Un vantaggio pratico fondamentale della tecnologia Enovasense allo stato polimerizzato è che un'unica calibrazione copre tutti i colori di vernice in polvere su un dato substrato. Ciò significa che centinaia di colori di produzione possono essere misurati senza ricalibrazione ai cambi colore, un vantaggio operativo importante sulle linee che producono più referenze.
06 — Integrazione industriale
Come integrare i sensori Enovasense: la piattaforma HSR
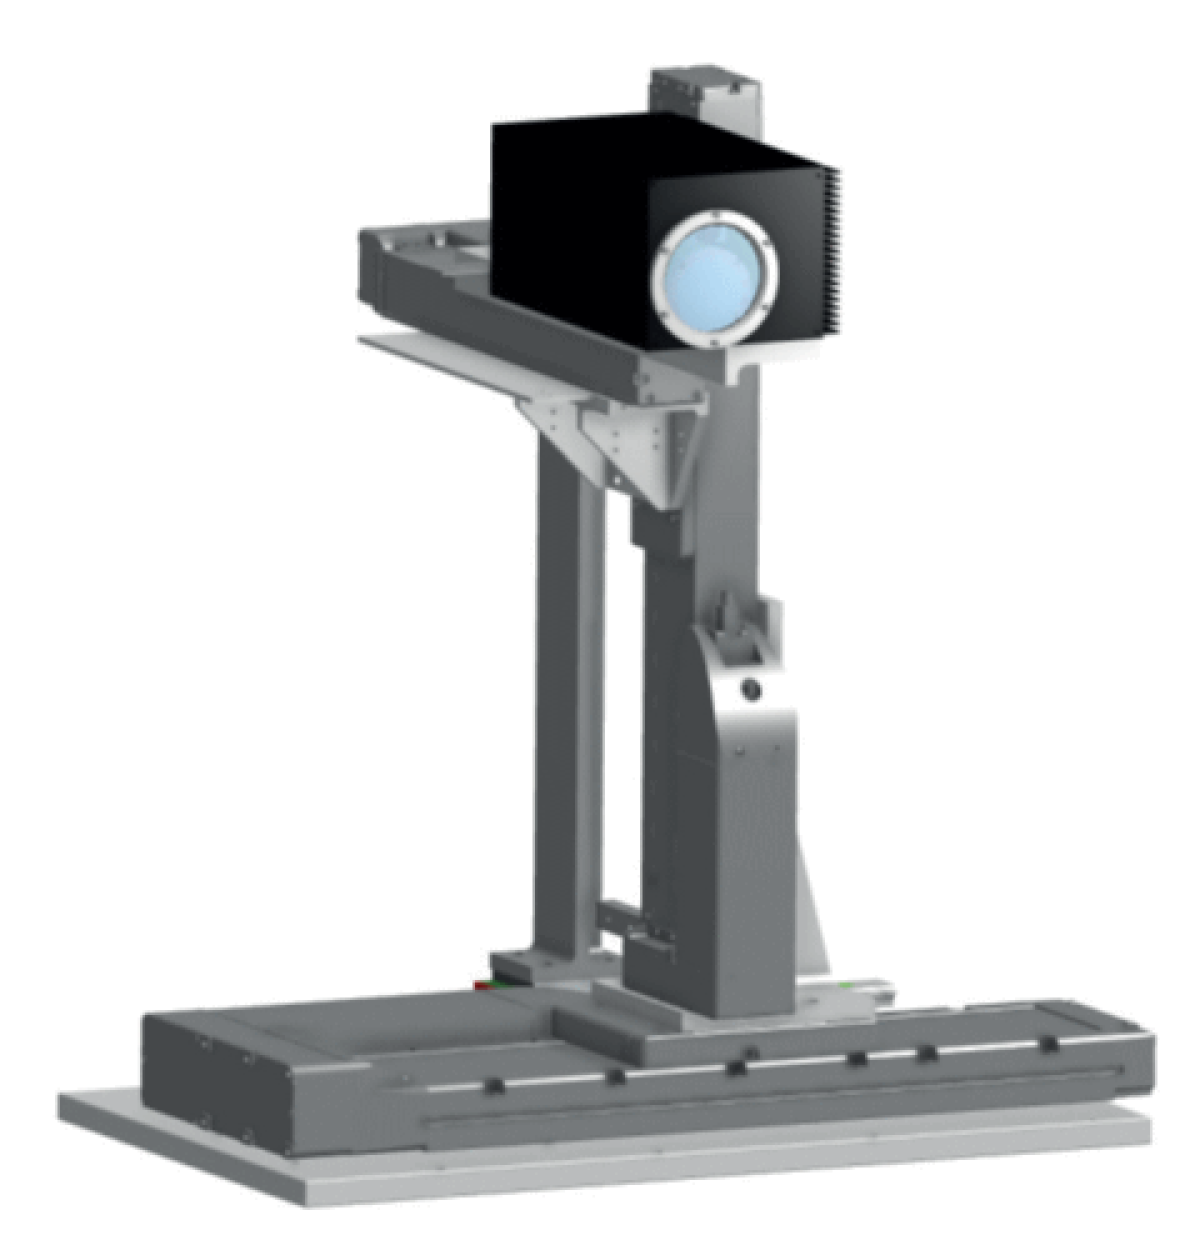
Per il controllo automatizzato in linea della verniciatura a polvere, Enovasense propone la piattaforma HSR: una stazione di misura chiavi in mano completamente autonoma, progettata per l'installazione accanto a una linea di trasporto della verniciatura, senza controllore esterno, centrale di alimentazione o raffreddamento ad acqua.
Architettura del sistema
Il sistema HSR è composto da una testa di misura compatta (272 × 160 × 129 mm, 4,3 kg) montata su un portale motorizzato a 3 assi: un asse di inseguimento (corsa fino a 2.500 mm), un asse di distanza (300 mm) e un asse di altezza (fino a 2.000 mm). Un modulo di tracciamento con linea laser strutturata e telecamera rileva in continuo la posizione, la forma e la distanza dei pezzi in movimento sul trasportatore. Un controllore integrato esegue automaticamente il rilevamento dei pezzi e la sequenza di misura, senza alcun intervento dell'operatore.
Il sistema si adatta automaticamente a geometrie variabili dei pezzi: un livello software determina le posizioni di misura all'interno di una griglia predefinita, evitando automaticamente fori e zone del telaio prive di pezzi.
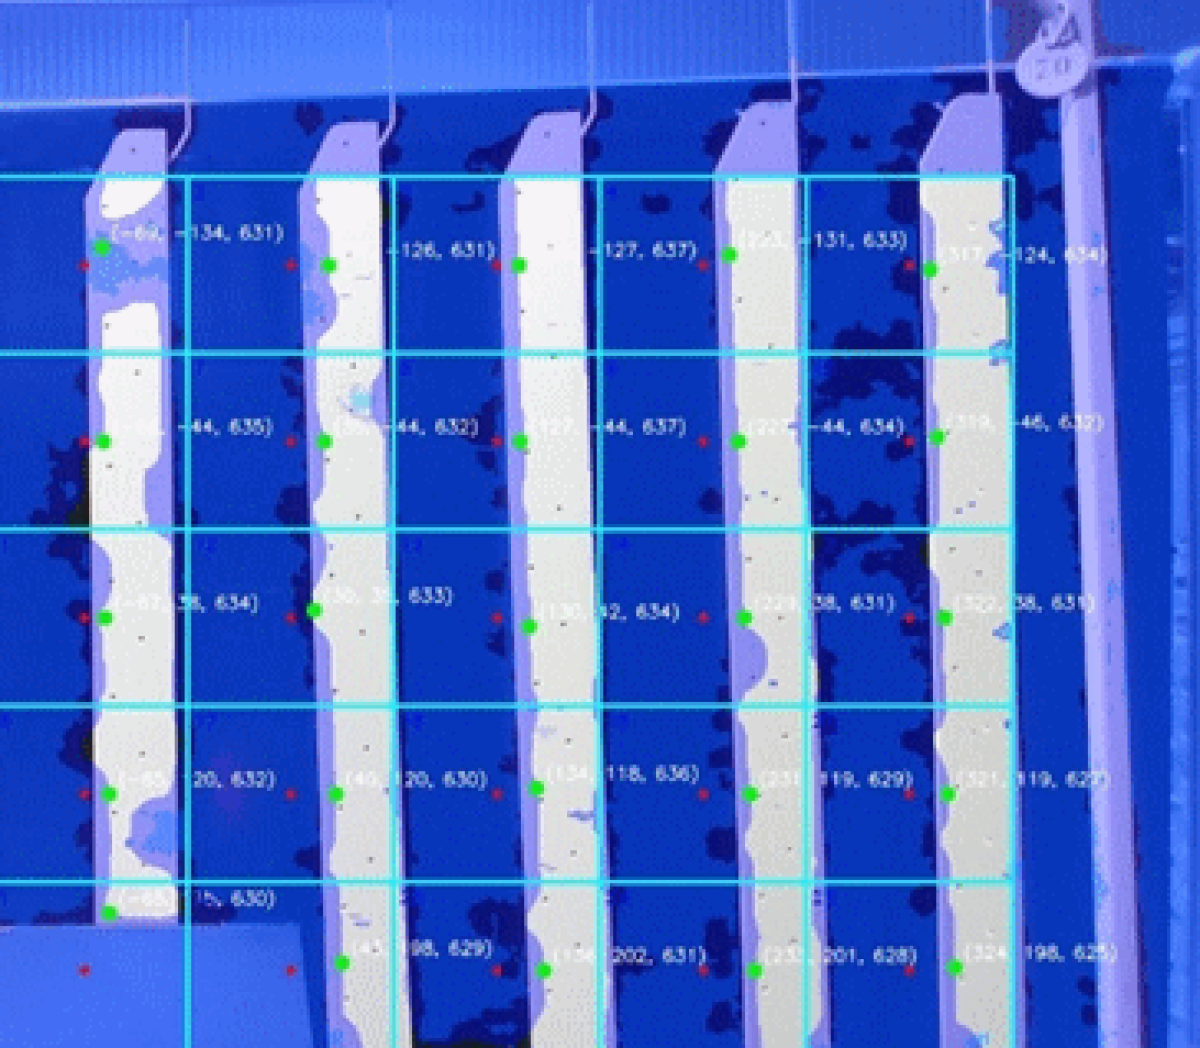
Ciò è essenziale nei contesti di estrusione per l'edilizia o di carpenteria, dove telai di 2.500 × 2.000 mm possono portare decine di pezzi di forme e dimensioni diverse in ogni ciclo di produzione.
Tempo ciclo e copertura
Per un'applicazione tipica con 6 punti di misura per telaio e una configurazione a telaio statico, il tempo ciclo di misura totale è di circa 45 secondi: 15 s per il posizionamento e la stabilizzazione del telaio, 5 s per il rilevamento dei punti di misura, 3 s per l'avvicinamento al primo punto, 2 s per la prima misura e circa 20 s per l'avvicinamento e la misura dei punti da 2 a 6. Il sistema può avviare subito la sequenza di misura successiva senza tempi morti tra un telaio e l'altro, garantendo un'elevata copertura della produzione.
Dati e supervisione
Tutti i risultati di misura e i parametri di sistema sono memorizzati a bordo e accessibili tramite HMI touchscreen o tastiera. I dati vengono trasmessi in tempo reale alla rete di stabilimento tramite connessione Ethernet RJ45 TCP/IP, consentendo l'integrazione con sistemi MES, SPC o software di supervisione della linea. Un alloggiamento per campioni di riferimento, raggiungibile automaticamente dal sensore, consente la verifica periodica della calibrazione su piastre di riferimento fornite dal cliente senza interrompere la produzione.
Specifiche tecniche — Enovasense HSR
Fasi di implementazione
Preparazione del sito
Il cliente predispone una presa di alimentazione 230 V / 16 A e un punto di rete Ethernet nell'area di installazione della macchina. Non sono necessari aria compressa né raffreddamento ad acqua.
Fase di progettazione e ingegneria
Enovasense fornisce i piani di installazione meccanica, gli schemi elettrici, l'analisi dei rischi per la sicurezza (EN 13849-1) e la descrizione funzionale entro 4 settimane dall'ordine.
Collaudo in fabbrica (FAT)
Test funzionale ridotto eseguito presso Enovasense prima della consegna, per validare la conformità di tutte le funzioni dell'HSR alla specifica.
Installazione, messa in servizio e formazione
Installazione e messa a punto in loco della macchina completa, seguite da sessioni di formazione in loco per esperti, operatori e manutenzione. Viene fornita la documentazione completa (certificato CE, manuali d'uso, disegni elettrici e meccanici).
Garanzia di 12 mesi e assistenza continua
Garanzia completa della macchina per 12 mesi dall'accettazione provvisoria, con impegno di intervento entro 1 settimana. Contratto di manutenzione annuale opzionale comprendente hotline, visita di manutenzione preventiva e aggiornamenti software.
Riferimenti
| Riferimento | Nome | Stato / Prezzo | Scheda tecnica |
|---|---|---|---|
| ARTICLE POWDER COATING | Non-Contact Thickness Measurement Of Powder Coatings |
Disponibile
Su preventivo |
English |
| APPLICATION NOTE POWDER COATINGS | Controlling The Thickness of Powder Coatings In-Line |
Disponibile
Su preventivo |
English |
Documenti
| Tipo | Nome | Scarica |
|---|---|---|
| Application | Epoxy and polyester powder paint thickness measurement | Français English |
| Application | CONTROLLING THE THICKNESS OF POWDER COATINGS IN-LINE | Français English |

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文