Aplikacje / bezkontaktowy pomiar grubości powłok proszkowych
01 — Wprowadzenie
Malowanie proszkowe: powszechny przemysłowy proces wykańczania
Malowanie proszkowe — nazywane też lakierowaniem proszkowym lub termolakierowaniem — to suchy proces wykańczania powierzchni stosowany w bardzo wielu branżach: aluminium architektoniczne (okna, fasady, ściany osłonowe), komponenty motoryzacyjne, AGD, meble, obudowy elektryczne oraz ogólna obróbka metali. Proces polega na elektrostatycznym naniesieniu suchej, sproszkowanej żywicy polimerowej — zwykle epoksydowej, poliestrowej lub hybrydowej — na przygotowane podłoże, a następnie jej utwardzeniu w piecu w temperaturze od 160°C do 200°C, w wyniku czego powstaje twarda, gładka i trwała warstwa.
Farby proszkowe są cenione za doskonałą odporność mechaniczną i chemiczną, szeroką gamę kolorów (zwykle oferuje się kilkaset kolorów RAL i niestandardowych) oraz korzystny profil środowiskowy: w odróżnieniu od farb ciekłych nie zawierają rozpuszczalników i generują minimalną emisję LZO. Dzięki trwałości i wszechstronności estetycznej stały się preferowanym wykończeniem profili aluminiowych dla architektury, podlegających rygorystycznym normom, takim jak Qualicoat, GSB czy EN 13438, a także części OEM dla motoryzacji i przemysłu.
Aluminium architektoniczne Części samochodowe AGD Obróbka metali Obudowy elektryczne Meble
Typowy układ powłok proszkowych składa się z jednej lub kilku warstw funkcjonalnych. W zastosowaniach architektonicznych najpierw nakłada się obróbkę wstępną fosforanem cynku lub bezchromową, zapewniającą przyczepność i ochronę przed korozją, następnie warstwę podkładową, a na końcu warstwę nawierzchniową — widoczną warstwę, której grubość musi mieścić się w wąskich tolerancjach. W wymagających środowiskach można dodać bezbarwny lakier. Łączna grubość suchej powłoki wynosi zwykle od 60 µm do 120 µm, ale w przypadku powłok ochronnych lub z efektami specjalnymi może osiągać 200 µm lub więcej.
02 — Wymagania jakościowe
Dlaczego kontrola grubości powłoki proszkowej jest niezbędna
Grubość powłoki jest jednym z najważniejszych parametrów jakościowych w malowaniu proszkowym. Odchylenia w którymkolwiek kierunku mają istotne konsekwencje dla właściwości wyrobu, kosztów materiału i zgodności z przepisami.
Zbyt cienka: niewystarczająca ochrona i niezgodność
Zbyt cienka warstwa nie zapewnia odpowiedniej ochrony przed korozją, degradacją UV i ścieraniem mechanicznym. W przypadku aluminium architektonicznego certyfikaty takie jak Qualicoat i GSB określają minimalną grubość suchej powłoki — zwykle 60 µm — poniżej której część nie może zostać certyfikowana. Niedostateczne pokrycie prowadzi również do słabego krycia, widocznych nierówności podłoża i przedwczesnego uszkodzenia powłoki w eksploatacji, co generuje kosztowne reklamacje gwarancyjne i straty wizerunkowe.
Zbyt gruba: straty materiału i wady estetyczne
Z kolei zbyt gruba warstwa oznacza marnowanie drogiego proszku — koszt surowca stanowi znaczną część całkowitego kosztu malowania, zwłaszcza w przypadku kolorów premium i efektów metalicznych. Nadmierna grubość grozi też wadami estetycznymi, takimi jak skórka pomarańczy, zacieki czy niejednorodna struktura powierzchni, a także może wydłużać czas utwardzania, zmniejszając wydajność linii. W złożonych zespołach o wąskich tolerancjach wymiarowych nadmiar powłoki może nawet utrudniać pasowanie i montaż.
Jednorodność: klucz do optymalizacji procesu
Poza zero-jedynkowymi kryteriami zgodności norm grubości, kontrola jednorodności warstwy na powierzchni części dostarcza cennych informacji zwrotnych o procesie. Mapy grubości pozwalają wykryć problemy z aplikacją elektrostatyczną, efekty klatki Faradaya w złożonych geometriach, dryft odległości lub kąta pistoletu oraz niejednorodności temperatury w piecu — wszystkie niewidoczne gołym okiem.
|
60–120 µm
Typowa tolerancja grubości
dla wykończeń architektonicznych |
220+
Kolory mierzalne
przy jednej kalibracji |
|
< 3 %
Typowa precyzja pomiaru
(% mierzonej grubości) |
0–500 µm
Pełny mierzalny
zakres grubości |
03 — Wyzwania pomiarowe
Dlaczego pomiar bezkontaktowy i nieniszczący jest niezbędny
Ograniczenia przemysłowych linii malowania proszkowego sprawiają, że konwencjonalne metody pomiaru są niewystarczające. Uzyskanie wiarygodnych, reprezentatywnych i użytecznych danych o grubości wymaga pokonania kilku podstawowych wyzwań.
Problem metod stykowych
Najpopularniejsze metody pomiaru grubości powłok proszkowych to sondy wiroprądowe (dla podłoży nieżelaznych, takich jak aluminium) oraz sondy indukcji magnetycznej (dla podłoży żelaznych). Obie są stykowe: sonda musi fizycznie dotknąć powierzchni powłoki. Wynikają z tego dwa krytyczne ograniczenia. Po pierwsze, sond stykowych nie można stosować przed utwardzeniem: sucha warstwa proszku nie jest skonsolidowana i zostałaby zniszczona przez końcówkę sondy, co dawałoby niewiarygodne wyniki i zanieczyszczało część. W rezultacie każda niezgodność grubości jest wykrywana dopiero po energochłonnym i czasochłonnym utwardzaniu w piecu — gdy działania korygujące są już niemożliwe, a część jest już brakiem. Po drugie, w warunkach produkcyjnych sondy te wymagają ręcznej obsługi przez przeszkolonego operatora, przez co mierzona jest tylko niewielka, statystycznie niereprezentatywna próbka części. Odrzucanie partii na podstawie kilku pomiarów punktowych jest zawodnym kryterium jakości.
Argumenty za pomiarem przed utwardzeniem
Pomiar nieutwardzonej warstwy proszku — bezpośrednio po aplikacji elektrostatycznej i przed wejściem do pieca — zmienia podejście do kontroli jakości. Niezgodność wykryta na tym etapie pozwala operatorowi linii ponownie nanieść powłokę lub usunąć część przed utwardzeniem, oszczędzając zarówno część, jak i koszt energii cyklu pieca. W przypadku zespołów o wysokiej wartości lub zamówień w kolorach premium takie wczesne wykrywanie może zapobiec odrzuceniu całych wsadów pieca, co ma istotne znaczenie ekonomiczne.
Potrzeba automatyzacji w linii
Nowoczesne linie malowania proszkowego pracują z dużą wydajnością — ramy z dziesiątkami części przesuwają się na ciągłym przenośniku podwieszanym. Ręczny pomiar sondą stykową nie nadąża za prędkością linii i dostarcza jedynie sporadycznych danych zależnych od operatora. Naprawdę skuteczny system kontroli grubości musi umożliwiać zautomatyzowany pomiar w linii — śledzenie poruszających się części, automatyczny pomiar i przesyłanie danych w czasie rzeczywistym do sterownika linii i systemu nadzoru. Taki poziom integracji jest niemożliwy w technologii stykowej.
04 — Porównanie technologii
Dlaczego laserowa radiometria fototermiczna jest właściwym rozwiązaniem
Laserowa radiometria fototermiczna — opatentowana technologia opracowana przez Enovasense — eliminuje wszystkie opisane wyżej ograniczenia w jednym kompaktowym czujniku, który łatwo zintegrować. Łącząc wiązkę laserową generującą kontrolowaną falę termiczną w powłoce z detektorem podczerwieni rejestrującym sygnał dyfuzji ciepła, czujnik wyznacza grubość powłoki na podstawie przebiegu czasowego odpowiedzi termicznej. Ta zasada fizyczna nie wymaga kontaktu z częścią, działa zarówno na proszku utwardzonym, jak i nieutwardzonym, i nie zależy od koloru ani pigmentu części.
| Kryteria | Laserowa metoda fototermiczna Enovasense | Prądy wirowe / indukcja magnetyczna | Zgład poprzeczny (niszczący) |
|---|---|---|---|
| Pomiar bezkontaktowy | Tak | Nie — wymagany kontakt sondy | Nie — część ulega zniszczeniu |
| Pomiar przed utwardzeniem | Tak — możliwy pomiar nieutwardzonego proszku | Nie — kontakt uszkadza nieutwardzoną warstwę | Nie |
| Nieniszczący | Tak | Tak | Nie |
| Niezależność od koloru / pigmentu | Tak — jedna kalibracja dla wszystkich kolorów | Tak | Tak |
| Możliwość automatyzacji w linii | Tak — zaprojektowany do linii zautomatyzowanych | Trudna — wymagana obsługa ręczna | Nie |
| Kontrola 100% wyrobów | Możliwa | Tylko wyrywkowo | Tylko wyrywkowo |
| Odporność na drgania części | Wysoka | Wrażliwa — wymagany kontakt | nd. |
| Złożona geometria / części zakrzywione | Tak — niezależnie od krzywizny | Częściowo — efekty krawędziowe, potrzebne korekty | Częściowo — ograniczone przygotowaniem zgładu |
| Szybkość pomiaru | 1 s na punkt (typowo) | 1 s na punkt — ręczne przestawianie | Godziny na próbkę |
05 — Parametry metrologiczne
Wyniki laserowej metody fototermicznej Enovasense na farbie proszkowej
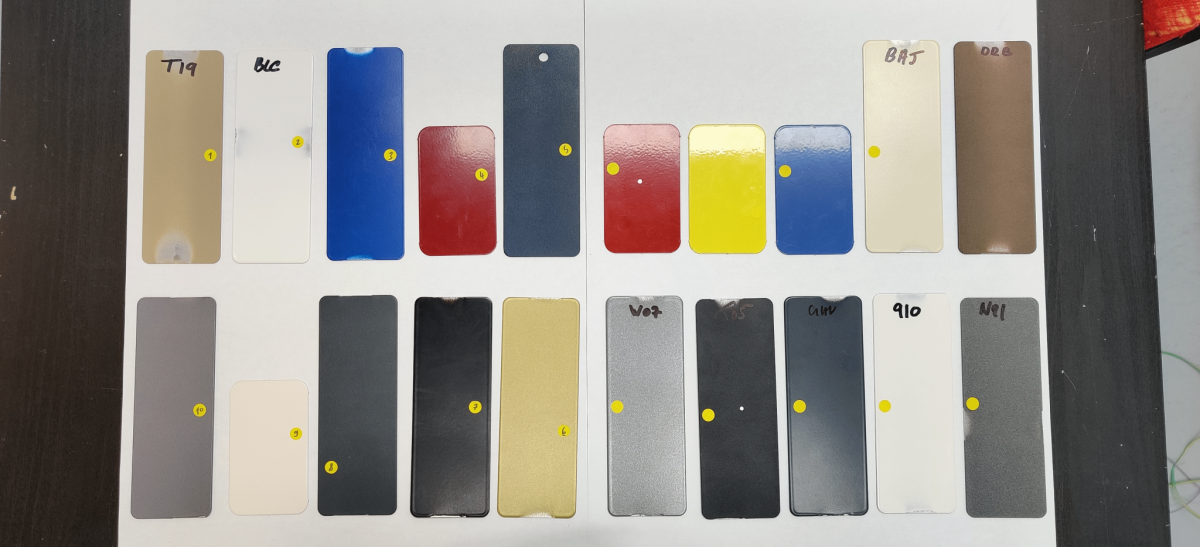
Parametry metrologiczne technologii Enovasense dla lakierowania proszkowego (spolimeryzowanej farby proszkowej) zostały potwierdzone w rygorystycznym, niezależnym badaniu. Badanie przeprowadzono zgodnie z protokołem analizy systemu pomiarowego (MSA) grupy Supplier Quality koncernów Chrysler / Ford / General Motors na 20 próbkach aluminium malowanych proszkowo, obejmujących reprezentatywny zakres kolorów przemysłowych (biały, czarny, szary, niebieski, czerwony, żółty, złoty, beżowy, brązowy).
Powtarzalność i odtwarzalność (R&R)
Trzech operatorów zmierzyło każdą z 10 próbek trzykrotnie w warunkach powtarzalności i odtwarzalności. Łączny współczynnik R&R — odsetek całkowitej zmienności pomiarów przypisywany systemowi pomiarowemu, a nie rzeczywistej zmienności części — jest głównym kryterium akceptacji: R&R poniżej 10% uznaje się za doskonały dla kontroli produkcji.
Dokładność dla wszystkich kolorów
W badaniu dokładności porównano pomiary Enovasense z odniesieniem wiroprądowym metodą znormalizowanego odchylenia En, zaczerpniętą z normy Centralnego Laboratorium Metrologicznego Grupy Renault. Test jest zaliczony, gdy En < 1. Wszystkie 20 próbek — w kolorach m.in. białym, czarnym, szarym, złotym, beżowym, niebieskim, czerwonym, żółtym i brązowym — uzyskało pozytywną ocenę końcową. Trzy przypadki, w których początkowe En nieznacznie przekraczało 1, potwierdzono jako zadowalające dodatkową analizą zgładu poprzecznego (niszczący pomiar PaintBorer), która jednocześnie potwierdziła wskazania Enovasense.
Istotną zaletą praktyczną technologii Enovasense w stanie utwardzonym jest to, że jedna kalibracja obejmuje wszystkie kolory farb proszkowych na danym podłożu. Oznacza to, że setki kolorów produkcyjnych można mierzyć bez ponownej kalibracji przy zmianie koloru — to duża korzyść operacyjna na liniach produkujących wiele wariantów.
06 — Integracja przemysłowa
Jak zintegrować czujniki Enovasense: platforma HSR
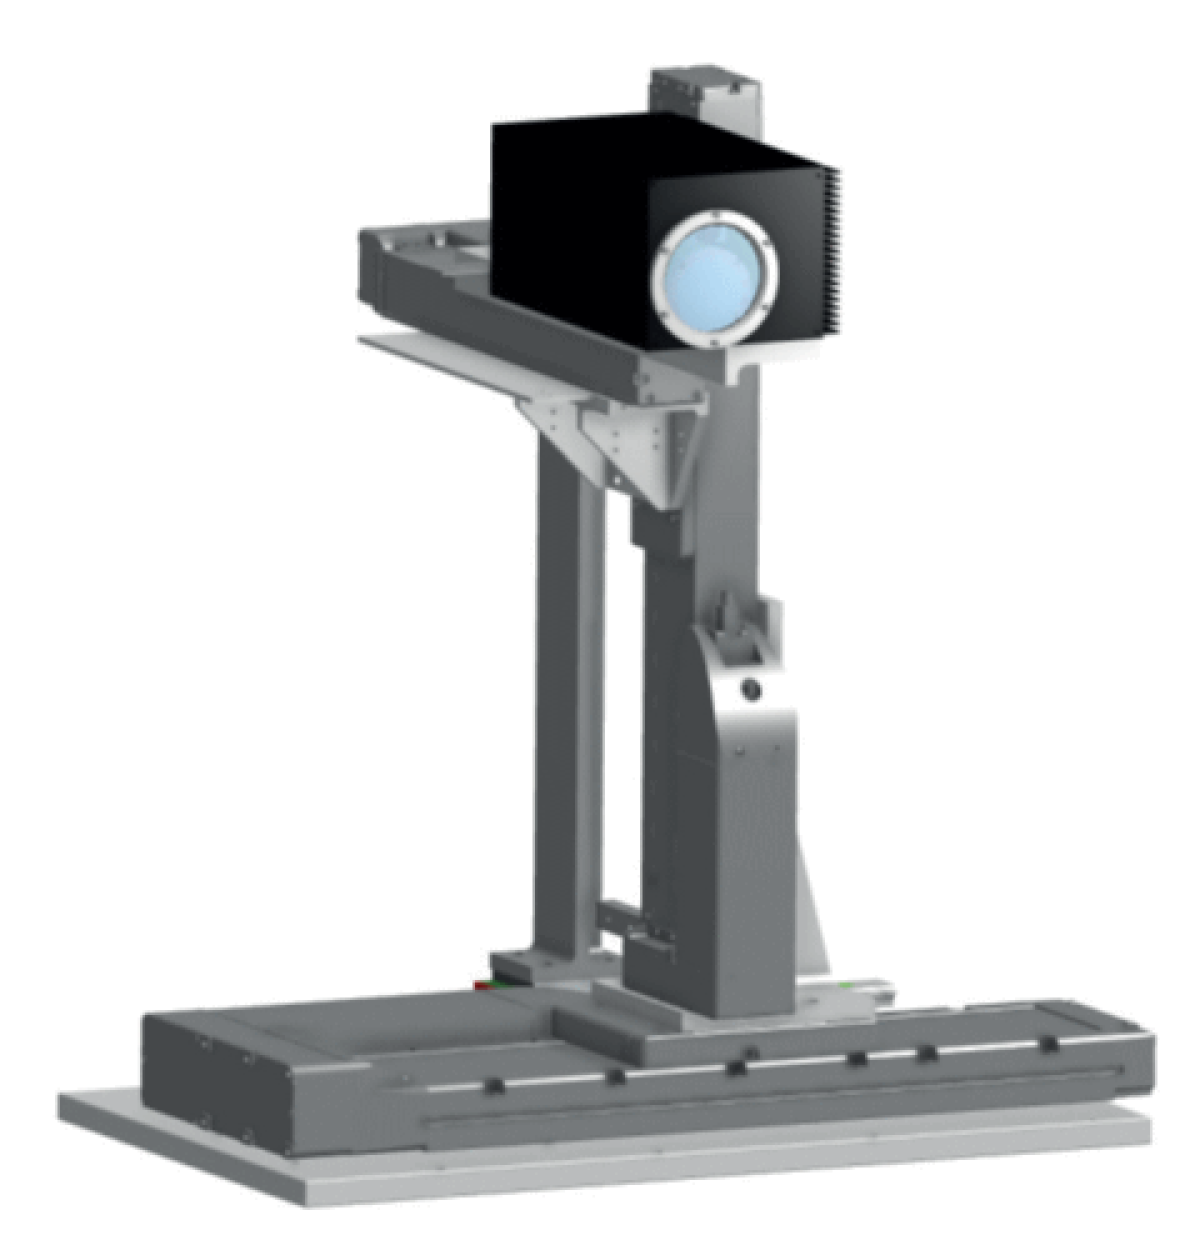
Do zautomatyzowanej kontroli powłok proszkowych w linii Enovasense oferuje platformę HSR — w pełni samodzielną stację pomiarową „pod klucz”, przeznaczoną do instalacji obok przenośnika linii lakierniczej, bez zewnętrznego sterownika, stacji zasilania czy chłodzenia wodnego.
Architektura systemu
System HSR składa się z kompaktowej głowicy pomiarowej (272 × 160 × 129 mm, 4,3 kg) zamontowanej na zmotoryzowanym portalu 3-osiowym — osi podążania (skok do 2 500 mm), osi odległości (300 mm) i osi wysokości (do 2 000 mm). Moduł śledzenia z liniową strukturą laserową i kamerą w sposób ciągły wykrywa położenie, kształt i odległość części poruszających się na przenośniku. Wbudowany sterownik automatycznie realizuje wykrywanie części i sekwencję pomiarową, bez udziału operatora.
System automatycznie dostosowuje się do zmiennej geometrii części: warstwa oprogramowania wyznacza punkty pomiarowe w zdefiniowanej siatce, automatycznie omijając otwory i puste strefy ramy.
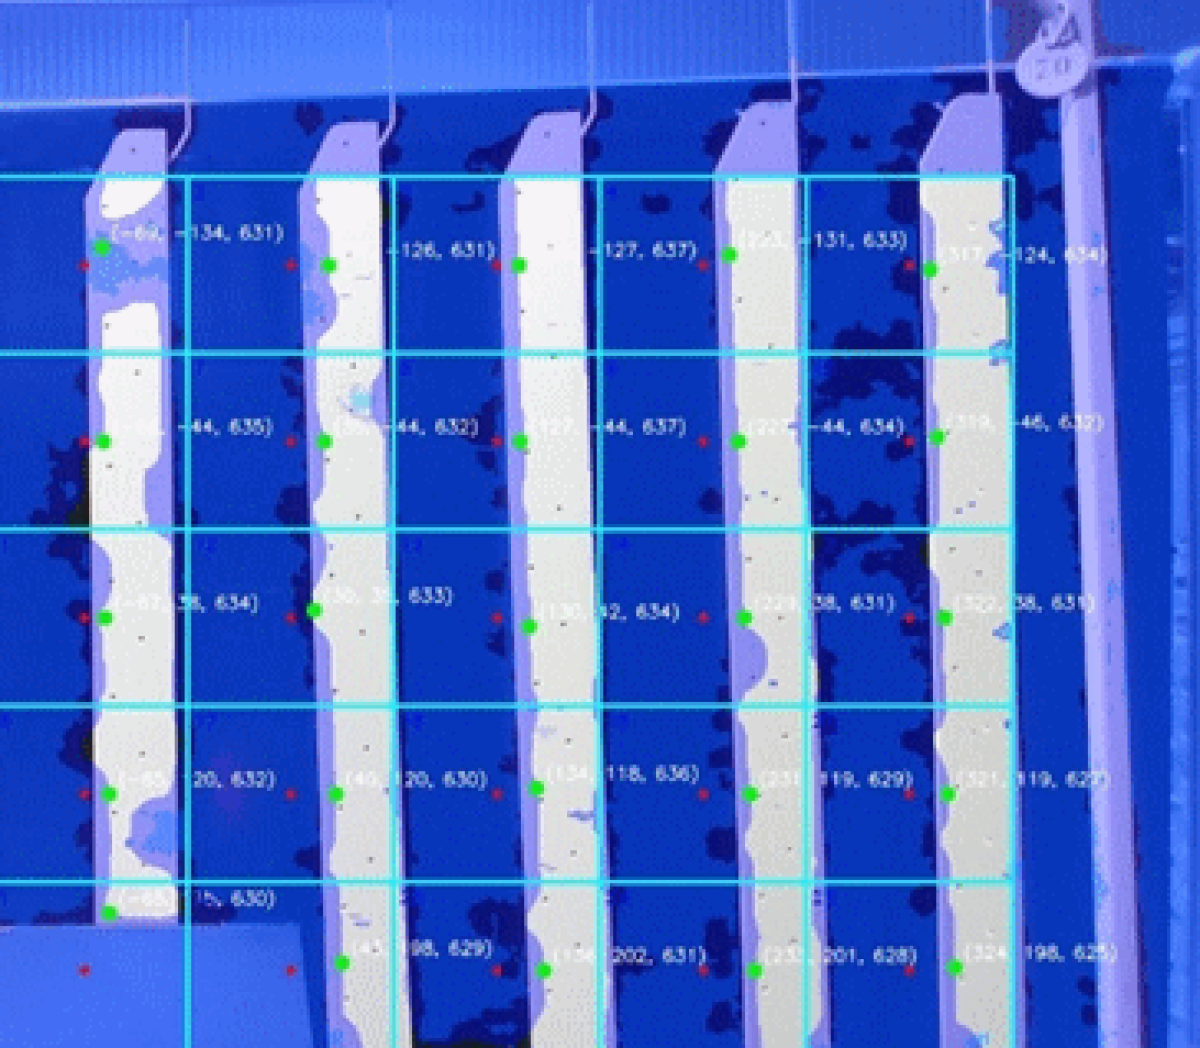
Ma to kluczowe znaczenie w produkcji profili architektonicznych lub wyrobów metalowych, gdzie ramy o wymiarach 2 500 × 2 000 mm mogą w każdej serii produkcyjnej przenosić dziesiątki części o różnych kształtach i rozmiarach.
Czas cyklu i pokrycie
W typowej aplikacji z 6 punktami pomiarowymi na ramę i statyczną konfiguracją ramy całkowity czas cyklu pomiarowego wynosi ok. 45 sekund: 15 s na pozycjonowanie i stabilizację ramy, 5 s na wykrycie punktów pomiarowych, 3 s na dojazd do pierwszego punktu, 2 s na pierwszy pomiar i ok. 20 s na dojazd i pomiar punktów od 2 do 6. System może natychmiast rozpocząć kolejną sekwencję pomiarową bez przestojów między ramami, co zapewnia wysokie pokrycie produkcji.
Dane i nadzór
Wszystkie wyniki pomiarów i parametry systemu są zapisywane w urządzeniu i dostępne z poziomu dotykowego panelu HMI lub klawiatury. Dane są przesyłane na bieżąco do sieci zakładowej przez złącze Ethernet RJ45 TCP/IP, co umożliwia integrację z systemami MES, SPC lub oprogramowaniem nadzoru linii. Gniazdo na próbki wzorcowe, do którego czujnik ma automatyczny dostęp, pozwala na okresową weryfikację kalibracji na płytkach wzorcowych dostarczonych przez klienta bez przerywania produkcji.
Dane techniczne — Enovasense HSR
Etapy wdrożenia
Przygotowanie miejsca
Klient zapewnia gniazdo zasilania 230 V / 16 A oraz punkt sieci Ethernet w miejscu ustawienia maszyny. Sprężone powietrze ani chłodzenie wodne nie są wymagane.
Faza projektowa i inżynieryjna
Enovasense dostarcza plany zabudowy mechanicznej, schematy elektryczne, analizę ryzyka bezpieczeństwa (EN 13849-1) oraz opis funkcjonalny w ciągu 4 tygodni od złożenia zamówienia.
Odbiór fabryczny (FAT)
Skrócony test funkcjonalny przeprowadzany w siedzibie Enovasense przed dostawą w celu potwierdzenia zgodności wszystkich funkcji HSR ze specyfikacją.
Instalacja, uruchomienie i szkolenie
Instalacja i konfiguracja całej maszyny na miejscu, a następnie szkolenia na miejscu dla ekspertów, operatorów i służb utrzymania ruchu. Dostarczana jest pełna dokumentacja (certyfikat CE, instrukcje obsługi, rysunki elektryczne i mechaniczne).
12 miesięcy gwarancji i stałe wsparcie
Pełna gwarancja na maszynę przez 12 miesięcy od odbioru tymczasowego, z gwarancją interwencji w ciągu 1 tygodnia. Opcjonalna roczna umowa serwisowa obejmująca infolinię, wizytę konserwacji prewencyjnej i aktualizacje oprogramowania.
Referencje
| Referencja | Nazwa | Status / Cena | Karta katalogowa |
|---|---|---|---|
| ARTICLE POWDER COATING | Non-Contact Thickness Measurement Of Powder Coatings |
Dostępne
Wycena indywidualna |
English |
| APPLICATION NOTE POWDER COATINGS | Controlling The Thickness of Powder Coatings In-Line |
Dostępne
Wycena indywidualna |
English |
Dokumenty
| Typ | Nazwa | Pobierz |
|---|---|---|
| Application | Epoxy and polyester powder paint thickness measurement | Français English |
| Application | CONTROLLING THE THICKNESS OF POWDER COATINGS IN-LINE | English Français |

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文