Anwendungen / berührungslose schichtdickenmessung von email in jeder prozessstufe
01 — Einführung
Emailbeschichtung: glasartiger Schmelzüberzug auf Metall und Glas
Email – auch Emaille oder Porzellanemail genannt – ist eine dünne Glasschicht, die bei hoher Temperatur auf ein Substrat aufgeschmolzen wird. Eine fein gemahlene Glasfritte wird als nasser Schlicker, als elektrostatisch aufgetragenes Trockenpulver oder als Siebdruckpaste aufgebracht, getrocknet und anschließend bei etwa 800–900 °C eingebrannt; dabei schmilzt sie und geht eine chemische Bindung mit dem Bauteil ein. Das Ergebnis ist eine harte, glänzende, chemisch inerte Oberfläche, die gegen Korrosion, Abrieb, hohe Temperaturen sowie die meisten Säuren und Laugen beständig ist.
Aufgrund dieser Eigenschaftskombination ist Email in zahlreichen Branchen die bevorzugte Oberfläche: Koch- und Backgeschirr aus Gusseisen und Stahl, Backofenmuffeln und Backbleche von Haushaltsgeräten, emaillierte Warmwasserspeicher und Boiler, Chemie- und Pharmareaktoren, Wärmetauscher, Architekturpaneele und Beschilderungen, Sanitärkeramik sowie Dekordrucke auf Glaskeramik-Kochfeldern.
Koch- & BackgeschirrHaushaltsgeräte & BacköfenWarmwasserspeicherChemie- & ProzessbehälterGlaskeramik-KochfelderArchitekturpaneele
Ein emailliertes Bauteil trägt in der Regel eine oder mehrere Funktionsschichten: eine zuerst aufgetragene Grundemailschicht für Haftung und Korrosionsschutz, gefolgt von einer oder mehreren Deckemailschichten, die Farbe, Glanz und chemische Beständigkeit bestimmen. Die Gesamtdicke nach dem Brand reicht üblicherweise von etwa 10 µm bei dünnen Siebdruck-Dekorschichten bis zu etwa 1 mm – seltener auch darüber – bei dicken Glasauskleidungen, Grundemails und Auskleidungen von Wasserspeichern.
02 — Qualitätsanforderungen
Warum die Kontrolle der Emaildicke unerlässlich ist
Die Schichtdicke ist einer der kritischsten Qualitätsparameter eines emaillierten Bauteils, und der Brennschritt lässt keinen Spielraum: Nach dem Einbrennen ist das Email chemisch mit dem Substrat verbunden und kann nicht mehr nachgearbeitet werden. Ein nicht konformes Teil wird verschrottet, nicht nachbearbeitet.
Zu dünn: Schutzversagen und Poren
Eine zu dünne Schicht lässt das Substrat durch Poren und unbeschichtete Stellen frei und hebt damit den Korrosions- und Chemikalienschutz auf, den das Email gewährleisten soll. Auf Stahl und Gusseisen führt dies zu Durchrostung und vorzeitigem Ausfall; bei Wasserspeichern und Chemiebehältern kann bereits eine lokal zu dünne Zone das gesamte Bauteil gefährden.
Zu dick: Abplatzungen, Verzug und Ausschuss
Eine zu dick aufgetragene Schicht ist ebenso schädlich. Überschüssiges Email neigt zu Abplatzungen und Ausbrüchen, schlechter Haftung und Verzug von Paneelen beim Brand sowie zu Fehlern wie Fischschuppen. Zudem wird teure Fritte verschwendet und der Energiebedarf beim Brand steigt.
Gleichmäßigkeit: der Schlüssel zur Prozessrückmeldung
Über reine Gut/Schlecht-Grenzen hinaus macht die Kartierung der Schichtgleichmäßigkeit über das Bauteil Auftragsprobleme sichtbar, die mit bloßem Auge nicht erkennbar sind – Drift des Sprühbilds, elektrostatische Faraday-Effekte beim Pulver, ungleichmäßiges Abtropfen des Schlickers oder Ungleichmäßigkeiten beim Tauchen –, lange bevor die Teile in den Ofen gelangen.
|
10 µm – 1 mm+
Emaildickenbereich (bis ca. 1 mm, selten darüber)
|
Bis zu 15 %
Ausschuss allein aufgrund der Schichtdicke
|
|
~800–900 °C
Brand – der Punkt ohne Rückkehr
|
0,5–3 %
Typische Messpräzision (RMS)
|
03 — Messtechnische Herausforderungen
Warum eine berührungslose, zerstörungsfreie Messung unerlässlich ist
Die Randbedingungen von Emaillierlinien machen konventionelle Schichtdickenmessung unzureichend. Zuverlässige, repräsentative und verwertbare Daten erfordern die Bewältigung mehrerer grundlegender Herausforderungen.
Das Problem berührender Verfahren
Die gängigsten Schichtdickenmessgeräte – Wirbelstrom- und magnetinduktive Sonden – arbeiten berührend und setzen eine verfestigte Beschichtung auf einem metallischen Substrat voraus. Sie sind auf den empfindlichen, unverfestigten Zuständen Schlicker, Pulver oder Biskuit nicht einsetzbar, da die Sondenspitze die Schicht schlicht zerstören würde, und auf Glas- und Glaskeramiksubstraten sind sie unbrauchbar. In der Praxis erfordern sie zudem einen geschulten Bediener, und es wird nur eine kleine, statistisch nicht repräsentative Stichprobe von Teilen gemessen.
Argumente für eine Messung vor dem Brand
Da berührende Messgeräte erst nach dem Brand funktionieren, wird jede Nichtkonformität genau in der Phase erkannt, in der nichts mehr dagegen unternommen werden kann. Die Messung im nassen, pulverförmigen oder Biskuit-Zustand – bevor das Teil in den Ofen gelangt – verändert die Qualitätskontrolle grundlegend: Ein Teil außerhalb der Toleranz kann nachgearbeitet oder entschichtet und neu beschichtet werden, bevor der energieintensive Brennzyklus durchlaufen wird.
Der Bedarf an Inline-Automatisierung
Moderne Emaillierlinien – Gerätepaneele auf Förderanlagen, Speicher oder Chargen von Kochgeschirr – arbeiten mit hohem Durchsatz. Eine wirklich wirksame Schichtdickenkontrolle muss automatisch messen, die Teile während ihrer Bewegung verfolgen und die Daten in Echtzeit an das Linienleitsystem übermitteln. Dieser Integrationsgrad ist mit berührender Technik nicht erreichbar.
04 — Technologievergleich
Warum Laser-Photothermie-Radiometrie die geeignete Lösung ist
Die Laser-Photothermie-Radiometrie (LPTR) – die von Enovasense entwickelte patentierte Technologie – beseitigt all diese Einschränkungen mit einem einzigen, kompakten, integrierbaren Sensor. Ein leistungsmodulierter Laserstrahl erzeugt an der Beschichtungsoberfläche eine kontrollierte thermische Welle; die Welle diffundiert in die Schicht, wird an der Grenzfläche zwischen Schicht und Substrat zurückgestreut, und ein Infrarotdetektor erfasst den zurückkehrenden Wärmefluss. Die Phasenverschiebung zwischen emittiertem Laser und thermischer Antwort korreliert mit der Schichtdicke, während die Signalamplitude Fehler wie Porosität oder mangelnde Haftung erkennen lässt.
Da die Messung auf Wärmediffusion statt auf Kontakt oder magnetischer Kopplung beruht, funktioniert sie gleichermaßen auf gebranntem und ungebranntem Email, ist unabhängig von Farbe und Pigment und – für Email entscheidend – funktioniert auf Glas- und Glaskeramiksubstraten, auf denen Wirbelstrom versagt.
| Kriterien | Enovasense Laser-Photothermie (LPTR) | Wirbelstrom / magnetische Induktion | Querschliff-Mikroskopie (zerstörend) |
|---|---|---|---|
| Berührungslose Messung | Ja | Nein – Sondenkontakt erforderlich | Nein – Teil wird geschnitten |
| Messung vor dem Brand (Schlicker · Pulver · Paste · Biskuit) | Ja – in jedem Prozesszustand | Nein – Kontakt zerstört die ungebrannte Schicht | Nein |
| Funktioniert auf Glas- / Glaskeramiksubstrat | Ja – Absorption in Wärme | Nein – metallisches Substrat erforderlich | Teilweise – empfindliche Probenpräparation |
| Zerstörungsfrei | Ja | Ja | Nein – Teil wird zerstört |
| Erkennung von Fehlern / Porosität / Haftung | Ja – Amplitudensignal | Nein | Teilweise – visuell, nur stichprobenartig |
| Flächenhafte / 100-%-Kartierung | Ja – mit Field Sensor | Nur Stichproben | Nur Stichproben |
| Unempfindlich gegenüber rauen, porösen Biskuit-Oberflächen | Ja | Teilweise – nur ebene Bereiche | k. A. |
| Inline-Automatisierbarkeit | Ja – für automatisierte Linien ausgelegt | Schwierig – manuelle Bedienung | Nein |
| Messgeschwindigkeit | <1 s pro Punkt | ~1 s pro Punkt – manuelles Umsetzen | Stunden pro Probe |
Ein weiterer praktischer Vorteil im gebrannten Zustand: Eine einzige Kalibrierung deckt alle Emailfarben auf einem gegebenen Substrat ab, sodass viele Produktionsreferenzen ohne Neukalibrierung bei Farbwechseln gemessen werden können.
05 — Messtechnische Leistung
Leistung der Enovasense Laser-Photothermie auf Email
Die Leistung der LPTR auf Email wurde in vier repräsentativen industriellen Anwendungen validiert, die alle Prozesszustände abdecken – Schlicker, Pulver, Paste, Biskuit und gebrannt – sowie mehrere Substrate, von Gusseisen und Stahl bis zu Glaskeramik.
Anwendung 1 — Bräter (Biskuit & gebrannt, auf Gusseisen)
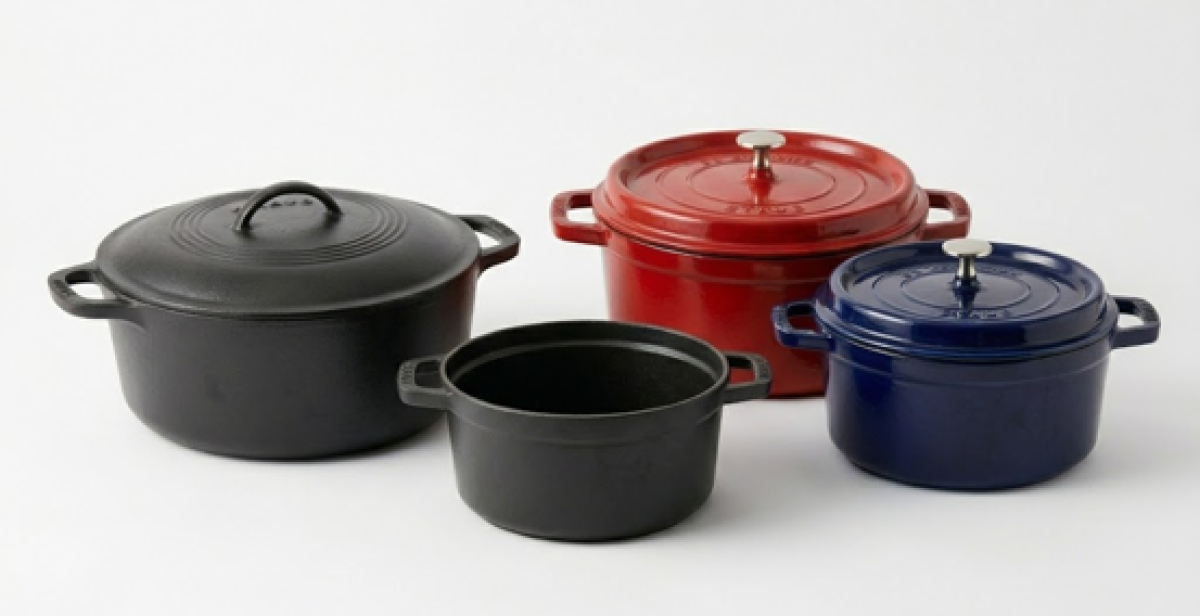
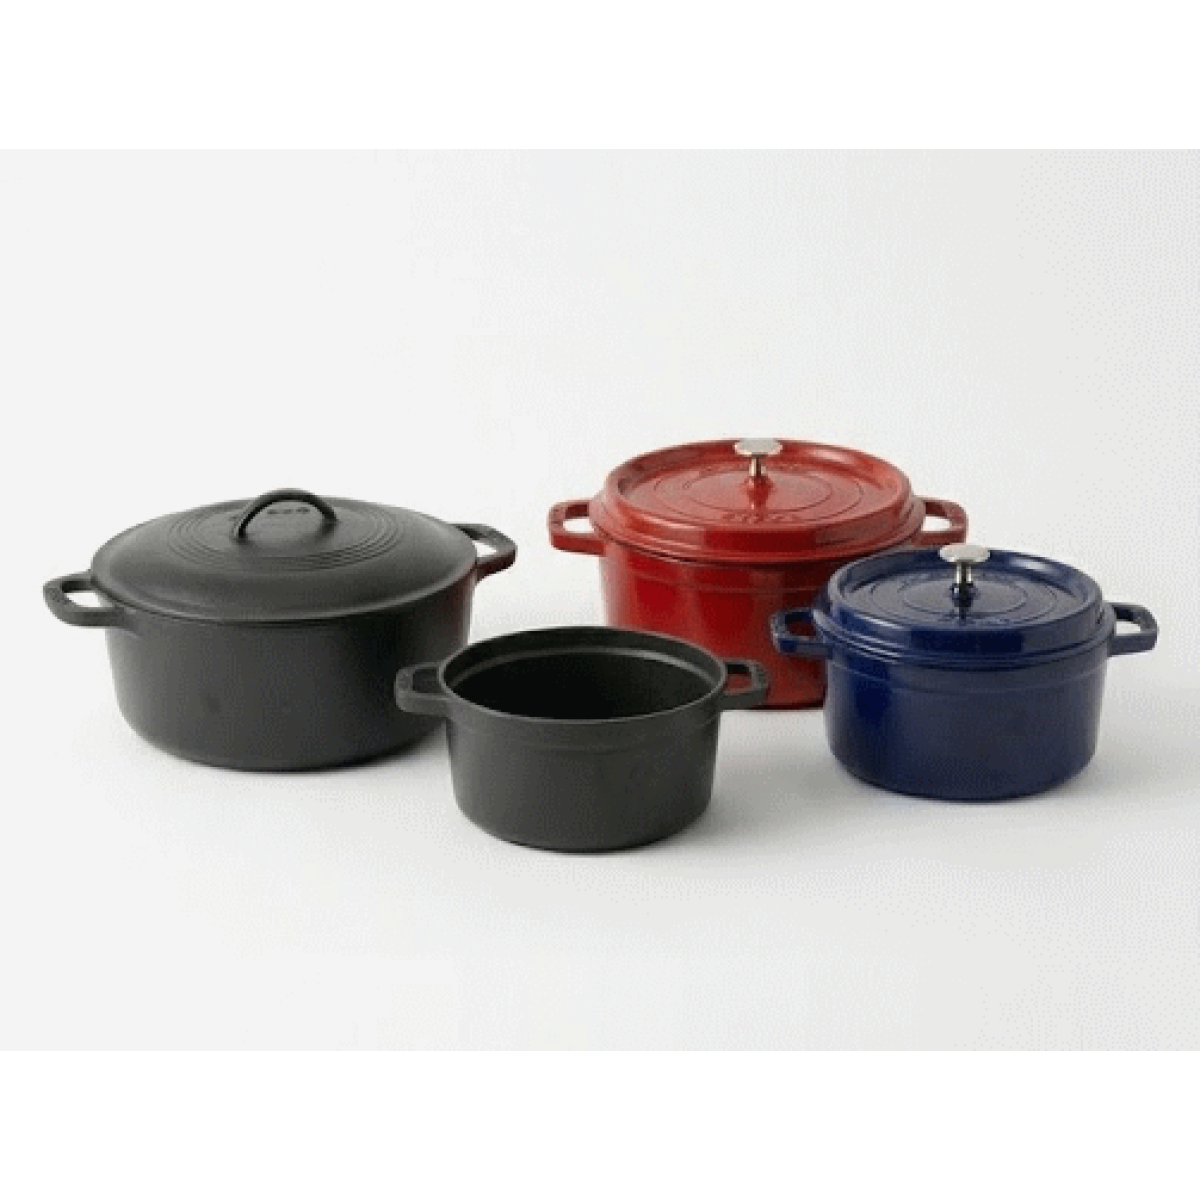
Eine erste Korrosionsschutz-Emailschicht auf gusseisernen Brätern, als Nassschlicker aufgetragen und sowohl im getrockneten Biskuit-Zustand als auch nach dem Brand gemessen.
Zehn Proben wurden mit unterschiedlichen Emaildicken hergestellt. Im getrockneten Biskuit-Zustand wurden an jeder Probe zehn photothermische Messungen an verschiedenen Stellen durchgeführt, um die Phasenverschiebung zu bestimmen; anschließend wurden die Proben gebrannt und als zerstörende Referenz per Querschliff-Mikroskopie vermessen. Gemittelt pro Probe korreliert die Phasenverschiebung im Biskuit-Zustand zu 98,61 % mit der endgültigen Dicke nach dem Brand – nach der Kalibrierung sagt der Sensor die Dicke nach dem Brand also direkt aus einer Messung im Biskuit-Zustand vorher, mit einer mittleren absoluten Abweichung von 1,4 µm zum Querschliff. Die Wiederholung des Versuchs im gebrannten Zustand ergab eine vergleichbare Korrelation von 98,42 % (mittlere Abweichung 1,2 µm). Ähnliche Ergebnisse wurden auf der zweiten, farbigen Deckemailschicht erzielt.
Sensorparameter
|
98,6 %
Korrelation – Biskuit-Zustand vs. Referenz nach dem Brand
|
1,4 µm
Mittlere absolute Abweichung zum Querschliff
|
|
98,4 %
Korrelation – gebrannter Zustand vs. Referenz
|
1,2 µm
Mittlere absolute Abweichung zum Querschliff
|
Anwendung 2 — Backbleche (Pulver & gebrannt, auf Stahl)
Eine Trockenpulver-Emailbeschichtung auf Backblechen aus Stahl, kartiert im Pulverzustand und nach dem Brand. Wirbelstrom kann den Pulverzustand nicht messen – der Kontakt würde die Beschichtung abwischen –, während die Photothermie das gesamte Teil kartiert und Overspray am unteren Rand erkennt, bevor Brennenergie aufgewendet wird.
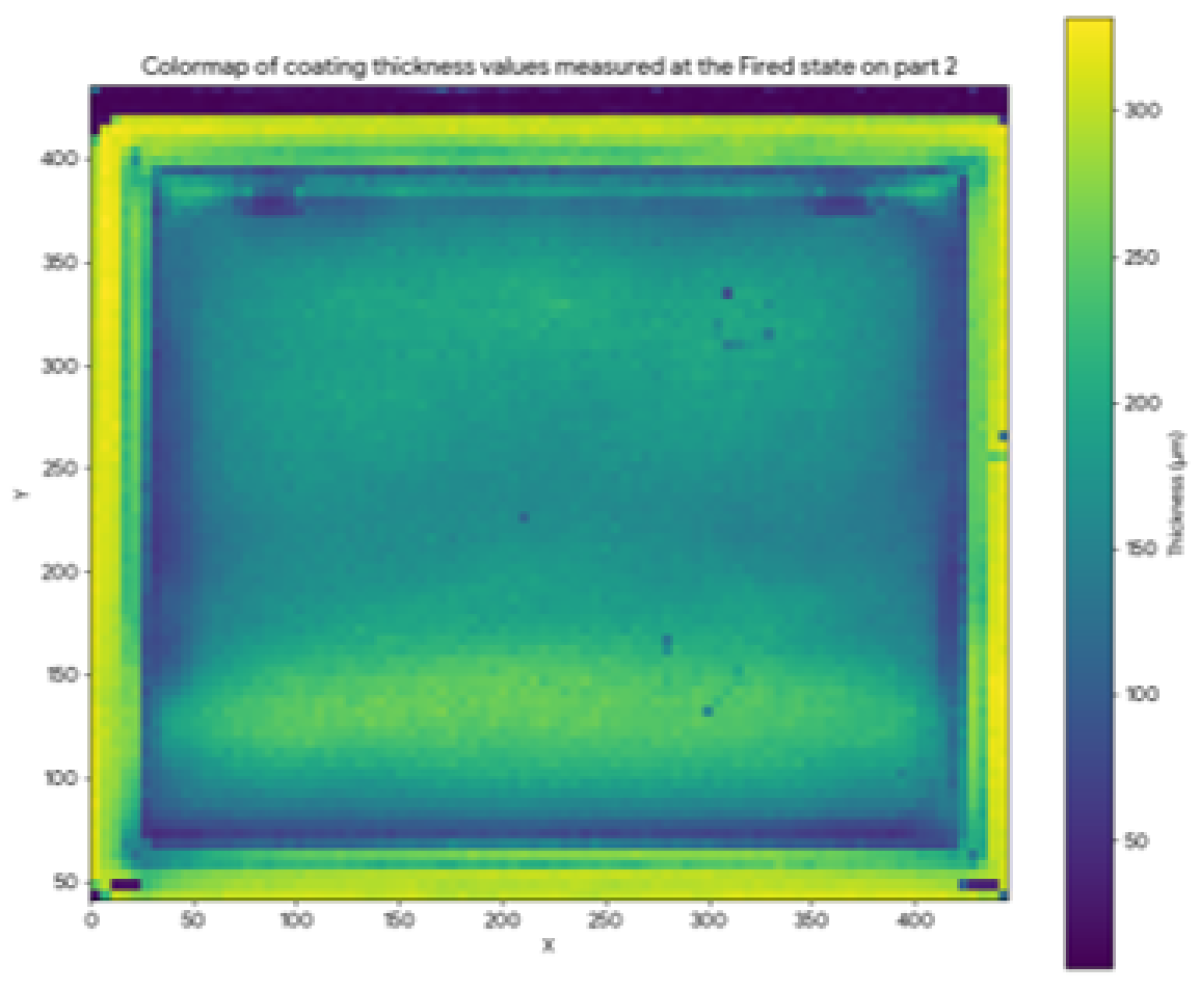
Zwei Bleche wurden geprüft: Teil 1 im Pulverzustand, anschließend gebrannt und mit einer Wirbelstrom-Referenz gemessen, und Teil 2 direkt im gebrannten Zustand.
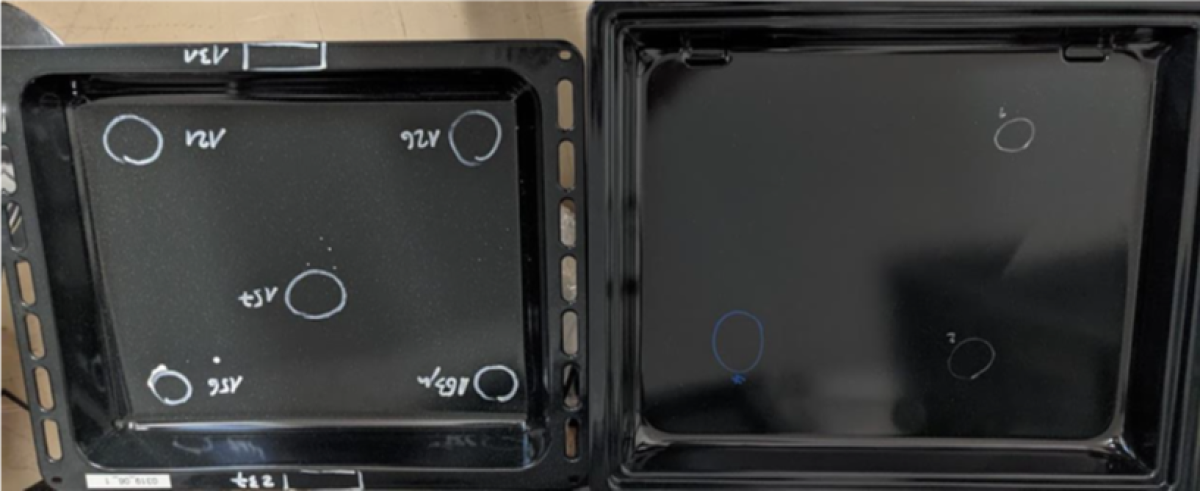
Die Korrelation der photothermischen Messwerte im Pulverzustand an Teil 1 mit den Wirbelstromwerten über Dickenbereiche von 100 bis 350 µm ergab 96 %; der Vergleich im gebrannten Zustand an Teil 2 erreichte 97 %.
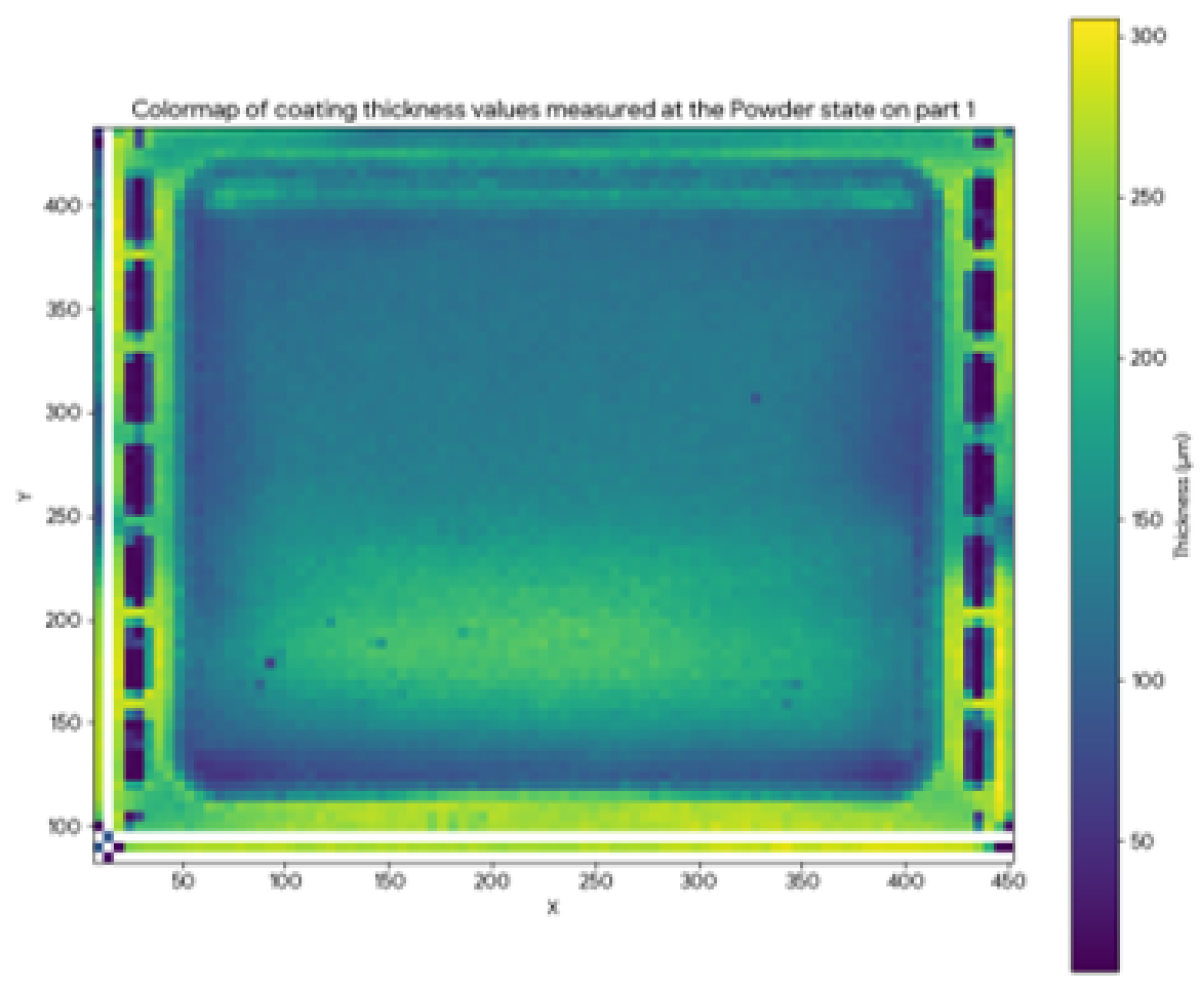
Zusätzlich wurde im Pulverzustand eine vollständige Dickenkarte erstellt, indem der Point-Sensor in einem 5-mm-Raster über das gesamte Blech verfahren wurde – die resultierende Farbkarte erfasste jede Position korrekt und zeigte deutlich eine Overspray-Zone im unteren Bereich des Teils, und das alles, bevor Brennenergie aufgewendet wurde.
Sensorparameter
|
96 %
Korrelation im Pulverzustand (100–350 µm, vs. Wirbelstrom, gebrannt)
|
97 %
Korrelation im gebrannten Zustand (100–350 µm, vs. Wirbelstrom)
|
Anwendung 3 — Glaskeramik (Pastenzustand)
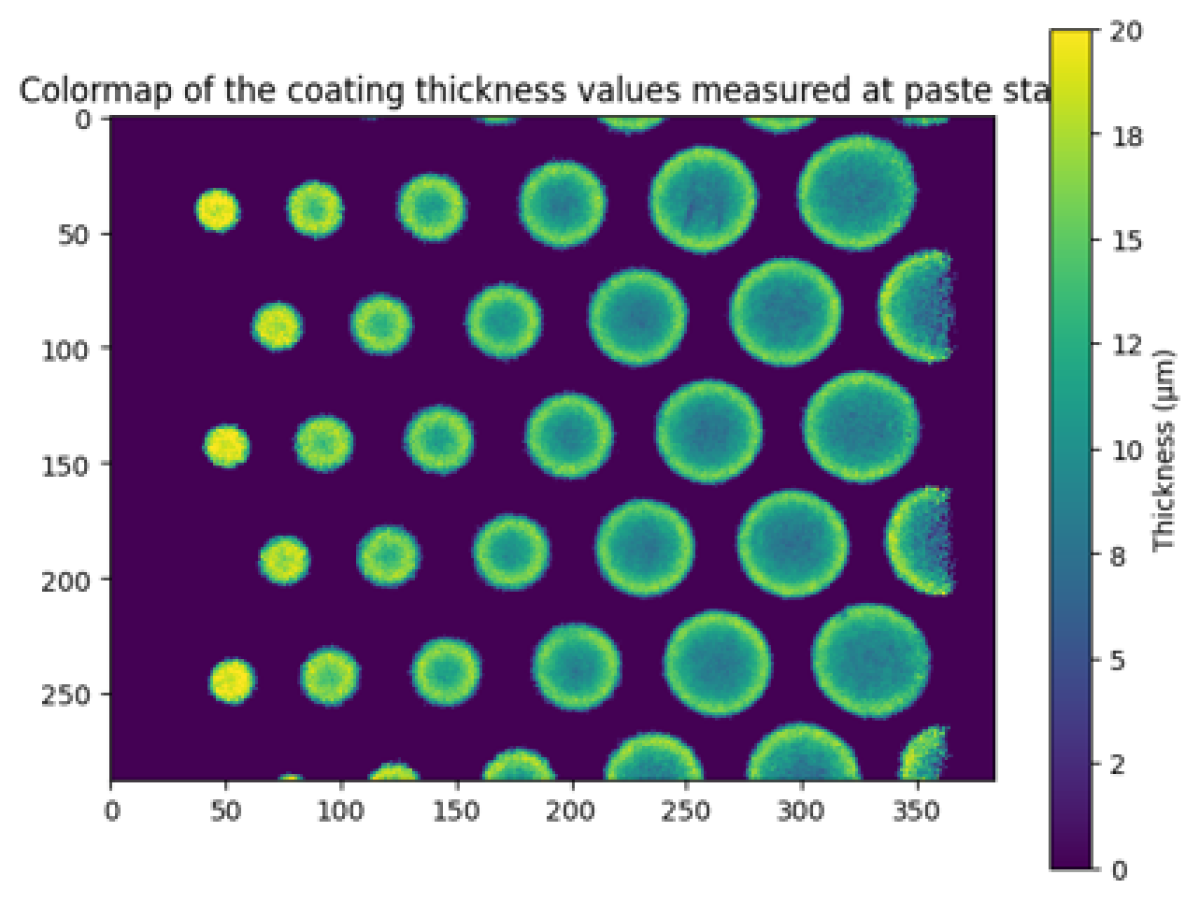
Ein dünnes Siebdruck-Email auf Glaskeramik – rund 10 µm – erfasst im Pastenzustand mit dem Field Sensor in einer einzigen flächenhaften Aufnahme. Weder ein Glas-Referenzniveau noch eine Sensorbewegung ist erforderlich; die Flächenkarte löst die erhöhten Ränder jedes gedruckten Punkts auf, eine typische Signatur des Siebdrucks.
Die konventionelle Alternative auf Glas ist die Messung der Höhe der Druckmarkierungen gegenüber dem Niveau des unbeschichteten Glases mit einem Profilsensor – dies ist jedoch nur nahe den Markierungsrändern genau, wo eine Glasreferenz verfügbar ist, erfordert mechanische Bewegung und eine Neigungsreferenzierung, und ein berührender Messkopf ist auf der empfindlichen Paste nicht ratsam. Der Field Sensor bildet stattdessen die gesamte Fläche von 21 × 15 mm in einer einzigen Aufnahme von einer Sekunde ab: Jedes seiner 384 × 288 Pixel liefert eine lokale Dicke über einen Spot von 55 µm. Auf einer mit Punkten unterschiedlicher Größe bedruckten Glaskeramik, gemessen vor dem Aushärten, löst die 1-Sekunden-Farbkarte die erhöhten Wülste am Rand jedes Punkts auf – ein charakteristisches Siebdruckmuster –, ohne Glas-Referenzniveau und ohne bewegten Sensor.
Sensorparameter
|
110.592 Pkt.
Flächenhafte Erfassung in einer einzigen Aufnahme
|
55 µm
Ortsauflösung pro Pixel
|
Anwendung 4 — Warmwasserspeicher (Nassschlicker & gebrannt, auf Stahl)
Emaillierte Warmwasserspeicher aus Stahl tragen eine dicke Emailschicht, die als Nassschlicker aufgetragen und anschließend eingebrannt wird. Die Kontrolle dieser Auskleidung ist entscheidend: Eine lokal zu dünne Zone setzt den Stahl während der gesamten Lebensdauer des Speichers der Korrosion aus. Das Email wurde in zwei Zuständen gemessen – als nass aufgetragener Schlicker und als gebrannte Auskleidung – und mit zwei unabhängigen Referenzverfahren verglichen.
Sensorparameter
Nasszustand – verglichen mit einem berührenden Nassschicht-Messrad, der einzigen konventionellen Option auf frischem Schlicker (die zudem den gemessenen Film stört):
Gebrannter Zustand – verglichen mit Wirbelstrom auf der gebrannten Auskleidung folgt der Sensor der Referenz eng bis etwa 1 mm; darüber geht das Signal in die Sättigung:
06 — Industrielle Integration
So integrieren Sie Enovasense-Sensoren in eine Emaillierlinie
Je nachdem, ob die Messung offline in der Qualitätskontrolle, als hochauflösende Flächenkarte oder vollständig inline auf einer Pulveremaillier-Förderanlage benötigt wird, bietet Enovasense drei sich ergänzende Integrationswege auf Basis desselben patentierten LPTR-Sensors.
HKL — Offline-Prüfstation
Die HKL ist eine kompakte Offline-Prüfstation für die Qualitätskontrolle im Labor und am Linienende. Ein Enovasense Point Sensor wird über eine Reihe von Messpunkten auf einem Teil – oder einer Charge von Teilen – positioniert, um die Dicke in einer schnellen, wiederholbaren Sequenz zu erfassen. Sie eignet sich für Kochgeschirr, Speicherkomponenten und Bleche, die im Qualitätslabor geprüft werden, und profitiert von der geringen Empfindlichkeit der Technologie gegenüber Lage, Krümmung und Form des Teils.
Field Sensor — flächenhafte Bildgebung in einer Aufnahme
Der Field Sensor ist ein All-in-One-Bildgebungskopf, der 384 × 288 – 110.592 Messpunkte – in einer einzigen Erfassung von etwa einer Sekunde bei einer Pixelgröße von 55 µm aufnimmt, ohne bewegten Sensor. Er eignet sich für hochauflösende Dickenkartierung und Fehlererkennung: zur Auflösung von Siebdrucken auf Glaskeramik oder zur Kartierung von Overspray über ein komplettes pulverbeschichtetes Paneel.
HSR — schlüsselfertige Inline-Station für Pulveremail
Für die automatisierte Inline-Kontrolle auf einer elektrostatischen Pulveremaillierlinie ist die HSR-Plattform eine vollständig autarke, schlüsselfertige Messstation, die neben der Förderanlage installiert wird – ohne externe Steuerung, Energiestation oder Wasserkühlung. Ein kompakter Sensorkopf auf einem motorisierten 3-Achsen-Portal, geführt von einem Tracking-Modul mit strukturiertem Laserlicht, erkennt die Teile während ihrer Bewegung automatisch und führt die Messsequenz ohne Bedienereingriff aus, wobei er sich innerhalb eines vordefinierten Rasters an variable Teilegeometrien anpasst.
Einführungsschritte (HSR)
Standortvorbereitung
Der Kunde stellt am Aufstellort der Maschine einen 230-V-/16-A-Stromanschluss und einen Ethernet-Netzwerkanschluss bereit. Druckluft oder Wasserkühlung sind nicht erforderlich.
Konstruktions- & Engineering-Phase
Enovasense liefert innerhalb von 4 Wochen nach Bestellung mechanische Aufstellungspläne, Elektroschaltpläne, eine Sicherheits-Risikoanalyse (EN 13849-1) und eine Funktionsbeschreibung.
Werksabnahme (FAT)
Reduzierter Funktionstest in den Räumlichkeiten von Enovasense vor der Auslieferung, um die Konformität aller HSR-Funktionen mit der Spezifikation zu bestätigen.
Installation, Inbetriebnahme & Schulung
Installation und Einrichtung der gesamten Maschine vor Ort, gefolgt von Schulungen für Experten, Bediener und Instandhaltung vor Ort. Vollständige Dokumentation (CE-Zertifikat, Bedienungsanleitungen, elektrische und mechanische Zeichnungen) wird bereitgestellt.
12 Monate Garantie & fortlaufender Support
Vollständige Maschinengarantie für 12 Monate nach vorläufiger Abnahme, mit einer Interventionszusage innerhalb einer Woche. Optionaler jährlicher Wartungsvertrag mit Hotline, vorbeugendem Wartungsbesuch und Software-Updates.

 English
 Español
 Français
 Italiano
 日本語
 한국어
 Polski
 中文