Aplikacje / bezkontaktowy pomiar grubości powłok emaliowych na każdym etapie procesu
01 — Wprowadzenie
Emaliowanie: szkliwo stopione z metalem i szkłem
Emalia szklista, nazywana również emalią porcelanową, to cienka warstwa szkła stopiona z podłożem w wysokiej temperaturze. Drobno zmieloną frytę szklaną nakłada się w postaci mokrego szlamu, suchego proszku elektrostatycznego lub pasty sitodrukowej, suszy, a następnie wypala w temperaturze około 800–900 °C, w której topi się ona i wiąże chemicznie z elementem. Powstaje twarda, błyszcząca i chemicznie obojętna powierzchnia, odporna na korozję, ścieranie, wysoką temperaturę oraz większość kwasów i zasad.
Dzięki temu połączeniu właściwości emalia jest preferowanym wykończeniem w wielu branżach: naczynia kuchenne i formy do pieczenia z żeliwa i stali, komory i blachy piekarników AGD, emaliowane zasobniki ciepłej wody i kotły, reaktory chemiczne i farmaceutyczne, wymienniki ciepła, panele architektoniczne i oznakowanie, wyroby sanitarne oraz nadruki dekoracyjne na płytach grzewczych z ceramiki szklanej.
Naczynia kuchenne i formyAGD i piekarnikiZasobniki wodyZbiorniki chemiczne i procesowePłyty z ceramiki szklanejPanele architektoniczne
Element emaliowany ma zwykle jedną lub kilka warstw funkcjonalnych: emalię podkładową nakładaną jako pierwszą w celu zapewnienia przyczepności i ochrony przed korozją, a następnie jedną lub kilka emalii pokrywczych, które nadają ostateczny kolor, połysk i odporność chemiczną. Całkowita grubość po wypaleniu wynosi zazwyczaj od około 10 µm w przypadku cienkich warstw dekoracyjnych nanoszonych sitodrukiem do około 1 mm — a rzadziej więcej — w przypadku grubych powłok szklistych, emalii podkładowych i powłok zasobników wody.
02 — Wymagania jakościowe
Dlaczego kontrola grubości emalii jest niezbędna
Grubość powłoki jest jednym z najważniejszych parametrów jakości elementu emaliowanego, a etap wypalania nie wybacza błędów: po wypaleniu emalia jest chemicznie związana z podłożem i nie można jej poprawić. Element niezgodny trafia do złomu, a nie do ponownej obróbki.
Zbyt cienka: brak ochrony i pory
Zbyt cienka warstwa pozostawia podłoże odsłonięte przez pory i niepokryte miejsca, niwecząc ochronę przed korozją i czynnikami chemicznymi, którą ma zapewniać emalia. Na stali i żeliwie prowadzi to do korozji na wskroś i przedwczesnych awarii; w zasobnikach wody i zbiornikach chemicznych nawet miejscowa cienka strefa może zagrozić całemu elementowi.
Zbyt gruba: odpryski, odkształcenia i straty
Warstwa nałożona w nadmiarze jest równie szkodliwa. Nadmiar emalii sprzyja odpryskom i wykruszeniom, słabej przyczepności i odkształcaniu paneli podczas wypalania, a także wadom takim jak rybia łuska. Powoduje też straty kosztownej fryty i zwiększa zużycie energii przy wypalaniu.
Powtarzalność: klucz do sprzężenia zwrotnego z procesem
Poza granicami akceptacji mapowanie jednorodności warstwy na elemencie ujawnia niewidoczne gołym okiem problemy z nakładaniem — dryf strumienia natrysku, elektrostatyczne efekty Faradaya w proszku, nierównomierne ociekanie szlamu lub niejednorodności zanurzania — na długo przed tym, zanim element trafi do pieca.
|
10 µm – 1 mm+
Zakres grubości emalii (do ok. 1 mm, rzadko więcej)
|
Do 15%
Braków wynika z samej grubości
|
|
~800–900 °C
Wypalanie — punkt bez odwrotu
|
0,5–3%
Typowa precyzja pomiaru RMS
|
03 — Wyzwania pomiarowe
Dlaczego niezbędny jest pomiar bezkontaktowy i nieniszczący
Ograniczenia linii emalierskich sprawiają, że konwencjonalny pomiar grubości jest niewystarczający. Uzyskanie wiarygodnych, reprezentatywnych i użytecznych danych wymaga pokonania kilku zasadniczych trudności.
Problem z technikami kontaktowymi
Najczęściej stosowane grubościomierze — sondy wiroprądowe i magnetyczno-indukcyjne — działają kontaktowo i wymagają skonsolidowanej powłoki na metalowym podłożu. Nie można ich stosować w kruchych, nieskonsolidowanych stanach szlamu, proszku lub biskwitu, które końcówka sondy po prostu by zniszczyła, a na podłożach ze szkła i ceramiki szklanej są bezużyteczne. W praktyce wymagają one również przeszkolonego operatora, a mierzona jest tylko niewielka, statystycznie niereprezentatywna próbka elementów.
Argumenty za pomiarem przed wypaleniem
Ponieważ przyrządy kontaktowe działają dopiero po wypaleniu, każda niezgodność jest wykrywana dokładnie na tym etapie, na którym nie można już nic zrobić. Pomiar w stanie mokrym, proszkowym lub biskwitu — zanim element trafi do pieca — zmienia kontrolę jakości: element poza tolerancją można poprawić lub zdjąć powłokę i nałożyć ją ponownie, zanim zostanie zużyty energochłonny cykl wypalania.
Potrzeba automatyzacji w linii
Nowoczesne linie emalierskie — panele AGD na przenośnikach, zbiorniki lub partie naczyń kuchennych — pracują z dużą wydajnością. Naprawdę skuteczna kontrola grubości musi mierzyć automatycznie, śledzić przemieszczające się elementy i przekazywać dane w czasie rzeczywistym do systemu nadzoru linii. Taki poziom integracji jest niemożliwy w technologii kontaktowej.
04 — Porównanie technologii
Dlaczego laserowa radiometria fototermiczna jest właściwym rozwiązaniem
Laserowa radiometria fototermiczna (LPTR) — opatentowana technologia opracowana przez Enovasense — eliminuje wszystkie te ograniczenia za pomocą jednego kompaktowego czujnika, łatwego do integracji. Wiązka laserowa o modulowanej mocy wytwarza kontrolowaną falę cieplną na powierzchni powłoki; fala dyfunduje w głąb warstwy i jest rozpraszana wstecznie na granicy warstwa–podłoże, a detektor podczerwieni rejestruje powracający strumień ciepła. Przesunięcie fazowe między emitowanym laserem a odpowiedzią cieplną jest skorelowane z grubością powłoki, natomiast amplituda sygnału ujawnia wady, takie jak porowatość lub brak przyczepności.
Ponieważ pomiar opiera się na dyfuzji ciepła, a nie na kontakcie czy sprzężeniu magnetycznym, działa zarówno na emalii wypalonej, jak i niewypalonej, nie zależy od koloru ani pigmentu i — co kluczowe w przypadku emalii — działa na podłożach ze szkła i ceramiki szklanej, na których prądy wirowe nie działają.
| Kryteria | Fototermia laserowa Enovasense (LPTR) | Prądy wirowe / indukcja magnetyczna | Mikroskopia zgładu poprzecznego (niszcząca) |
|---|---|---|---|
| Pomiar bezkontaktowy | Tak | Nie — wymagany kontakt sondy | Nie — element jest przecinany |
| Pomiar przed wypaleniem (szlam · proszek · pasta · biskwit) | Tak — w każdym stanie procesu | Nie — kontakt niszczy niewypaloną warstwę | Nie |
| Działa na podłożu ze szkła / ceramiki szklanej | Tak — absorpcja i zamiana w ciepło | Nie — wymaga metalowego podłoża | Częściowo — delikatne przygotowanie próbki |
| Nieniszczący | Tak | Tak | Nie — element zostaje zniszczony |
| Wykrywanie wad / porowatości / przyczepności | Tak — sygnał amplitudy | Nie | Częściowo — wizualnie, tylko wyrywkowo |
| Mapowanie całego pola / 100% | Tak — z Field Sensor | Tylko wyrywkowo | Tylko wyrywkowo |
| Odporność na chropowate, porowate powierzchnie biskwitu | Tak | Częściowo — tylko płaskie strefy | Nie dotyczy |
| Możliwość automatyzacji w linii | Tak — zaprojektowany dla linii zautomatyzowanych | Trudna — obsługa ręczna | Nie |
| Szybkość pomiaru | <1 s na punkt | ~1 s na punkt — ręczne przestawianie | Godziny na próbkę |
Dodatkową praktyczną zaletą w stanie wypalonym jest to, że jedna kalibracja obejmuje wszystkie kolory emalii na danym podłożu, dzięki czemu wiele referencji produkcyjnych można mierzyć bez ponownej kalibracji przy zmianie koloru.
05 — Parametry metrologiczne
Jak sprawdza się fototermia laserowa Enovasense na emalii
Skuteczność LPTR na emalii potwierdzono w czterech reprezentatywnych zastosowaniach przemysłowych, obejmujących wszystkie stany procesu — szlam, proszek, pastę, biskwit i stan wypalony — oraz różne podłoża, od żeliwa i stali po ceramikę szklaną.
Zastosowanie 1 — Garnki żeliwne (biskwit i stan wypalony, na żeliwie)
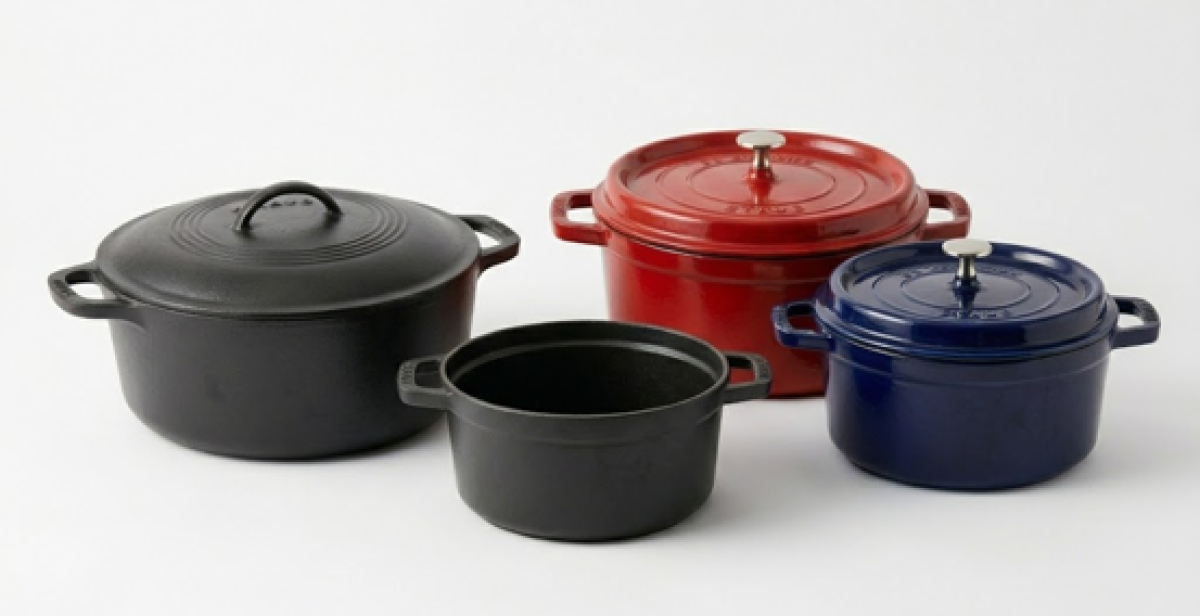
Pierwsza warstwa emalii antykorozyjnej na garnkach żeliwnych, nakładana mokrym szlamem i mierzona zarówno w wysuszonym stanie biskwitu, jak i po wypaleniu.
Przygotowano dziesięć próbek o różnych poziomach grubości emalii. W wysuszonym stanie biskwitu na każdej próbce wykonano dziesięć pomiarów fototermicznych w różnych miejscach w celu wyznaczenia przesunięcia fazowego; następnie próbki wypalono i zmierzono metodą mikroskopii zgładu poprzecznego jako niszczącą metodą odniesienia. Po uśrednieniu dla każdej próbki przesunięcie fazowe w stanie biskwitu koreluje z końcową grubością po wypaleniu na poziomie 98,61% — po kalibracji czujnik przewiduje więc grubość po wypaleniu bezpośrednio z odczytu w stanie biskwitu, ze średnią różnicą bezwzględną 1,4 µm względem zgładu poprzecznego. Powtórzenie testu w stanie wypalonym dało porównywalną korelację 98,42% (średnia różnica 1,2 µm). Podobne wyniki uzyskano dla drugiej, barwnej warstwy pokrywczej.
Parametry czujnika
|
98,6%
Korelacja — stan biskwitu a odniesienie po wypaleniu
|
1,4 µm
Średnia różnica bezwzględna względem zgładu
|
|
98,4%
Korelacja — stan wypalony a odniesienie
|
1,2 µm
Średnia różnica bezwzględna względem zgładu
|
Zastosowanie 2 — Blachy do piekarników (proszek i stan wypalony, na stali)
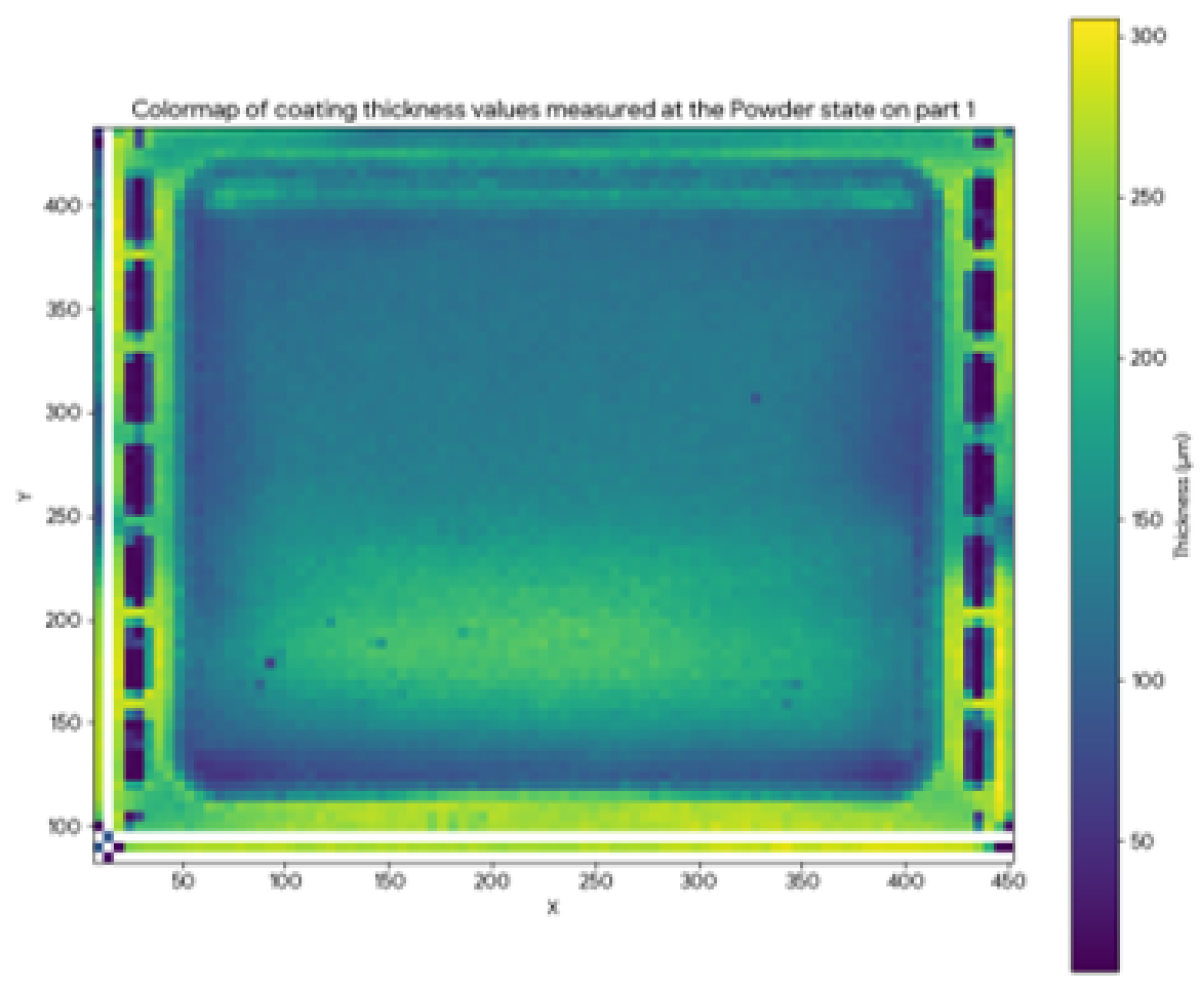
Powłoka z suchej emalii proszkowej na stalowych blachach do piekarników, mapowana w stanie proszkowym i po wypaleniu. Prądy wirowe nie pozwalają zmierzyć stanu proszkowego — kontakt starłby powłokę — natomiast fototermia mapuje cały element i wykrywa nadmiar natrysku przy dolnej krawędzi, zanim zostanie zużyta jakakolwiek energia na wypalanie.
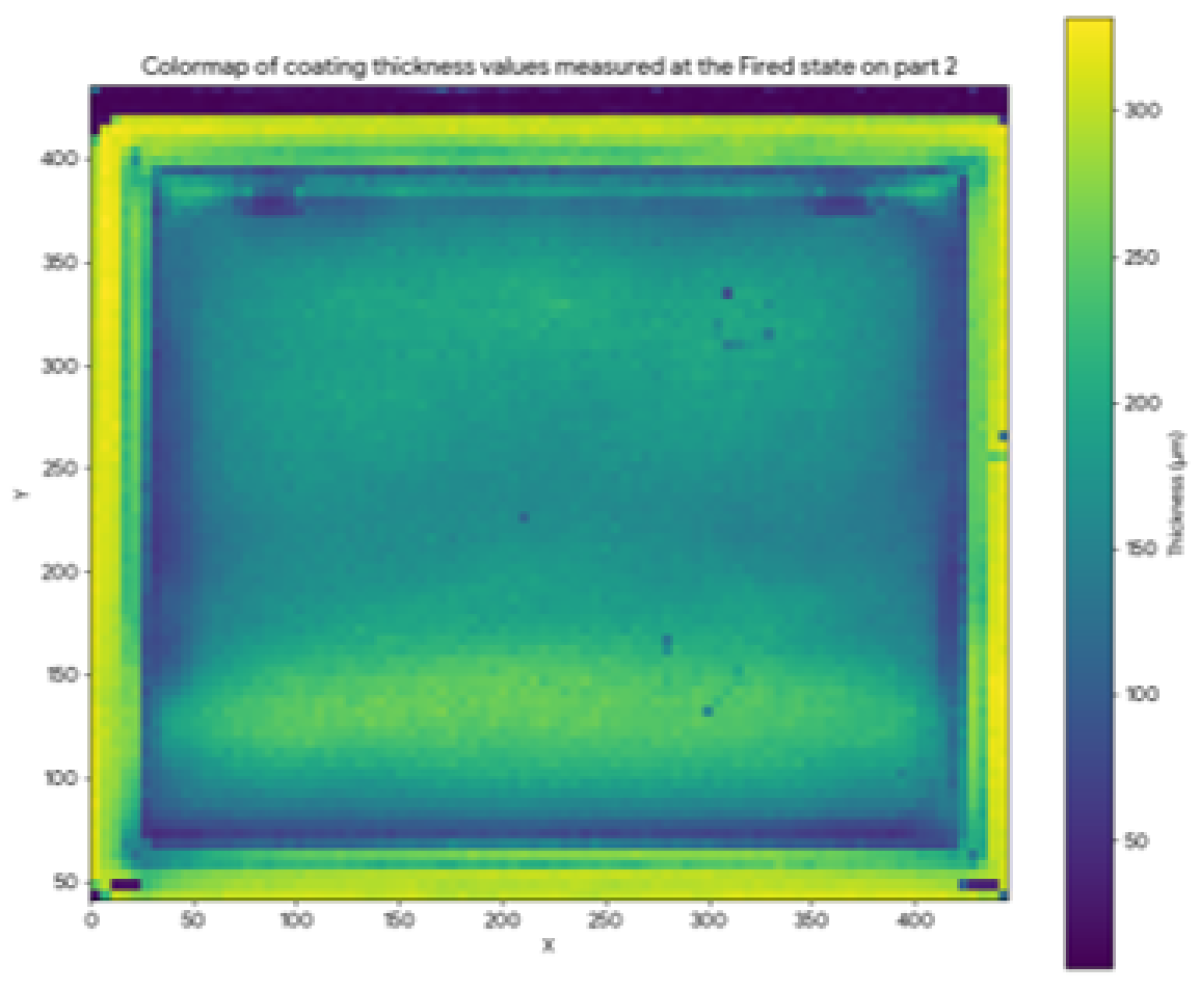
Przebadano dwie blachy: element 1 w stanie proszkowym, następnie wypalony i zmierzony metodą odniesienia wykorzystującą prądy wirowe, oraz element 2 bezpośrednio w stanie wypalonym.
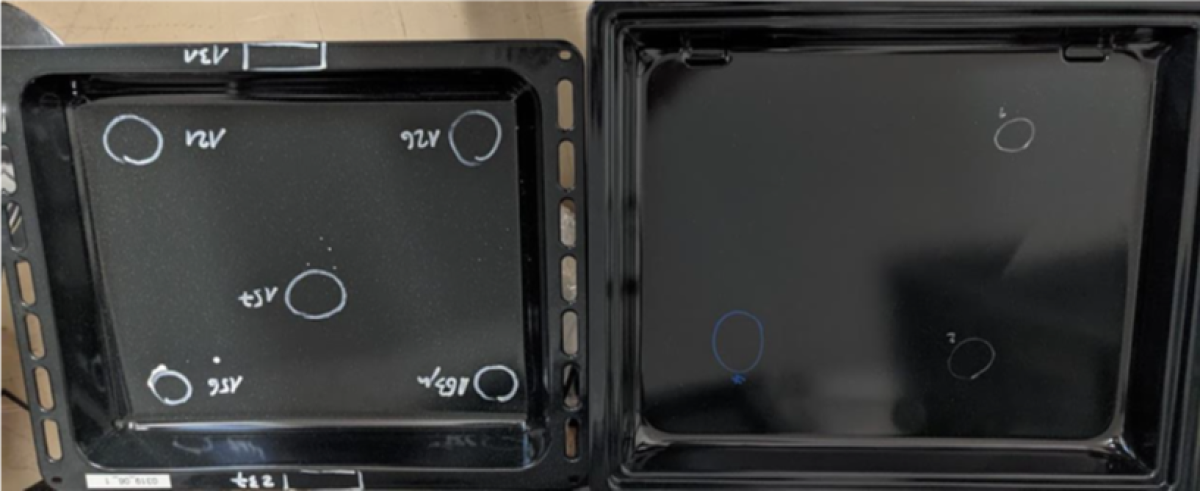
Korelacja odczytów fototermicznych w stanie proszkowym na elemencie 1 z wartościami z pomiaru prądami wirowymi w strefach o grubości od 100 do 350 µm wyniosła 96%; porównanie w stanie wypalonym na elemencie 2 osiągnęło 97%.
Sporządzono również pełną mapę grubości w stanie proszkowym, przesuwając czujnik Point po siatce 5 mm obejmującej całą blachę — uzyskana mapa barwna poprawnie zmierzyła każde położenie i wyraźnie ujawniła strefę nadmiernego natrysku w dolnej części elementu, a wszystko to przed zużyciem jakiejkolwiek energii na wypalanie.
Parametry czujnika
|
96%
Korelacja w stanie proszkowym (100–350 µm, a prądy wirowe, po wypaleniu)
|
97%
Korelacja w stanie wypalonym (100–350 µm, a prądy wirowe)
|
Zastosowanie 3 — Ceramika szklana (stan pasty)
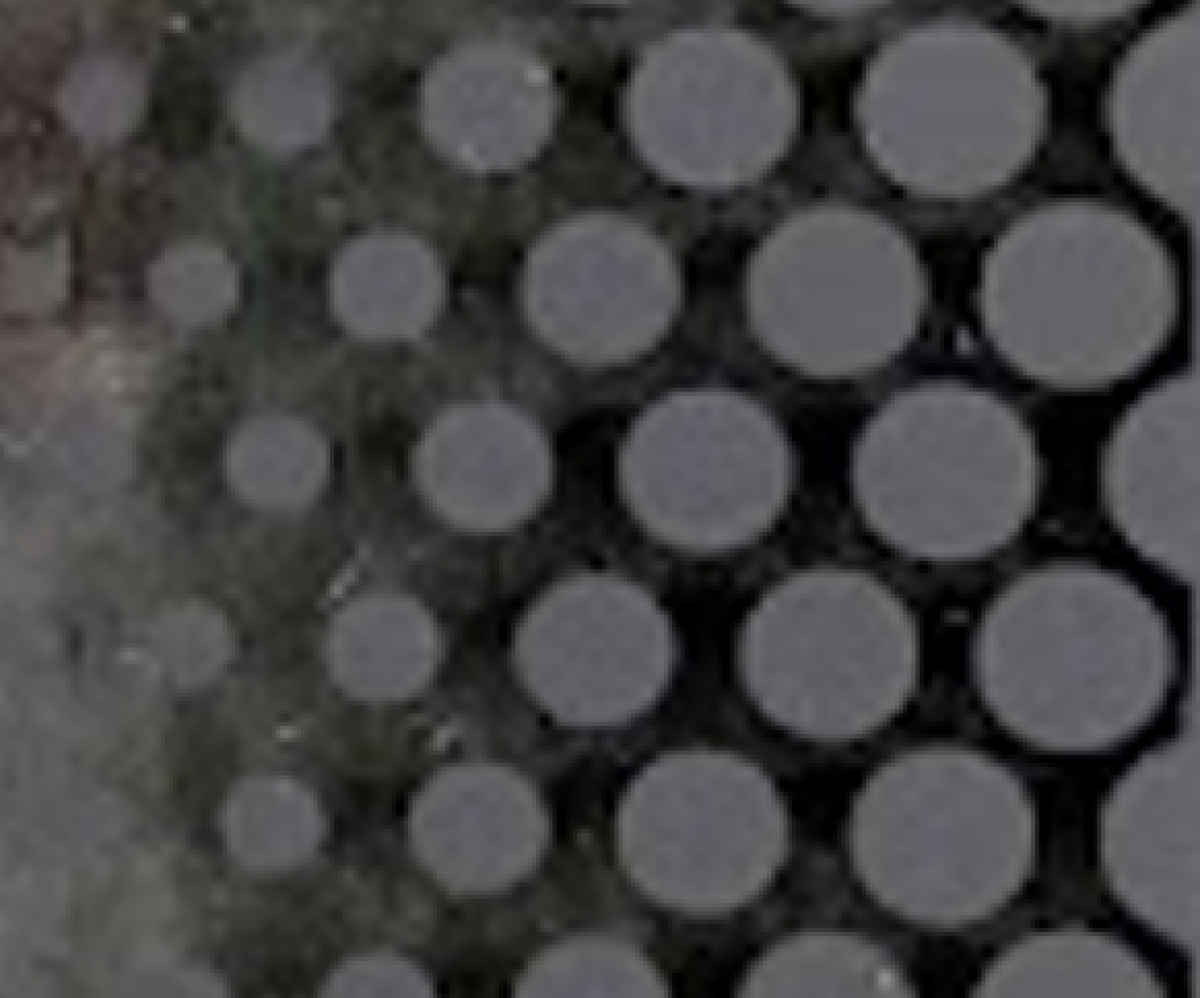
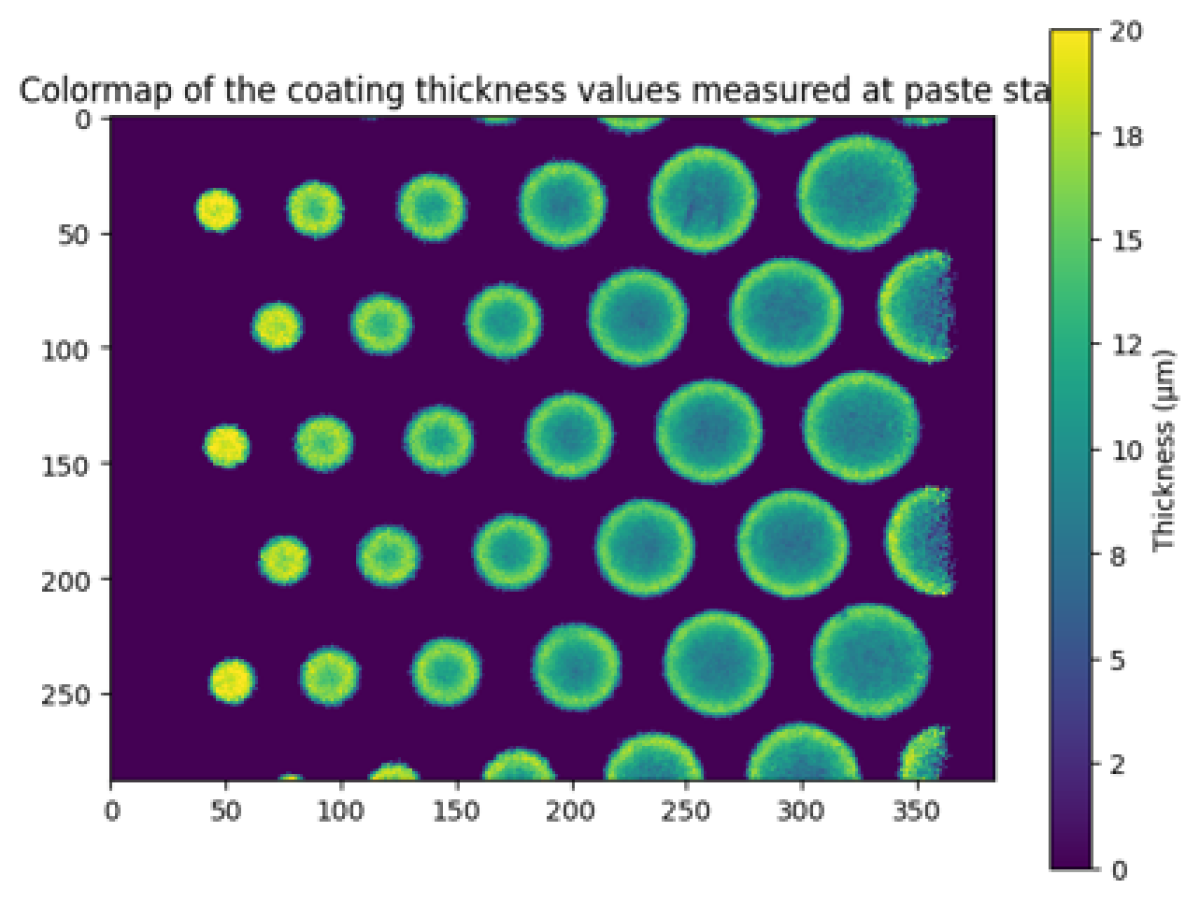
Cienka emalia nanoszona sitodrukiem na ceramikę szklaną — około 10 µm — zarejestrowana w stanie pasty za pomocą Field Sensor w jednym ujęciu całego pola. Nie jest potrzebny poziom odniesienia szkła ani ruch czujnika; mapa pola rozróżnia wypukłe krawędzie każdej nadrukowanej kropki, typową sygnaturę sitodruku.
Konwencjonalną alternatywą na szkle jest pomiar wysokości nadrukowanych oznaczeń względem poziomu gołego szkła za pomocą czujnika profilu — jest on jednak dokładny tylko w pobliżu krawędzi oznaczeń, gdzie dostępne jest odniesienie szkła, wymaga ruchu mechanicznego i odniesienia nachylenia, a sonda kontaktowa nie jest zalecana na kruchej paście. Field Sensor rejestruje natomiast obraz całego obszaru 21 × 15 mm w jednym ujęciu trwającym sekundę: każdy z jego 384 × 288 pikseli zwraca lokalną grubość w plamce 55 µm. Na ceramice szklanej z nadrukiem kropek o różnych rozmiarach, zmierzonej przed utwardzeniem, 1-sekundowa mapa barwna rozróżnia wypukłości na krawędzi każdej kropki — charakterystyczny wzór sitodruku — bez poziomu odniesienia szkła i bez ruchomego czujnika.
Parametry czujnika
|
110 592 pkt
Akwizycja całego pola w jednym ujęciu
|
55 µm
Rozdzielczość przestrzenna na piksel
|
Zastosowanie 4 — Zasobniki wody (mokry szlam i stan wypalony, na stali)
Emaliowane stalowe zasobniki wody mają grubą warstwę emalii nakładaną jako mokry szlam, a następnie wypalaną. Kontrola tej powłoki ma kluczowe znaczenie: miejscowa cienka strefa naraża stal na korozję przez cały okres eksploatacji zasobnika. Emalię zmierzono w dwóch stanach — szlamu nałożonego na mokro i wypalonej powłoki — w porównaniu z dwiema niezależnymi technikami odniesienia.
Parametry czujnika
Stan mokry — porównanie z kontaktowym krążkowym miernikiem mokrej warstwy, jedyną konwencjonalną opcją na świeżym szlamie (która ponadto narusza mierzoną warstwę):
Stan wypalony — w porównaniu z pomiarem prądami wirowymi na wypalonej powłoce czujnik ściśle odwzorowuje wartości odniesienia do około 1 mm, powyżej którego sygnał ulega nasyceniu:
06 — Integracja przemysłowa
Jak zintegrować czujniki Enovasense z linią emalierską
W zależności od tego, czy pomiar jest potrzebny poza linią w kontroli jakości, jako mapa całego pola w wysokiej rozdzielczości, czy w pełni w linii na przenośniku do emaliowania proszkowego, Enovasense oferuje trzy uzupełniające się rozwiązania integracyjne oparte na tym samym opatentowanym czujniku LPTR.
HKL — stacja kontrolna poza linią
HKL to kompaktowa stacja kontrolna poza linią do kontroli jakości w laboratorium i na końcu linii. Czujnik Enovasense Point jest pozycjonowany nad serią punktów pomiarowych na elemencie — lub partii elementów — w celu rejestracji grubości w szybkiej i powtarzalnej sekwencji. Jest to naturalne rozwiązanie dla naczyń kuchennych, komponentów zasobników i blach kontrolowanych w laboratorium jakości, korzystające z niskiej wrażliwości technologii na położenie, krzywiznę i kształt elementu.
Field Sensor — obrazowanie całego pola w jednym ujęciu
Field Sensor to zintegrowana głowica obrazująca, która rejestruje 384 × 288 — 110 592 punkty pomiarowe — w jednej akwizycji trwającej około sekundy, przy rozmiarze piksela 55 µm i bez ruchomego czujnika. Doskonale nadaje się do mapowania grubości w wysokiej rozdzielczości i wykrywania wad: rozróżniania nadruków sitodrukowych na ceramice szklanej lub mapowania nadmiaru natrysku na całym panelu pokrytym proszkowo.
HSR — stacja w linii pod klucz do emalii proszkowej
Do zautomatyzowanej kontroli w linii na linii do elektrostatycznego emaliowania proszkowego platforma HSR jest w pełni autonomiczną stacją pomiarową pod klucz, instalowaną obok przenośnika — bez zewnętrznego sterownika, zasilacza czy chłodzenia wodnego. Kompaktowa głowica czujnika na zmotoryzowanym 3-osiowym portalu, prowadzona przez moduł śledzenia z laserem strukturalnym, automatycznie wykrywa przemieszczające się elementy i wykonuje sekwencję pomiarową bez udziału operatora, dostosowując się do zmiennych geometrii elementów w ramach zdefiniowanej siatki.
Etapy wdrożenia (HSR)
Przygotowanie miejsca
Klient zapewnia gniazdo zasilania 230 V / 16 A oraz punkt sieci Ethernet w miejscu instalacji maszyny. Sprężone powietrze ani chłodzenie wodne nie są wymagane.
Etap projektowania i inżynierii
Enovasense dostarcza plany zabudowy mechanicznej, schematy elektryczne, analizę ryzyka bezpieczeństwa (EN 13849-1) oraz opis funkcjonalny w ciągu 4 tygodni od złożenia zamówienia.
Test odbiorczy w fabryce
Ograniczony test funkcjonalny przeprowadzany w siedzibie Enovasense przed dostawą w celu potwierdzenia zgodności wszystkich funkcji HSR ze specyfikacją.
Instalacja, uruchomienie i szkolenie
Instalacja i konfiguracja całej maszyny na miejscu, a następnie szkolenia na miejscu dla ekspertów, operatorów i służb utrzymania ruchu. Dostarczana jest pełna dokumentacja (certyfikat CE, instrukcje obsługi, rysunki elektryczne i mechaniczne).
12-miesięczna gwarancja i stałe wsparcie
Pełna gwarancja na maszynę przez 12 miesięcy od odbioru tymczasowego, z gwarancją interwencji w ciągu 1 tygodnia. Opcjonalna roczna umowa serwisowa obejmująca infolinię, wizytę konserwacji prewencyjnej i aktualizacje oprogramowania.

 English
 Deutsch
 Español
 Français
 Italiano
 日本語
 한국어
 中文