アプリケーション / 全工程段階におけるほうろう皮膜の非接触膜厚測定
01 — はじめに
ほうろうコーティング:金属やガラスに融着したガラス質層
ガラス質ほうろう(ポーセリンエナメルとも呼ばれます)は、高温で基材に融着させた薄いガラス層です。微粉砕したガラスフリットを湿式スリップ、静電粉体、またはスクリーン印刷用ペーストとして塗布し、乾燥させた後、約 800~900 °C で焼成します。この温度でフリットが溶融し、部品と化学的に結合します。その結果、腐食、摩耗、高温、そしてほとんどの酸やアルカリに耐える、硬く光沢のある化学的に不活性な表面が得られます。
こうした特性の組み合わせにより、ほうろうは幅広い産業で選ばれる表面仕上げとなっています。鋳鉄製・鋼製の調理器具やベーキング用品、家電オーブンの庫内や天板、グラスライニングの貯湯タンクやボイラー、化学・製薬用反応槽、熱交換器、建築パネルやサイン、衛生陶器、結晶化ガラス製クッキングトップの装飾印刷などがその例です。
調理器具・ベーキング用品家電・オーブン貯水タンク化学・プロセス容器結晶化ガラス製クッキングトップ建築パネル
ほうろう部品には通常、1 層以上の機能層があります。まず密着性と防食性のために下釉を塗布し、次に最終的な色、光沢、耐薬品性を与える 1 層以上の上釉を塗布します。焼成後の総膜厚は、スクリーン印刷による薄い装飾層の約 10 µm から、厚いグラスライニング、下釉、貯水タンクのライニングの約 1 mm(まれにそれ以上)までが一般的です。
02 — 品質要件
ほうろう膜厚の管理が不可欠な理由
膜厚はほうろう部品の最も重要な品質パラメータの一つであり、焼成工程があるために失敗は許されません。一度焼成されたほうろうは基材と化学的に結合し、手直しができません。不適合品は再処理ではなく廃棄となります。
薄すぎる場合:保護不良とピンホール
膜が薄すぎると、ピンホールや未被覆部から基材が露出し、ほうろうが本来提供すべき防食性・耐薬品性が失われます。鋼や鋳鉄では貫通腐食や早期故障につながり、貯水タンクや化学容器では局所的な薄膜部でさえ部品全体を損なうおそれがあります。
厚すぎる場合:剥離、変形、ロス
過剰に塗布された膜も同様に有害です。過剰なほうろうは剥離や欠けが生じやすく、密着性が低下し、焼成中にパネルが変形するほか、つめとびなどの欠陥も生じます。また、高価なフリットが無駄になり、焼成エネルギーも増加します。
均一性:工程フィードバックの鍵
合否判定にとどまらず、部品全体の膜厚均一性をマッピングすることで、スプレーパターンのずれ、粉体の静電ファラデー効果、スリップの不均一な垂れ、浸漬むらといった目に見えない塗布上の問題を、炉に入るはるか前に明らかにできます。
|
10 µm – 1 mm+
ほうろう膜厚範囲(最大約 1 mm、まれにそれ以上)
|
最大 15%
膜厚のみに起因する不良
|
|
~800–900 °C
焼成:後戻りできない工程
|
0.5–3%
代表的な RMS 測定精度
|
03 — 測定上の課題
非接触・非破壊測定が不可欠な理由
ほうろうラインの制約により、従来の膜厚測定では不十分です。信頼性が高く、代表性があり、活用できるデータを得るには、いくつかの根本的な課題を克服する必要があります。
接触式手法の問題点
最も一般的な膜厚計である渦電流式および電磁誘導式プローブは接触式であり、金属基材上の固まった塗膜を必要とします。壊れやすく固まっていないスリップ、粉体、乾燥状態の膜にはプローブ先端が膜を壊してしまうため使用できず、ガラスや結晶化ガラスの基材にはまったく使えません。また実際には、熟練したオペレーターが必要で、統計的に代表性のない少数のサンプル部品しか測定されません。
焼成前に測定すべき理由
接触式膜厚計は焼成後にしか使えないため、不適合はまさに手の打ちようがない段階で検出されます。部品が炉に入る前の湿潤状態、粉体状態、乾燥状態で測定することで、品質管理は大きく変わります。公差外の部品は、エネルギーを大量に消費する焼成サイクルの前に手直しするか、剥離して再塗布できます。
インライン自動化の必要性
現代のほうろうライン(コンベア上の家電パネル、タンク、調理器具のバッチなど)は高いスループットで稼働しています。真に効果的な膜厚管理には、自動測定、移動する部品の追従、ライン監視システムへのリアルタイムのデータ送信が求められます。このレベルの統合は接触式技術では不可能です。
04 — 技術比較
レーザー光熱放射測定法が最適なソリューションである理由
レーザー光熱放射測定法(LPTR)は Enovasense が開発した特許技術であり、コンパクトで組み込みやすい 1 台のセンサーでこれらの制約をすべて解消します。出力変調したレーザービームが塗膜表面に制御された熱波を発生させ、熱波は膜内に拡散して膜と基材の界面で逆拡散し、赤外線検出器が戻ってくる熱流を捉えます。照射レーザーと熱応答の位相差は膜厚と相関し、信号振幅からは気孔や密着不良などの欠陥がわかります。
測定は接触や磁気結合ではなく熱拡散に基づくため、焼成済み・未焼成のほうろうのいずれにも対応し、色や顔料に左右されません。さらにほうろうにとって重要な点として、渦電流が使えないガラスや結晶化ガラスの基材でも測定できます。
| 評価項目 | Enovasense レーザー光熱法(LPTR) | 渦電流式 / 電磁誘導式 | 断面顕微鏡法(破壊) |
|---|---|---|---|
| 非接触測定 | 可 | 不可:プローブの接触が必要 | 不可:部品を切断 |
| 焼成前の測定(スリップ・粉体・ペースト・乾燥状態) | 可:すべての工程状態 | 不可:接触で未焼成膜が壊れる | 不可 |
| ガラス / 結晶化ガラス基材への対応 | 可:吸収して熱に変換 | 不可:金属基材が必要 | 一部可:試料作製が難しい |
| 非破壊 | 可 | 可 | 不可:部品が破壊される |
| 欠陥 / 気孔 / 密着性の検出 | 可:振幅信号 | 不可 | 一部可:目視、抜き取りのみ |
| 全視野 / 全数マッピング | 可:Field Sensor 使用時 | 抜き取りのみ | 抜き取りのみ |
| 粗く多孔質な乾燥状態表面への対応 | 可 | 一部可:平坦部のみ | 該当なし |
| インライン自動化への対応 | 可:自動化ライン向けに設計 | 困難:手動操作 | 不可 |
| 測定速度 | 1 点あたり <1 s | 1 点あたり約 1 s:手動での再位置決め | 1 試料あたり数時間 |
焼成状態でのもう一つの実用上の利点は、1 回の校正で同一基材上のすべてのほうろう色に対応できることです。そのため、色替えのたびに再校正することなく、多くの生産品番を測定できます。
05 — 計測性能
ほうろうにおける Enovasense レーザー光熱法の性能
ほうろうにおける LPTR の性能は、スリップ、粉体、ペースト、乾燥状態、焼成状態のすべての工程状態と、鋳鉄や鋼から結晶化ガラスまでの複数の基材を網羅する、代表的な 4 つの産業用途で検証されています。
用途 1 — 鋳鉄鍋(乾燥状態および焼成状態、鋳鉄上)
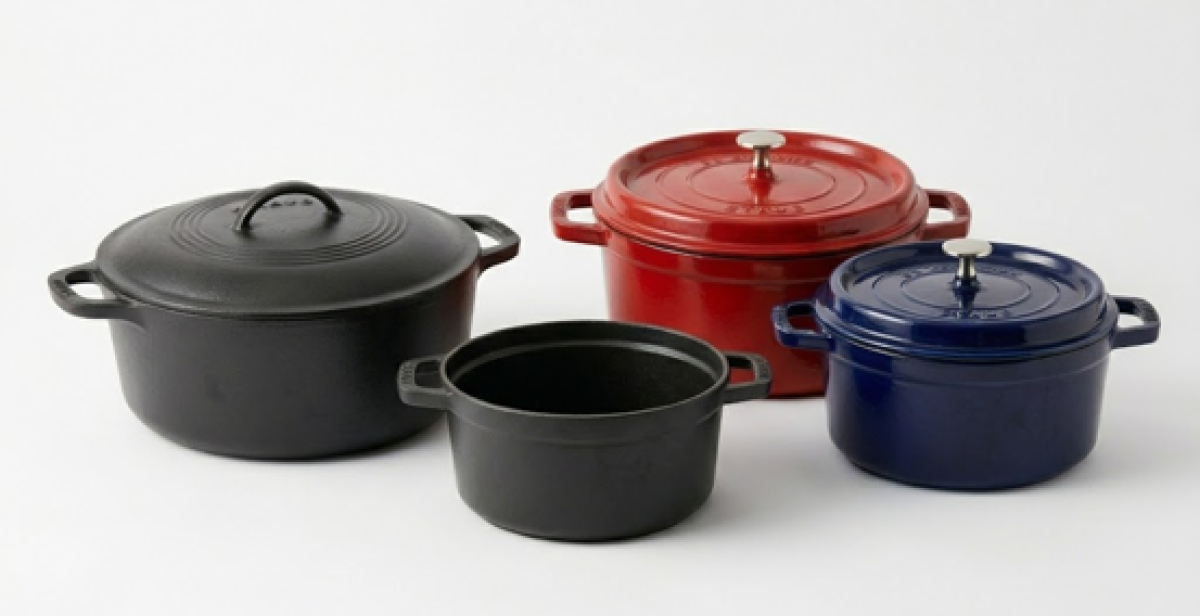
鋳鉄鍋の防食用第 1 層ほうろうで、湿式スリップで塗布し、乾燥(ビスケット)状態と焼成後の両方で測定しました。
さまざまな膜厚レベルの試料を 10 個作製しました。乾燥状態で各試料の異なる位置で 10 回の光熱測定を行い、位相差を求めました。その後、試料を焼成し、破壊的な基準法として断面顕微鏡法で測定しました。試料ごとに平均すると、乾燥状態の位相差は焼成後の最終膜厚と 98.61% の相関を示しました。つまり、校正後のセンサーは乾燥状態の測定値から焼成後の膜厚を直接予測でき、断面測定との平均絶対差は 1.4 µm です。焼成状態で試験を繰り返したところ、同等の 98.42% の相関(平均差 1.2 µm)が得られました。2 層目のカラー上釉でも同様の結果が得られています。
センサーパラメータ
|
98.6%
相関:乾燥状態 vs 焼成後の基準値
|
1.4 µm
断面測定との平均絶対差
|
|
98.4%
相関:焼成状態 vs 基準値
|
1.2 µm
断面測定との平均絶対差
|
用途 2 — オーブン天板(粉体状態および焼成状態、鋼上)
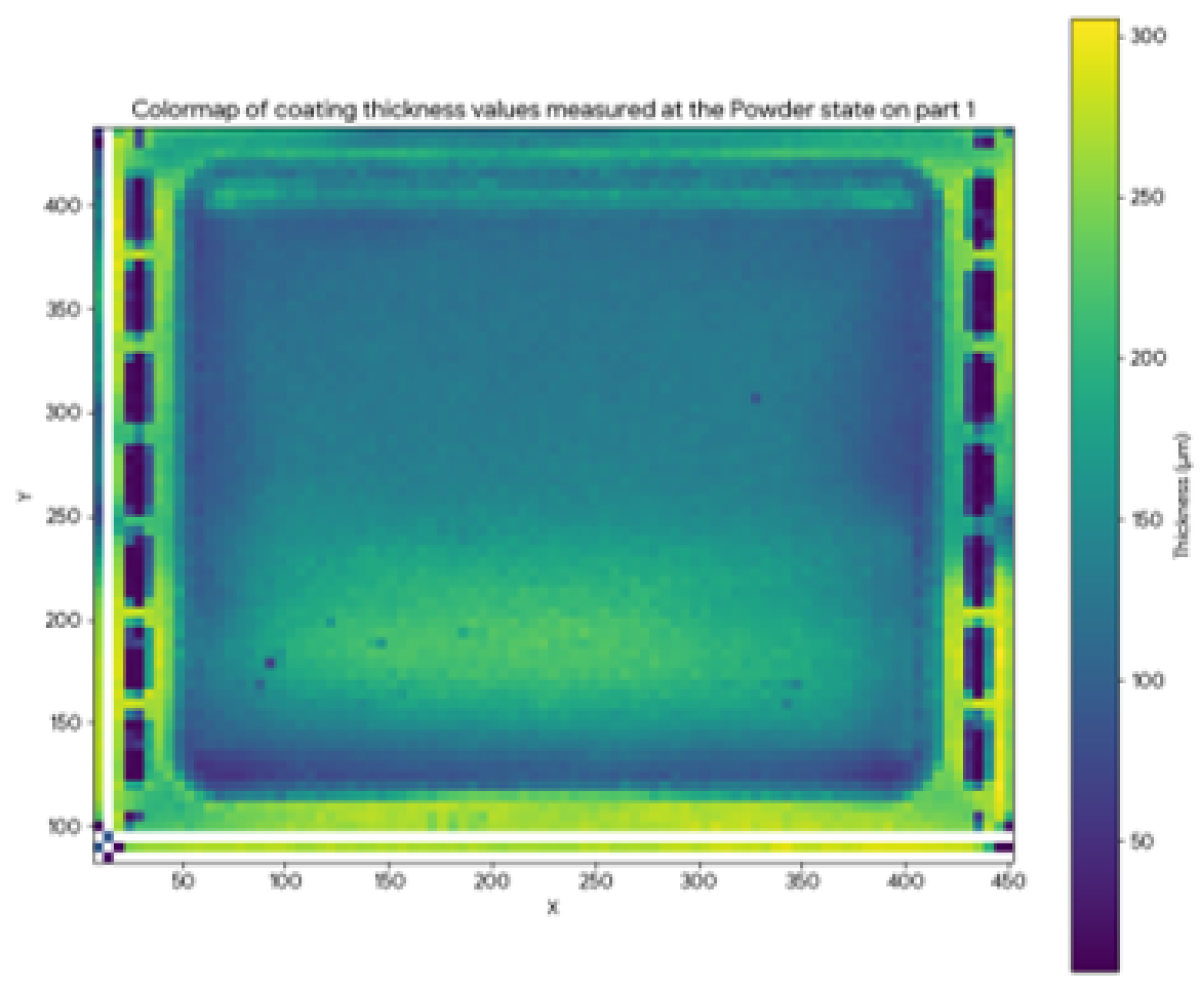
鋼製オーブン天板上の粉体ほうろう塗膜を、粉体状態と焼成後にマッピングしました。渦電流では粉体状態を測定できません(接触すると塗膜が拭き取られてしまいます)。一方、光熱法は部品全体をマッピングし、焼成エネルギーを消費する前に下端のオーバースプレーを検出します。
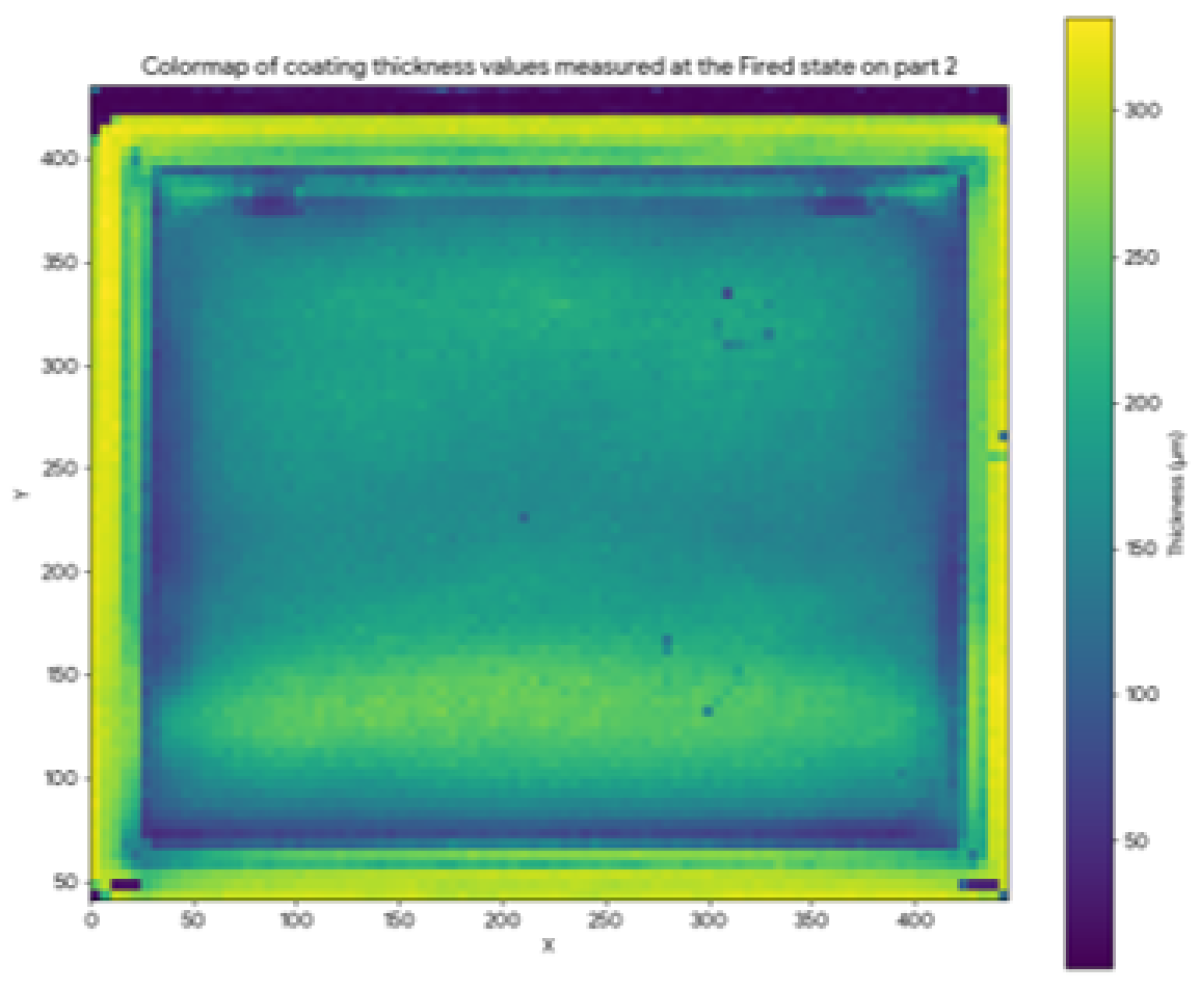
2 枚の天板を試験しました。部品 1 は粉体状態で測定した後、焼成して渦電流を基準として測定し、部品 2 は焼成状態で直接測定しました。
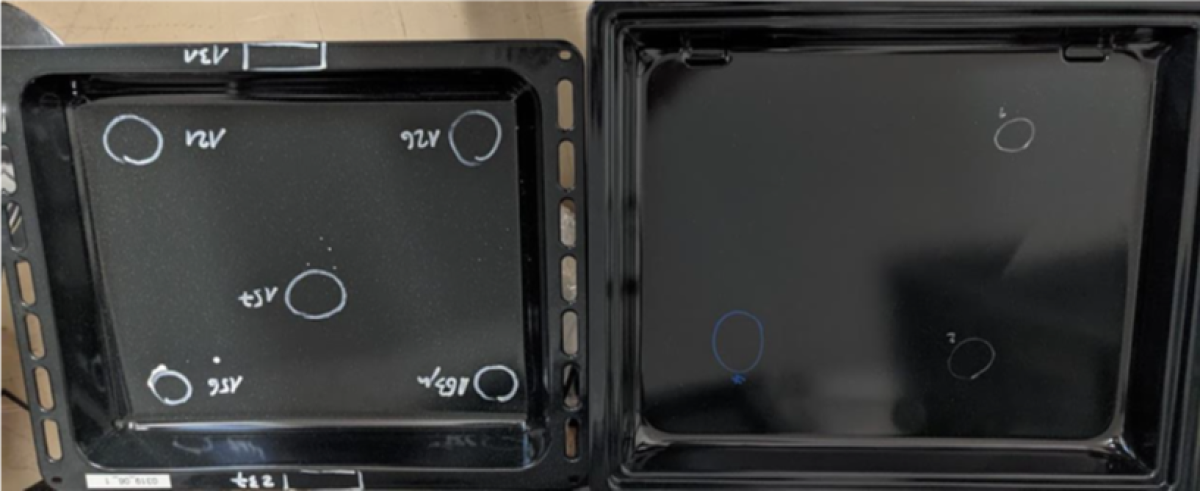
膜厚 100~350 µm の範囲で、部品 1 の粉体状態の光熱測定値と渦電流値の相関は 96%、部品 2 の焼成状態での比較では 97% に達しました。
さらに、天板全体を覆う 5 mm グリッドで Point センサーを移動させ、粉体状態での完全な膜厚マップを作成しました。得られたカラーマップはすべての位置を正しく測定し、部品下部のオーバースプレー領域を明確に示しました。これらはすべて焼成エネルギーを消費する前に行われています。
センサーパラメータ
|
96%
粉体状態での相関(100–350 µm、渦電流との比較、焼成後)
|
97%
焼成状態での相関(100–350 µm、渦電流との比較)
|
用途 3 — 結晶化ガラス(ペースト状態)
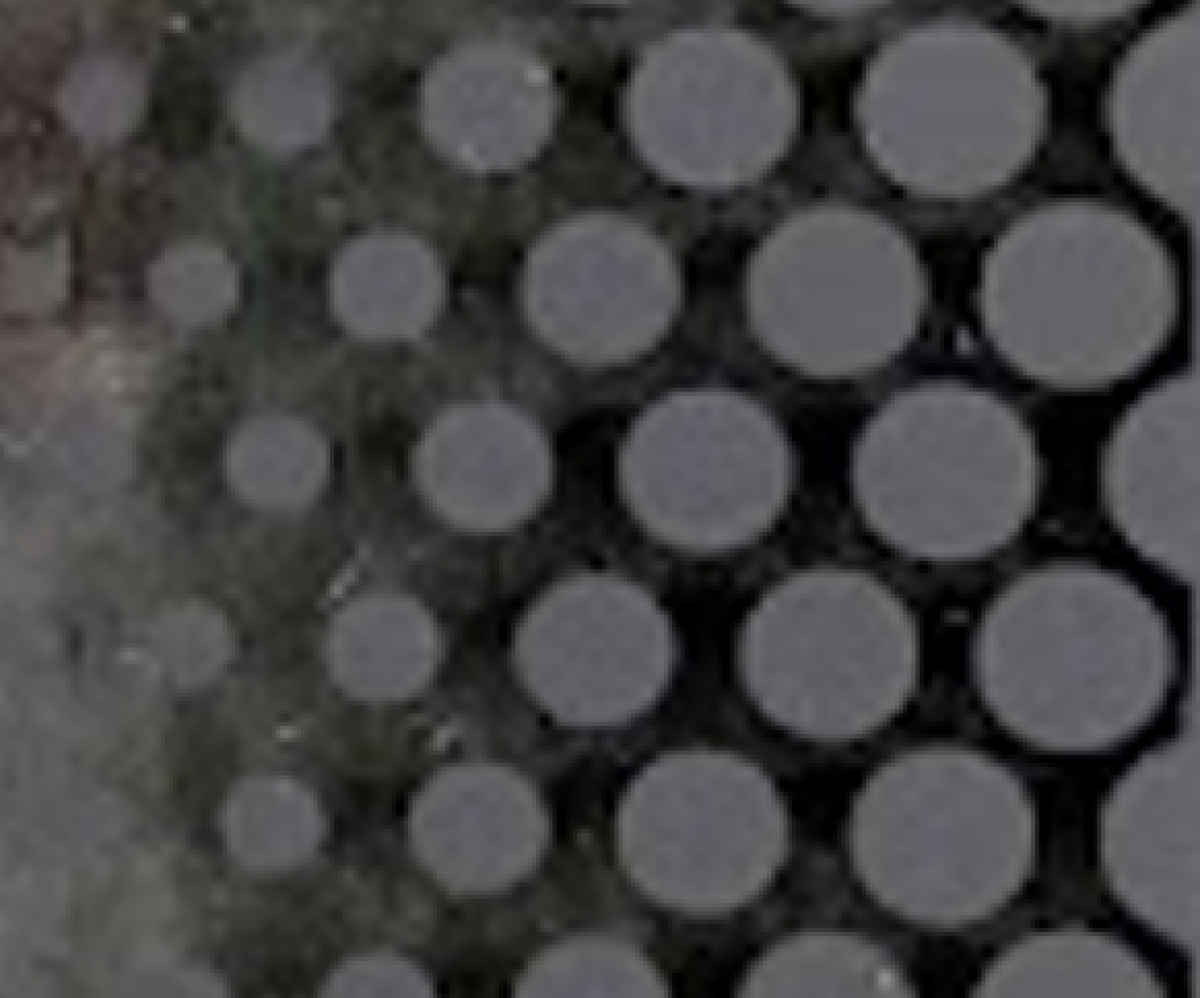
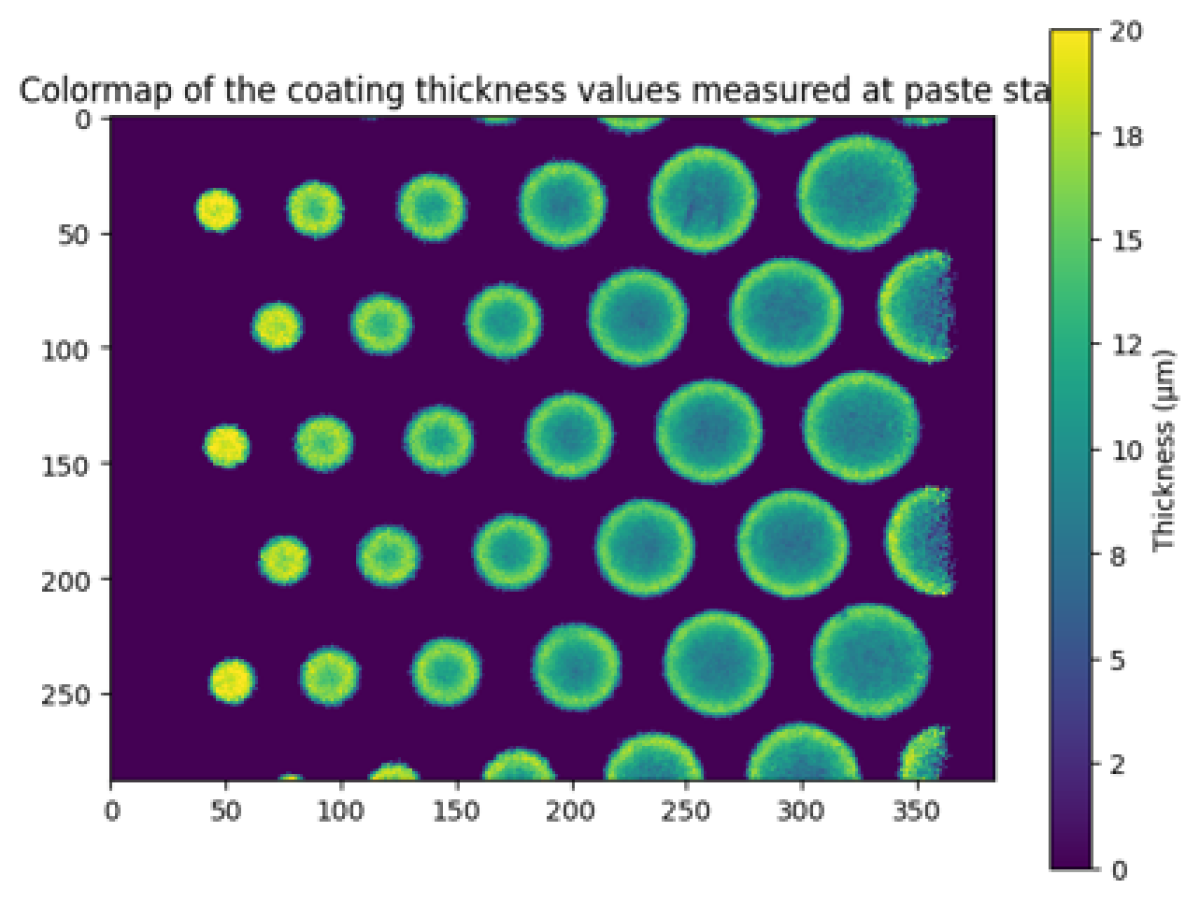
結晶化ガラス上にスクリーン印刷した約 10 µm の薄いほうろうを、ペースト状態で Field Sensor により 1 回の全視野撮像で取得しました。ガラスの基準レベルもセンサーの移動も不要で、全視野マップでは各印刷ドットの盛り上がった縁(スクリーン印刷特有の特徴)を判別できます。
ガラス上での従来の代替手法は、プロファイルセンサーで素ガラス面に対する印刷部の高さを測定する方法です。しかしこの方法は、ガラスの基準が得られる印刷部の縁の近くでしか正確でなく、機械的な移動と傾きの基準設定が必要で、壊れやすいペーストに接触プローブを使うことも推奨されません。これに対し Field Sensor は、21 × 15 mm の領域全体を 1 秒間の 1 回の撮像で取得し、384 × 288 の各画素が 55 µm のスポットにおける局所膜厚を返します。さまざまなサイズのドットを印刷した結晶化ガラスを硬化前に測定したところ、1 秒のカラーマップで各ドットの縁の盛り上がり(スクリーン印刷特有のパターン)を、ガラスの基準レベルもセンサーの移動もなしに判別できました。
センサーパラメータ
|
110,592 点
1 回の撮像による全視野取得
|
55 µm
画素あたりの空間分解能
|
用途 4 — 貯水タンク(湿式スリップおよび焼成状態、鋼上)
グラスライニング鋼製貯水タンクには、湿式スリップとして塗布して焼成した厚いほうろう層があります。このライニングの管理は極めて重要です。局所的な薄膜部があると、タンクの寿命を通じて鋼が腐食にさらされるためです。ほうろうは、湿式塗布したスリップと焼成後のライニングの 2 つの状態で、2 種類の独立した基準手法と比較して測定しました。
センサーパラメータ
湿潤状態:接触式のディスク型ウェット膜厚計と比較しました。これは塗布直後のスリップに対する唯一の従来手法です(しかも測定する膜を乱してしまいます)。
焼成状態:焼成後のライニング上で渦電流と比較したところ、センサーは約 1 mm まで基準値によく追従し、それを超えると信号が飽和します。
06 — 産業への導入
ほうろうラインへの Enovasense センサーの組み込み方
品質管理でのオフライン測定、高分解能の全視野マップ、粉体ほうろうコンベアでの完全インライン測定のいずれが必要かに応じて、Enovasense は同一の特許取得済み LPTR センサーをベースとした 3 つの補完的な導入方法を提供しています。
HKL:オフライン検査ステーション
HKL は、ラボおよびライン末端の品質管理向けのコンパクトなオフライン検査ステーションです。Enovasense Point センサーを部品(または部品のバッチ)上の一連の測定点に位置決めし、高速かつ再現性の高いシーケンスで膜厚を記録します。品質管理ラボで検査する調理器具、タンク部品、天板に最適で、部品の位置、曲率、形状に対する本技術の感度の低さを活かせます。
Field Sensor:1 回の撮像による全視野イメージング
Field Sensor はオールインワンのイメージングヘッドで、画素サイズ 55 µm で 384 × 288(110,592 点)の測定点を約 1 秒の 1 回の取得で捉え、センサーの移動は不要です。高分解能の膜厚マッピングや欠陥検出に最適で、結晶化ガラス上のスクリーン印刷の判別や、粉体塗装パネル全体のオーバースプレーのマッピングに活用できます。
HSR:粉体ほうろう向けターンキー式インラインステーション
静電粉体ほうろうラインでの自動インライン管理向けに、HSR プラットフォームはコンベア脇に設置する完全自立型のターンキー測定ステーションです。外部コントローラー、電源ステーション、水冷は不要です。3 軸電動ガントリーに搭載したコンパクトなセンサーヘッドが、構造化レーザー追跡モジュールの誘導により移動中の部品を自動検出し、オペレーターの介入なしに測定シーケンスを実行します。あらかじめ定義したグリッド内で、さまざまな部品形状に対応します。
導入ステップ(HSR)
設置場所の準備
お客様には、装置設置場所に 230 V / 16 A の電源コンセントと Ethernet ネットワーク接続口をご用意いただきます。圧縮空気や水冷は不要です。
設計・エンジニアリング段階
Enovasense は、ご注文から 4 週間以内に機械設置図、電気回路図、安全リスク分析(EN 13849-1)、機能説明書を提出します。
工場出荷前試験
出荷前に Enovasense の施設で簡易機能試験を実施し、HSR の全機能が仕様に適合していることを確認します。
設置、立ち上げ、トレーニング
装置一式を現地で設置・調整し、その後エキスパート、オペレーター、保守担当者向けのトレーニングを現地で実施します。完全な文書一式(CE 証明書、取扱説明書、電気図面、機械図面)を提供します。
12 か月保証と継続的なサポート
仮検収から 12 か月間の装置全体の保証と、1 週間以内の対応をお約束します。ホットライン、予防保守訪問、ソフトウェア更新を含む年間保守契約もオプションでご用意しています。

 English
 Deutsch
 Español
 Français
 Italiano
 한국어
 Polski
 中文