Applicazioni / misura senza contatto dello spessore degli smalti in ogni fase del processo
01 — Introduzione
Smaltatura: vetro vetrificato fuso su metallo e vetro
Lo smalto vetroso, detto anche smalto porcellanato, è un sottile strato di vetro fuso su un substrato ad alta temperatura. Una fritta di vetro finemente macinata viene applicata come barbottina umida, come polvere secca elettrostatica o come pasta serigrafica, essiccata e quindi cotta a circa 800–900 °C, temperatura alla quale fonde e si lega chimicamente al pezzo. Il risultato è una superficie dura, lucida e chimicamente inerte, resistente a corrosione, abrasione, alte temperature e alla maggior parte di acidi e alcali.
Grazie a questa combinazione di proprietà, lo smalto è la finitura di riferimento in numerosi settori: pentole e teglie in ghisa e acciaio, muffole e teglie dei forni domestici, bollitori e serbatoi per acqua calda vetroporcellanati, reattori chimici e farmaceutici, scambiatori di calore, pannelli architettonici e segnaletica, sanitari e decori stampati su piani cottura in vetroceramica.
Pentole e teglieElettrodomestici e forniSerbatoi per acquaRecipienti chimici e di processoPiani in vetroceramicaPannelli architettonici
Un pezzo smaltato presenta in genere uno o più strati funzionali: uno smalto di fondo applicato per primo per l'adesione e la protezione dalla corrosione, seguito da uno o più smalti di copertura che conferiscono colore, brillantezza e resistenza chimica finali. Lo spessore totale dopo la cottura varia di solito da circa 10 µm per i sottili strati decorativi serigrafati fino a circa 1 mm — e, più raramente, oltre — per i rivestimenti vetrosi spessi, gli smalti di fondo e i rivestimenti dei serbatoi per acqua.
02 — Requisiti di qualità
Perché il controllo dello spessore dello smalto è essenziale
Lo spessore del rivestimento è uno dei parametri di qualità più critici di un pezzo smaltato, e la fase di cottura non perdona: una volta cotto, lo smalto è legato chimicamente al substrato e non può essere ripreso. Un pezzo non conforme viene scartato, non rilavorato.
Troppo sottile: protezione insufficiente e porosità
Uno strato troppo sottile lascia il substrato esposto attraverso pori e zone scoperte, annullando la protezione dalla corrosione e dagli agenti chimici che lo smalto deve garantire. Su acciaio e ghisa ciò porta a corrosione passante e cedimenti precoci; su serbatoi per acqua e recipienti chimici, anche una zona sottile localizzata può compromettere l'intero pezzo.
Troppo spesso: scheggiature, deformazioni e sprechi
Uno strato applicato in eccesso è altrettanto dannoso. Lo smalto in eccesso tende a scheggiarsi e a saltare, ad aderire male e a deformare i pannelli durante la cottura, oltre a provocare difetti come le squame di pesce. Inoltre spreca fritta costosa e aumenta l'energia di cottura.
Uniformità: la chiave per il feedback di processo
Oltre ai limiti di accettazione, la mappatura dell'uniformità dello strato sul pezzo evidenzia problemi di applicazione invisibili a occhio nudo — deriva del getto di spruzzatura, effetti Faraday elettrostatici sulla polvere, sgocciolamento irregolare della barbottina o disuniformità di immersione — molto prima che arrivino al forno.
|
10 µm – 1 mm+
Intervallo di spessore dello smalto (fino a ~1 mm, raramente oltre)
|
Fino al 15%
Scarti dovuti al solo spessore
|
|
~800–900 °C
Cottura: il punto di non ritorno
|
0,5–3%
Precisione di misura RMS tipica
|
03 — Sfide di misura
Perché è essenziale una misura senza contatto e non distruttiva
I vincoli delle linee di smaltatura rendono inadeguata la misura di spessore convenzionale. Ottenere dati affidabili, rappresentativi e utilizzabili richiede di superare diverse sfide fondamentali.
Il problema delle tecniche a contatto
Gli spessimetri più comuni — sonde a correnti parassite e a induzione magnetica — funzionano a contatto e richiedono un rivestimento consolidato su un substrato metallico. Non possono essere usati sugli stati fragili e non consolidati di barbottina, polvere o biscotto, che la punta della sonda semplicemente distruggerebbe, e sono inutilizzabili su substrati di vetro e vetroceramica. Nella pratica richiedono inoltre un operatore formato e si misura solo un piccolo campione di pezzi, statisticamente poco rappresentativo.
Le ragioni per misurare prima della cottura
Poiché gli strumenti a contatto funzionano solo dopo la cottura, ogni non conformità viene rilevata proprio nella fase in cui non è più possibile intervenire. Misurare allo stato umido, di polvere o di biscotto — prima che il pezzo entri nel forno — trasforma il controllo qualità: un pezzo fuori tolleranza può essere ripreso o sverniciato e riapplicato prima di consumare il ciclo di cottura, ad alto consumo energetico.
L'esigenza di automazione in linea
Le moderne linee di smaltatura — pannelli di elettrodomestici su trasportatori, serbatoi o lotti di pentole — funzionano con cadenze elevate. Un controllo dello spessore realmente efficace deve misurare automaticamente, seguire i pezzi in movimento e inviare i dati in tempo reale al sistema di supervisione della linea. Questo livello di integrazione è impossibile con la tecnologia a contatto.
04 — Confronto tra tecnologie
Perché la radiometria fototermica laser è la soluzione adatta
La radiometria fototermica laser (LPTR) — la tecnologia brevettata sviluppata da Enovasense — supera tutti questi limiti con un unico sensore compatto e integrabile. Un fascio laser modulato in potenza genera un'onda termica controllata sulla superficie del rivestimento; l'onda si diffonde nello strato e viene retrodiffusa all'interfaccia strato–substrato, e un rivelatore infrarosso acquisisce il flusso termico di ritorno. Lo sfasamento tra il laser emesso e la risposta termica è correlato allo spessore del rivestimento, mentre l'ampiezza del segnale rivela difetti come porosità o mancanza di adesione.
Poiché la misura si basa sulla diffusione del calore e non sul contatto o sull'accoppiamento magnetico, funziona sia su smalto cotto sia su smalto crudo, è indipendente da colore e pigmento e — aspetto decisivo per lo smalto — funziona su substrati di vetro e vetroceramica, dove le correnti parassite non possono operare.
| Criteri | Fototermia laser Enovasense (LPTR) | Correnti parassite / induzione magnetica | Microscopia in sezione trasversale (distruttiva) |
|---|---|---|---|
| Misura senza contatto | Sì | No: richiede il contatto della sonda | No: il pezzo viene tagliato |
| Misura prima della cottura (barbottina · polvere · pasta · biscotto) | Sì: in ogni stato del processo | No: il contatto distrugge lo strato crudo | No |
| Funziona su substrato di vetro / vetroceramica | Sì: assorbimento e conversione in calore | No: richiede un substrato metallico | Parziale: preparazione delicata del campione |
| Non distruttivo | Sì | Sì | No: il pezzo viene distrutto |
| Rilevamento di difetti / porosità / adesione | Sì: segnale di ampiezza | No | Parziale: visivo, solo a campione |
| Mappatura a campo pieno / al 100% | Sì: con Field Sensor | Solo a campione | Solo a campione |
| Tollerante a superfici biscotto rugose e porose | Sì | Parziale: solo zone piane | N/D |
| Capacità di automazione in linea | Sì: progettato per linee automatizzate | Difficile: funzionamento manuale | No |
| Velocità di misura | <1 s per punto | ~1 s per punto: riposizionamento manuale | Ore per campione |
Un ulteriore vantaggio pratico allo stato cotto è che un'unica taratura copre tutti i colori di smalto su un dato substrato, per cui molte referenze di produzione possono essere misurate senza ritarare tra un cambio colore e l'altro.
05 — Prestazioni metrologiche
Le prestazioni della fototermia laser Enovasense sullo smalto
Le prestazioni della LPTR sullo smalto sono state validate in quattro applicazioni industriali rappresentative che coprono tutti gli stati del processo — barbottina, polvere, pasta, biscotto e cotto — e diversi substrati, dalla ghisa e dall'acciaio fino alla vetroceramica.
Applicazione 1 — Pentole in ghisa (biscotto e cotto, su ghisa)
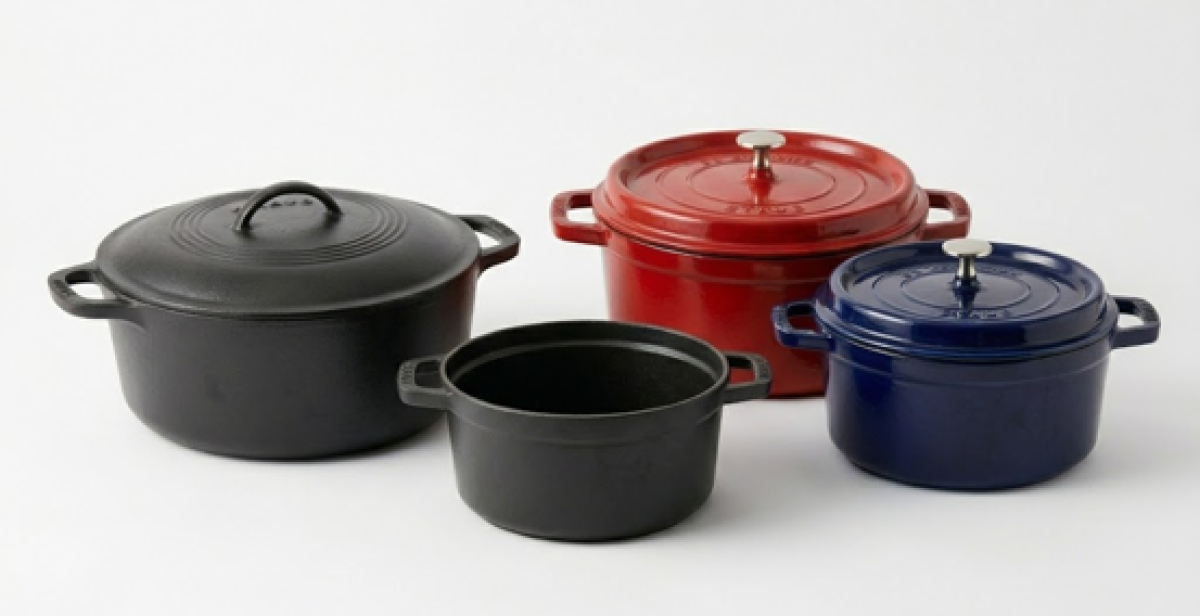
Un primo strato di smalto anticorrosione su pentole in ghisa, applicato come barbottina umida e misurato sia allo stato biscotto essiccato sia dopo la cottura.
Sono stati preparati dieci campioni con diversi livelli di spessore dello smalto. Allo stato biscotto essiccato sono state eseguite dieci misure fototermiche in punti diversi di ciascun campione per ricavare lo sfasamento; i campioni sono stati poi cotti e misurati mediante microscopia in sezione trasversale come riferimento distruttivo. Mediando per campione, lo sfasamento allo stato biscotto è correlato al 98,61% con lo spessore finale dopo la cottura: una volta tarato, il sensore prevede quindi lo spessore dopo la cottura direttamente da una lettura allo stato biscotto, con una differenza assoluta media di 1,4 µm rispetto alla sezione trasversale. Ripetendo la prova allo stato cotto si è ottenuta una correlazione comparabile del 98,42% (differenza media 1,2 µm). Risultati simili sono stati ottenuti sul secondo strato, di copertura colorata.
Parametri del sensore
|
98,6%
Correlazione: stato biscotto rispetto al riferimento cotto
|
1,4 µm
Differenza assoluta media rispetto alla sezione trasversale
|
|
98,4%
Correlazione: stato cotto rispetto al riferimento
|
1,2 µm
Differenza assoluta media rispetto alla sezione trasversale
|
Applicazione 2 — Teglie da forno (polvere e cotto, su acciaio)
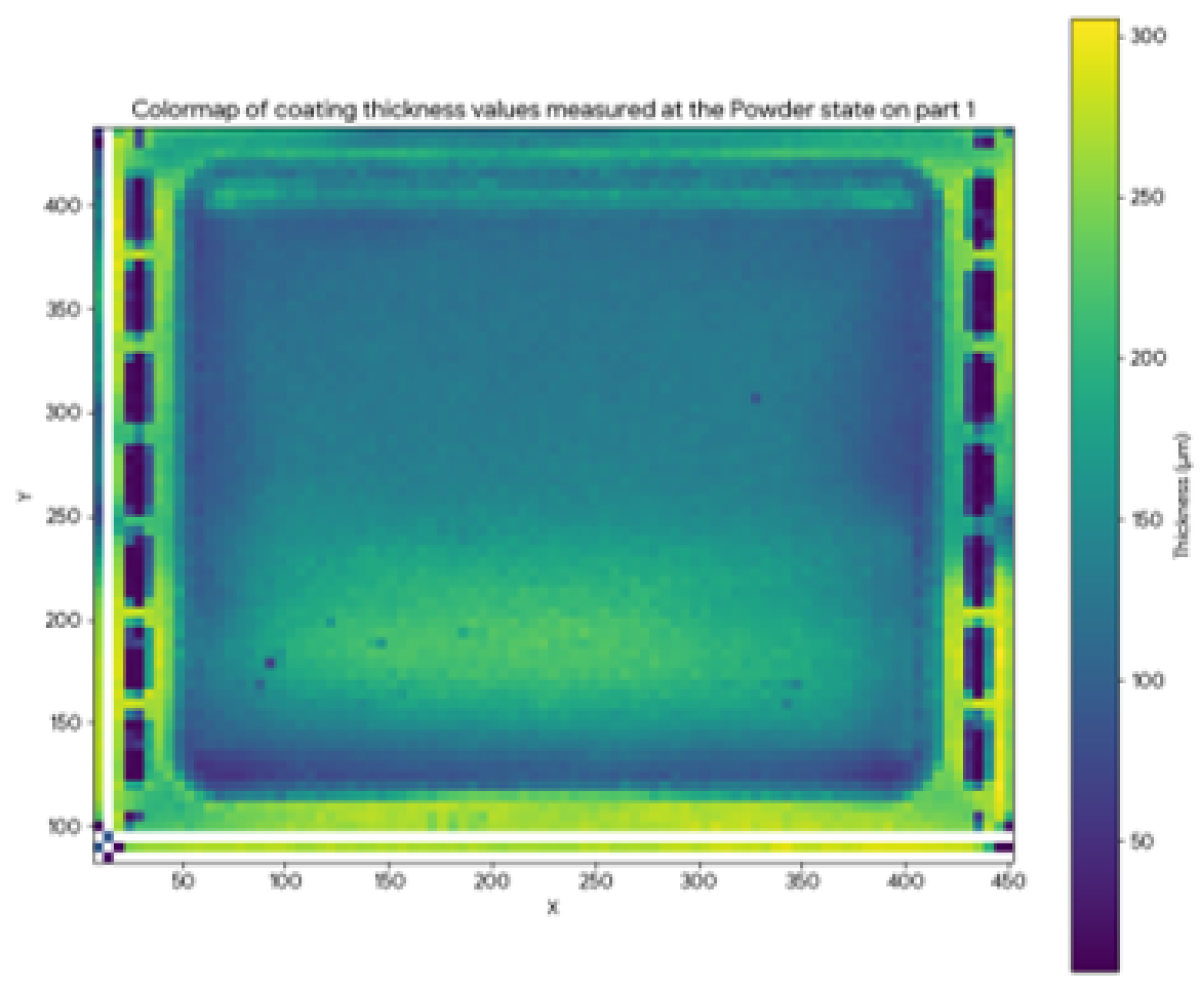
Un rivestimento di smalto in polvere secca su teglie da forno in acciaio, mappato allo stato di polvere e dopo la cottura. Le correnti parassite non possono misurare lo stato di polvere — il contatto asporterebbe il rivestimento — mentre la fototermia mappa l'intero pezzo e individua l'overspray sul bordo inferiore prima di spendere energia di cottura.
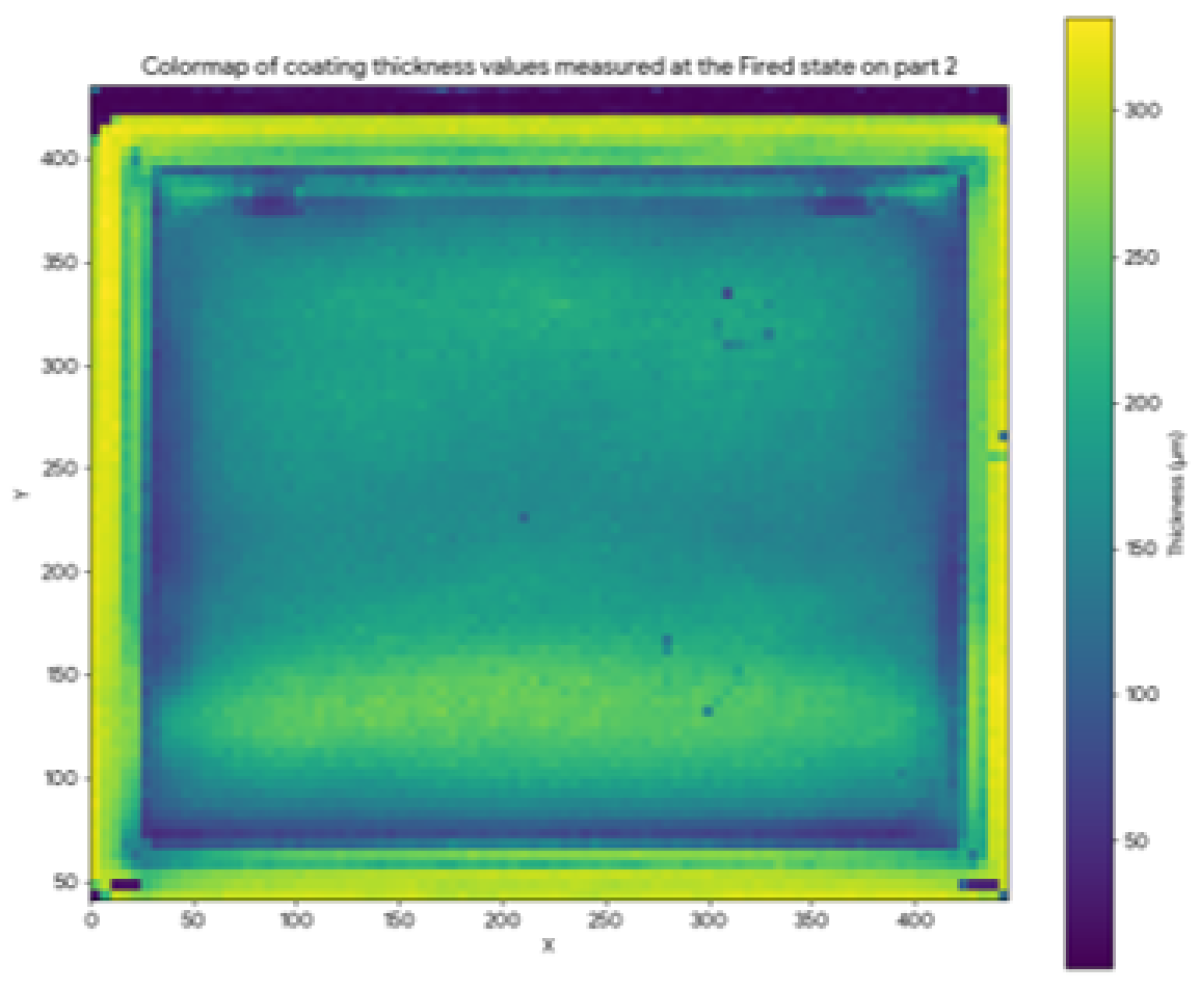
Sono state provate due teglie: il pezzo 1 allo stato di polvere, poi cotto e misurato con un riferimento a correnti parassite, e il pezzo 2 direttamente allo stato cotto.
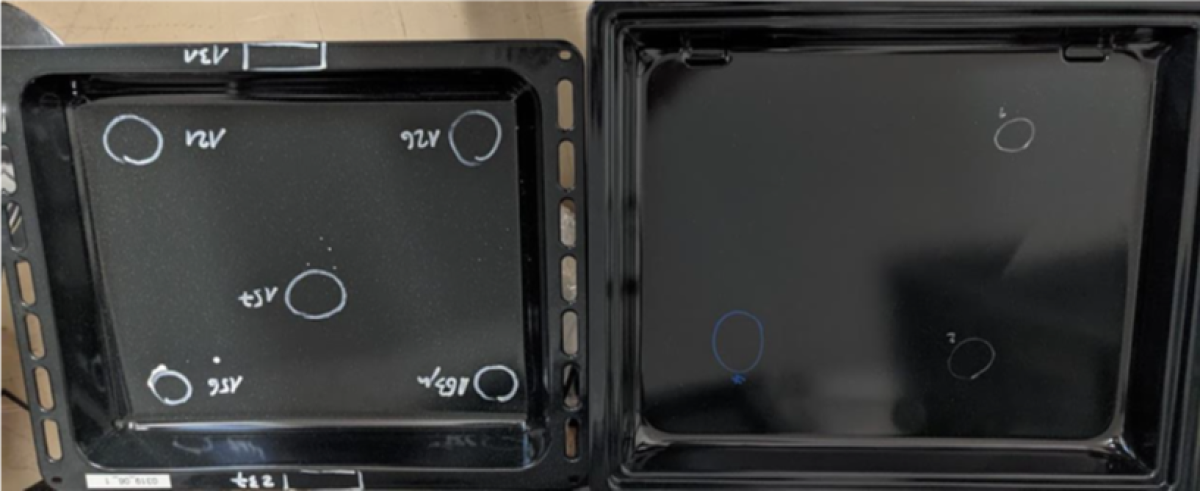
La correlazione tra le letture fototermiche allo stato di polvere sul pezzo 1 e i valori a correnti parassite, su zone di spessore da 100 a 350 µm, è risultata del 96%; il confronto allo stato cotto sul pezzo 2 ha raggiunto il 97%.
È stata inoltre realizzata una mappa completa dello spessore allo stato di polvere spostando il sensore Point su una griglia di 5 mm che copriva l'intera teglia: la mappa a colori risultante ha misurato correttamente ogni posizione e ha evidenziato chiaramente una zona di overspray nella parte inferiore del pezzo, il tutto prima di spendere energia di cottura.
Parametri del sensore
|
96%
Correlazione allo stato di polvere (100–350 µm, rispetto a correnti parassite, cotto)
|
97%
Correlazione allo stato cotto (100–350 µm, rispetto a correnti parassite)
|
Applicazione 3 — Vetroceramica (stato di pasta)
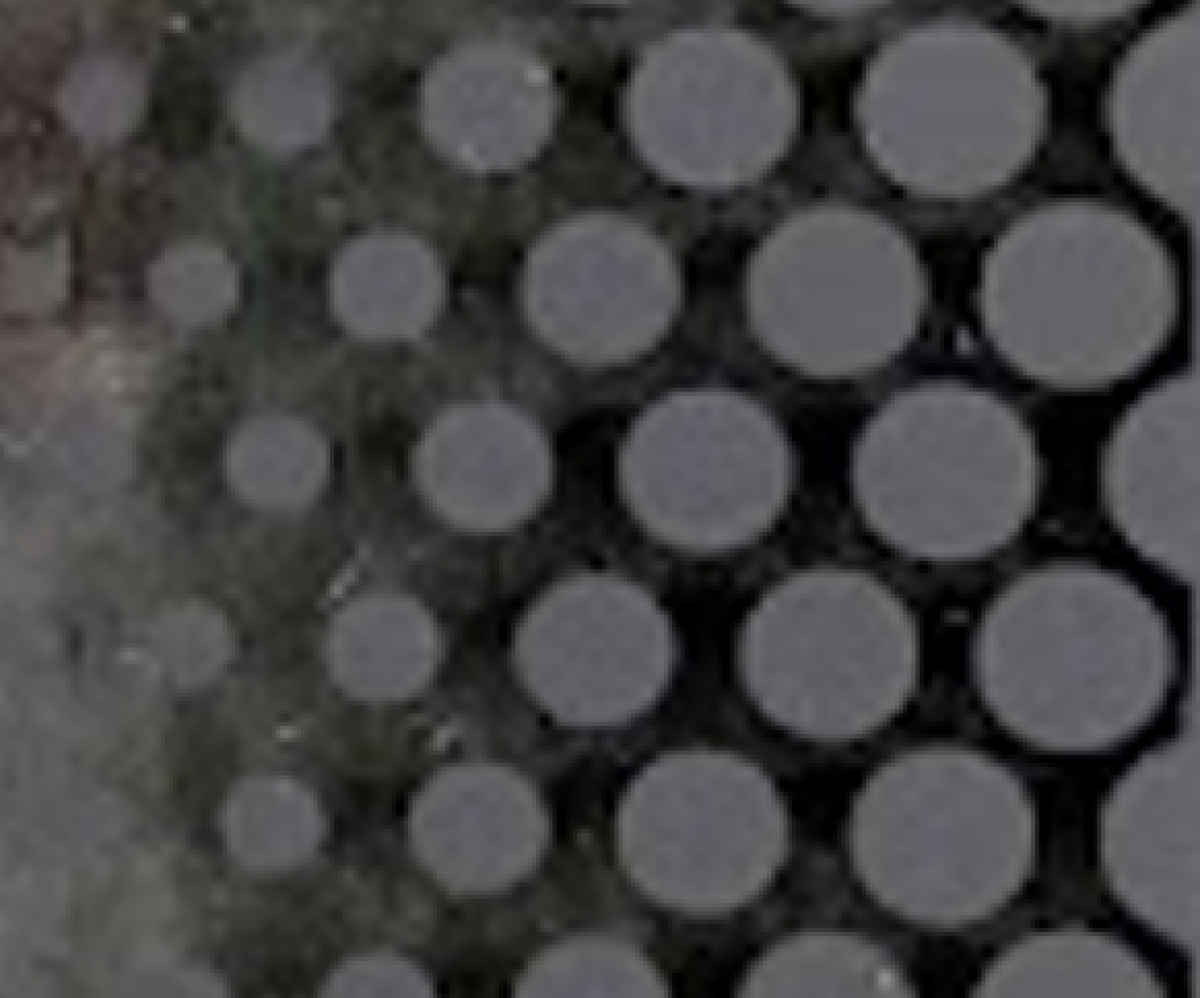
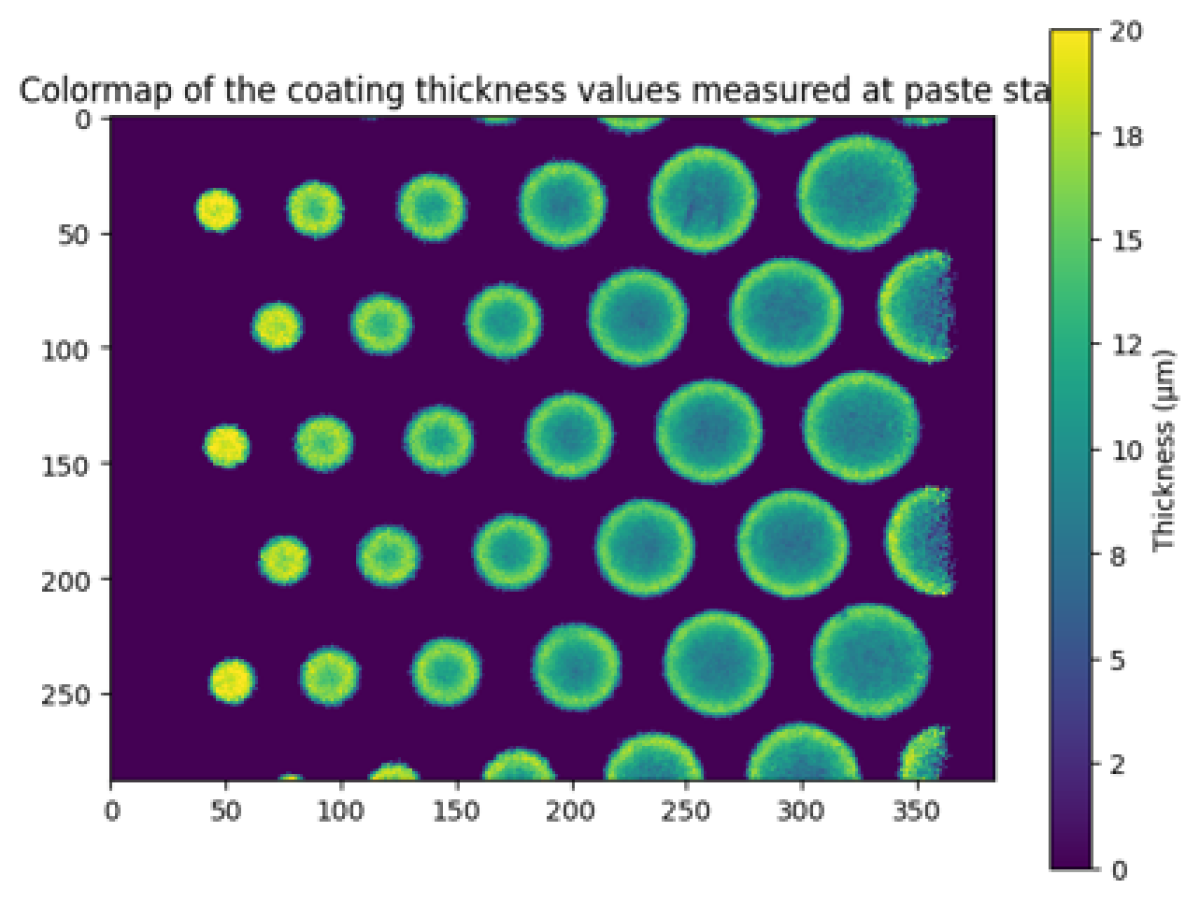
Uno smalto sottile serigrafato su vetroceramica — circa 10 µm — acquisito allo stato di pasta con il Field Sensor in un'unica acquisizione a campo pieno. Non sono necessari un livello di riferimento del vetro né movimenti del sensore; la mappa a campo pieno risolve i bordi rialzati di ogni punto stampato, una firma tipica della serigrafia.
L'alternativa convenzionale sul vetro consiste nel misurare l'altezza dei segni stampati rispetto al livello del vetro nudo con un sensore di profilo, ma ciò è accurato solo vicino ai bordi dei segni, dove è disponibile un riferimento del vetro, richiede movimenti meccanici e referenziazione dell'inclinazione, e una sonda a contatto è sconsigliata sulla pasta fragile. Il Field Sensor, invece, acquisisce l'immagine dell'intera area di 21 × 15 mm in un'unica acquisizione di un secondo: ciascuno dei suoi 384 × 288 pixel restituisce uno spessore locale su uno spot di 55 µm. Su una vetroceramica stampata con punti di varie dimensioni, misurata prima della polimerizzazione, la mappa a colori di 1 secondo risolve i rilievi sul bordo di ogni punto — un motivo caratteristico della serigrafia — senza livello di riferimento del vetro e senza sensore in movimento.
Parametri del sensore
|
110.592 punti
Acquisizione a campo pieno in un'unica ripresa
|
55 µm
Risoluzione spaziale per pixel
|
Applicazione 4 — Serbatoi per acqua (barbottina umida e cotto, su acciaio)
I serbatoi per acqua in acciaio vetroporcellanato presentano uno strato di smalto spesso, applicato come barbottina umida e poi cotto. Il controllo di questo rivestimento è critico: una zona sottile localizzata espone l'acciaio alla corrosione per tutta la vita del serbatoio. Lo smalto è stato misurato in due stati — la barbottina applicata a umido e il rivestimento cotto — rispetto a due tecniche di riferimento indipendenti.
Parametri del sensore
Stato umido: confrontato con un misuratore a disco per film umido a contatto, l'unica opzione convenzionale su una barbottina fresca (che peraltro altera il film che misura):
Stato cotto: confrontato con le correnti parassite sul rivestimento cotto, il sensore segue da vicino il riferimento fino a circa 1 mm, oltre il quale il segnale satura:
06 — Integrazione industriale
Come integrare i sensori Enovasense in una linea di smaltatura
A seconda che la misura sia necessaria fuori linea nel controllo qualità, come mappa a campo pieno ad alta risoluzione o completamente in linea su un trasportatore di smaltatura a polvere, Enovasense offre tre soluzioni di integrazione complementari basate sullo stesso sensore LPTR brevettato.
HKL — stazione di controllo fuori linea
La HKL è una stazione di controllo compatta fuori linea per il controllo qualità in laboratorio e a fine linea. Un sensore Enovasense Point viene posizionato su una serie di punti di misura di un pezzo — o di un lotto di pezzi — per registrare lo spessore in una sequenza rapida e ripetibile. È la soluzione naturale per pentole, componenti di serbatoi e teglie ispezionati nel laboratorio qualità, e sfrutta la bassa sensibilità della tecnologia a posizione, curvatura e forma del pezzo.
Field Sensor — imaging a campo pieno in un'unica acquisizione
Il Field Sensor è una testa di imaging all-in-one che acquisisce 384 × 288 — 110.592 punti di misura — in un'unica acquisizione di circa un secondo con una dimensione del pixel di 55 µm, senza sensore in movimento. È adatto alla mappatura dello spessore ad alta risoluzione e al rilevamento dei difetti: risolvere stampe serigrafiche su vetroceramica o mappare l'overspray su un intero pannello verniciato a polvere.
HSR — stazione in linea chiavi in mano per smalto in polvere
Per il controllo automatizzato in linea su una linea di smaltatura elettrostatica a polvere, la piattaforma HSR è una stazione di misura chiavi in mano completamente autonoma installata accanto al trasportatore, senza controller esterno, centrale di alimentazione o raffreddamento ad acqua. Una testa del sensore compatta su un portale motorizzato a 3 assi, guidata da un modulo di tracciamento a laser strutturato, rileva automaticamente i pezzi in movimento ed esegue la sequenza di misura senza intervento dell'operatore, adattandosi a geometrie dei pezzi variabili all'interno di una griglia predefinita.
Fasi di implementazione (HSR)
Preparazione del sito
Il cliente predispone una presa di alimentazione da 230 V / 16 A e un punto di rete Ethernet nell'area di installazione della macchina. Non sono necessari aria compressa né raffreddamento ad acqua.
Fase di progettazione e ingegneria
Enovasense fornisce i disegni di installazione meccanica, gli schemi elettrici, l'analisi dei rischi per la sicurezza (EN 13849-1) e la descrizione funzionale entro 4 settimane dall'ordine.
Collaudo in fabbrica
Prova funzionale ridotta eseguita presso la sede di Enovasense prima della consegna per validare la conformità di tutte le funzioni HSR alla specifica.
Installazione, messa in servizio e formazione
Installazione e messa a punto in loco dell'intera macchina, seguite da sessioni di formazione per esperti, operatori e manutenzione erogate in loco. Viene fornita la documentazione completa (certificato CE, manuali utente, disegni elettrici e meccanici).
Garanzia di 12 mesi e assistenza continua
Garanzia completa sulla macchina per 12 mesi dal collaudo provvisorio, con impegno di intervento entro 1 settimana. Contratto di manutenzione annuale opzionale comprendente hotline, visita di manutenzione preventiva e aggiornamenti software.

 English
 Deutsch
 Español
 Français
 日本語
 한국어
 Polski
 中文